L'emballage blister anti-vol : ce que la machine peut et ne peut pas faire

La réponse courte est la suivante : l'emballage blister anti-vol peut rendre le retrait rapide du produit plus difficile, mais la machine ne crée pas à elle seule le résultat de sécurité complet. Si l'équipement peut sceller, alimenter, étiqueter, contrôler et manipuler les emballages lorsque ces étapes font partie de la ligne, le résultat final dépend fortement de la conception de l'emballage, des points d'accès, des matériaux, du comportement à l'ouverture et des éventuels contrôles mis en place en magasin après la production. Par conséquent, les acheteurs obtiennent de meilleurs résultats lorsqu'ils définissent d'abord le risque réel, puis adaptent l'emballage et la machine à ce besoin précis.
• L'emballage blister anti-vol ralentit l'ouverture rapide, mais il ne rend pas le vol impossible.
• La construction de l'emballage a un effet déterminant sur la difficulté d'ouverture, les signes visibles d'effraction et la facilité d'ouverture pour le consommateur.
• La machine exécute les étapes de production clés, telles que le scellage, l'alimentation, l'étiquetage et la vérification, chaque fois que nécessaire.
• Les alarmes en magasin, les procédures retail et les autres mesures anti-vol relevant de l'emballage retail se situent entièrement en dehors du périmètre de la machine de conditionnement.
• Définir clairement le périmètre de la machine permet d'éviter une complexité inutile, des coûts excessifs et des fonctionnalités qui ne résolvent pas le véritable problème.
Ce que signifie concrètement l'emballage blister anti-vol
L'emballage blister anti-vol consiste à rendre beaucoup plus difficile l'ouverture rapide et non autorisée ou le retrait du produit en magasin. C'est l'objectif concret de nombreux emballages retail. S'il contribue certainement à un emballage retail sécurisé, il n'offre aucune garantie absolue. Un emballage peut ralentir un voleur parce que la zone scellée est plus large ou que le chemin d'ouverture est moins direct ; il peut néanmoins être compromis avec suffisamment de temps ou les bons outils.
Cette distinction compte, car certaines équipes attendent que la machine de scellage assure à elle seule la sécurité de l'emballage retail, ce qu'elle ne peut tout simplement pas faire. La machine ne fait qu'exécuter les étapes de process choisies, tandis que le véritable résultat en matière de sécurité repose sur l'ensemble du système. Ce système englobe la structure physique, les matériaux, les motifs de scellage, les points d'accès et les éventuels contrôles mis en place en magasin. Par exemple, un emballage blister sécurisé doté d'une collerette plus large peut être plus long à décoller ou à découper, ce qui rend un retrait rapide nettement plus difficile. Malgré cela, l'emballage n'est toujours pas entièrement à l'épreuve du vol.
L'emballage blister anti-vol n'est pas la même chose que la preuve d'inviolabilité
La preuve d'inviolabilité consiste à fournir une preuve visible ou physique qu'un emballage a été ouvert ou altéré. Un emballage inviolable permet aux acheteurs ou aux utilisateurs de voir clairement si quelque chose s'est produit avant l'achat ou l'utilisation. Cela diffère sensiblement de la résistance au vol, car un emballage peut présenter des signes d'ouverture évidents tout en étant néanmoins forcé très rapidement. Inversement, un emballage peut résister efficacement à une ouverture rapide tout en ne laissant que des signes limités d'effraction par la suite.
Par exemple, un blister inviolable sur carte peut déchirer le carton imprimé à l'ouverture. Cela produit un résultat clair en matière d'emballage blister inviolable, mais le produit lui-même peut malgré tout être retiré en quelques secondes. Dans un autre scénario, un emballage peut être nettement plus difficile à découper en raison de sa forme ou du tracé de scellage, sans pour autant que l'effraction laisse un signe d'altération marqué. C'est pourquoi la résistance au vol et la performance en matière de blister inviolable doivent être formulées comme des exigences distinctes dans le cahier des charges du projet. Cette approche aide les équipes d'ingénierie, d'exploitation et d'achats à définir le bon périmètre dès le départ.
Comment la construction de l'emballage influence l'emballage blister anti-vol
Zone scellée et points d'accès
La façon dont un emballage est construit influence profondément la manière dont il s'ouvre. Des zones scellées plus larges peuvent modifier la force nécessaire pour amorcer et poursuivre l'ouverture. À l'inverse, des coins exposés, des bords fragiles, des points de découpe faciles et de petits interstices peuvent complètement annuler les avantages d'un scellage robuste en offrant un point de départ évident à un voleur. Un scellage solide ne garantit donc pas automatiquement, à lui seul, un meilleur emballage anti-vol.
C'est précisément pour cette raison que les acheteurs doivent examiner l'emballage dans son ensemble plutôt que de se fier uniquement aux données de résistance du scellage. Un emballage peut donner d'excellents résultats en laboratoire tout en permettant un accès rapide lors d'une manipulation réelle en magasin. En définitive, la meilleure conception dépend de la forme spécifique, des matériaux choisis et du chemin d'ouverture qu'une personne tenterait vraisemblablement dans l'environnement retail.
Clamshell entièrement scellé face au blister sur carte
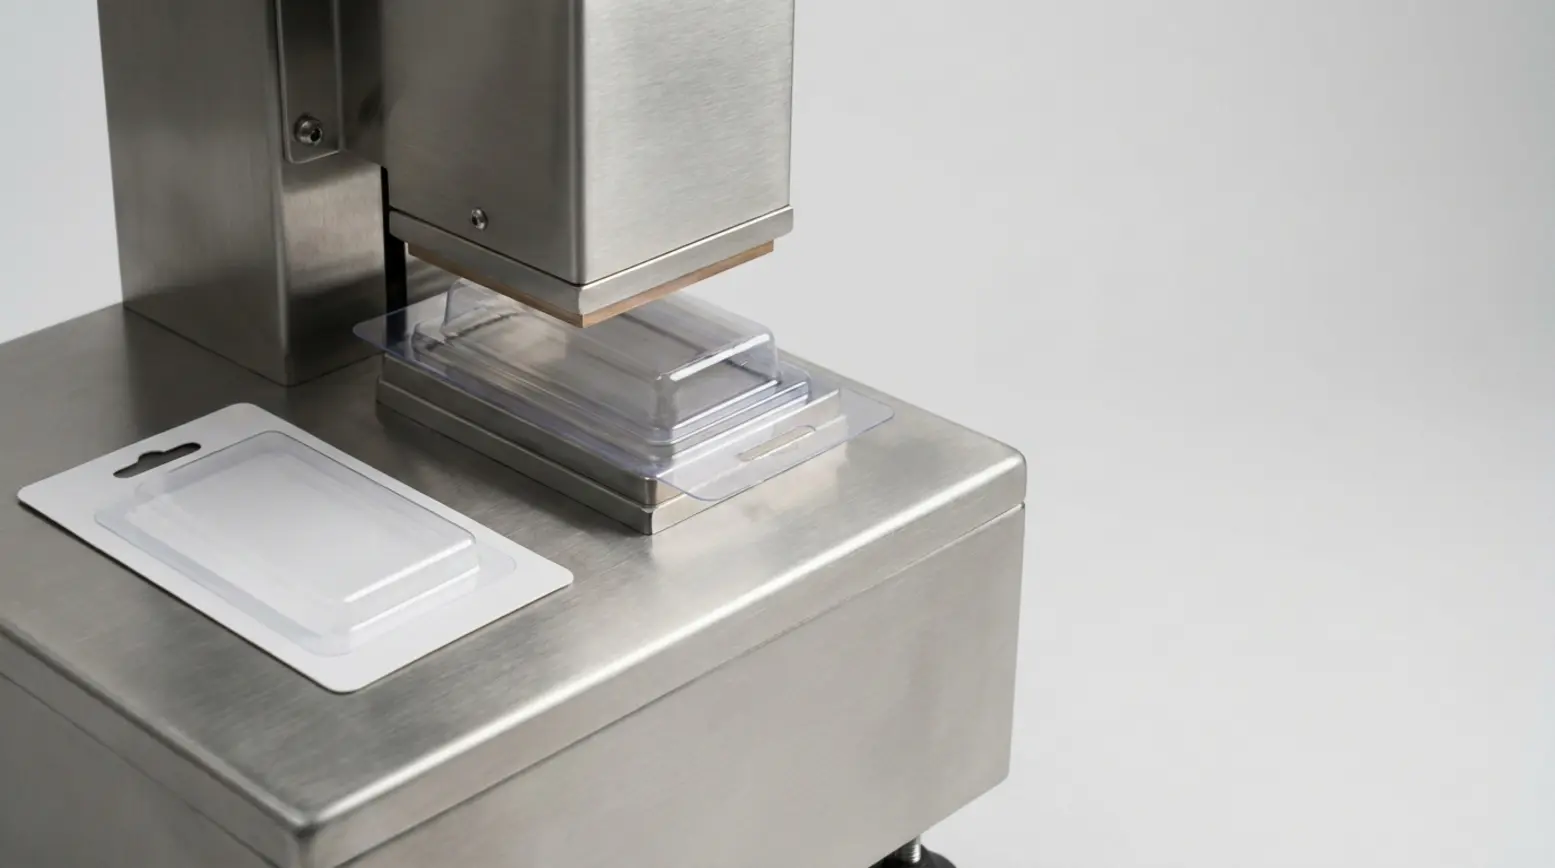
Les clamshells entièrement scellés et les blisters sur carte diffèrent fondamentalement dans leur construction. Un clamshell utilise généralement un scellage périphérique plastique contre plastique, tandis qu'un blister sur carte associe un blister plastique scellé directement sur une carte. Ces formats posent des défis d'ouverture distincts, car leurs matériaux et leurs interfaces de scellage diffèrent. C'est pourquoi la sécurité d'un clamshell scellé et celle d'un montage sur carte doivent être évaluées à partir de l'emballage physique réel, plutôt qu'en se fiant uniquement à l'appellation du format.
Si vous avez besoin de repères sur les conteneurs clamshell, il est utile de revoir les bases de la collerette et de la fermeture avant de définir un objectif précis. Vous pouvez également comparer des styles d'emballage plus larges lorsque votre choix de format initial ne répond pas aux exigences de manutention ou de linéaire. Un clamshell anti-vol peut être la solution idéale pour un projet, tandis qu'un format sur carte peut mieux convenir pour un autre. Des essais approfondis sont réellement essentiels, car aucun format n'est universellement supérieur pour un emballage retail sécurisé.
La facilité d'ouverture pour le consommateur fait partie de la décision
La facilité d'ouverture pour le consommateur importe, car un emballage excessivement difficile peut entraîner la frustration des utilisateurs, des réclamations, voire l'usage dangereux d'outils à la maison. Une ouverture difficile ne constitue donc pas en soi la preuve d'une bonne sécurité de l'emballage retail. L'objectif global est un résultat équilibré qui répond aux besoins de sécurité du magasin tout en permettant une expérience d'ouverture raisonnable après l'achat.
Il s'agit là d'un compromis de conception très concret. Si un emballage devient plus difficile à ouvrir en magasin, il le deviendra probablement aussi pour l'acheteur légitime à domicile. C'est pourquoi le comportement réel à l'ouverture doit être testé sur la construction finale, avec les matériaux et les tracés de scellage exacts prévus pour la production. L'équipe peut ainsi évaluer de façon globale à la fois la performance de l'emballage blister sécurisé et l'expérience de l'utilisateur final.
Ce que la machine peut apporter à l'emballage blister anti-vol
La machine peut exécuter des tâches de production très précises pour l'emballage blister anti-vol. Ces tâches comprennent généralement la manipulation des emballages, l'exécution de la méthode de scellage, la gestion de l'outillage, l'alimentation des composants, l'application des étiquettes de sécurité, la vérification des résultats et la manutention des emballages finis. C'est précisément là que le choix de l'équipement compte le plus. La machine exécute physiquement le travail défini par votre process établi, mais elle ne détermine pas à elle seule l'objectif de sécurité réel.
La bonne configuration dépend fortement du volume de production, du style d'emballage, des matériaux et des étapes précises qui doivent se dérouler directement sur la ligne. Nos machines d'emballage retail couvrent les systèmes manuel, shuttle, rotary et inline, en formats heat-seal comme cold-seal. Grâce à notre connaissance approfondie des matériaux d'emballage et des machines, nous pouvons vous aider à faire correspondre précisément la construction de votre emballage au choix de machine optimal. Cela évite toute incompatibilité frustrante entre la conception de l'emballage et la méthode de production retenue. Par exemple, si un projet exige un emballage avec étiquetage de sécurité, des contrôles de codes-barres intégrés et un traitement automatisé des rejets, la ligne aura naturellement besoin de contrôles supplémentaires et d'un suivi sophistiqué des emballages. En revanche, si l'exigence se limite à un motif de scellage fiable et reproductible, le périmètre de la machine peut rester beaucoup plus simple.
Ce que cet emballage ne peut pas faire sans systèmes de magasin distincts
Les contrôles au niveau du magasin se situent résolument en dehors du périmètre de la machine de conditionnement. Les étiquettes de sécurité, les alarmes électroniques, les vitrines verrouillées et les procédures internes du magasin sont entièrement distincts du scellage physique lui-même. Si un emballage bien conçu peut certainement appuyer ces mesures, la machine seule ne peut pas les remplacer. C'est un point essentiel que les acheteurs doivent bien comprendre, car les enjeux de sécurité retail dépassent presque toujours ce que la ligne de conditionnement peut résoudre.
Si la préoccupation principale porte sur la détection à la sortie ou le contrôle en rayon, ces questions relèvent strictement des systèmes de magasin et des opérations retail. Si, en revanche, la préoccupation porte sur la difficulté d'ouverture, la preuve visible d'effraction ou la vérification en ligne, cela relève naturellement de la conception de l'emballage et du périmètre de production. Maintenir ces domaines fonctionnels clairement distincts aide les équipes à rédiger des cahiers des charges bien meilleurs et évite de demander à l'équipement de production de résoudre des problèmes qui, par nature, se situent en dehors de la production.
Quand spécifier l'étiquetage, le marquage et la vérification sur la ligne
L'étiquetage est une étape distincte
L'application d'une étiquette ou d'un label de sécurité constitue toujours un composant ou une étape de process distincts ; ce n'est absolument pas la même chose que le scellage de l'emballage. Selon la configuration précise de votre ligne, les étiquettes peuvent être appliquées avant, pendant, voire après les opérations principales de conditionnement. La décision optimale dépend largement du flux produit, de la vitesse requise, de la stabilité de manutention et du niveau global de contrôle nécessaire pendant la production.
Quand l'intégration a du sens
L'intégration a parfaitement du sens lorsque vous souhaitez que ces fonctions soient solidement intégrées à votre ligne de production et pilotées comme un système unifié. Nous prenons volontiers en charge l'étiquetage de sécurité intégré, le marquage laser, la vérification par code-barres et des fonctions de vision avancées sur des systèmes d'emballage personnalisés. Ces fonctionnalités précises ne devraient toutefois figurer dans le cahier des charges de la machine que lorsqu'elles sont réellement indispensables aux exigences de la ligne, car chaque fonction ajoutée a un impact direct sur le périmètre de l'équipement et les besoins de support futurs.
C'est précisément pourquoi une planification précoce de l' intégration machine compte autant. L'installation, l'architecture de contrôle, l'adéquation à la ligne, les protocoles d'essai et le support continu deviennent tous nettement plus complexes dès qu'un contrôle ou un marquage automatisé est ajouté. Un bon exemple est un emballage retail exigeant une résistance à l'ouverture très robuste en magasin, associée à une vérification par code-barres intégrée. Dans ce scénario précis, la structure de l'emballage comme l'étape de vérification relèvent du périmètre de la machine, tandis que le système d'alarme du magasin retail n'en relève absolument pas.
Ce que l'intégration change
Les fonctions supplémentaires ajoutent invariablement de la complexité. Les formats d'outillage peuvent devoir être entièrement modifiés. L'alimentation des composants peut devenir nettement plus difficile, car les étiquettes, les cartes ou les inserts papier doivent être positionnés avec une précision extrême. Par ailleurs, les systèmes de vérification exigent souvent un traitement automatisé des rejets, une logique de suivi avancée et une présentation de l'emballage très stable pour les caméras ou les lecteurs de codes. À cela s'ajoute le fait que le flux global de la ligne peut évoluer dès lors que ces étapes auxiliaires affectent le temps de cycle principal.
Pour les équipes opérationnelles, cela exige bien plus qu'un simple choix de matériel. Il s'agit d'évaluer avec soin la façon dont les emballages progressent sur la ligne, la précision du positionnement des étiquettes, la rapidité avec laquelle les emballages défectueux sont écartés, et la manière dont l'ensemble du système sera techniquement soutenu après la livraison. Les fonctions supplémentaires ne devraient donc être intégrées que lorsqu'elles résolvent directement un problème clairement défini. Si le risque sous-jacent reste flou, la ligne de production peut facilement devenir plus complexe et plus coûteuse sans pour autant améliorer le résultat final en matière de sécurité.
Comment spécifier un emballage blister anti-vol sans rendre la machine trop complexe
Commencez le process en documentant clairement la menace réelle ou le scénario d'effraction suspecté. Demandez-vous précisément ce que vous cherchez à empêcher, à ralentir ou à révéler visiblement. La préoccupation principale est-elle le retrait rapide du produit en magasin, des signes visibles d'effraction, le besoin d'un emballage inviolable, l'application d'une étiquette de sécurité, la vérification par code-barres, ou une combinaison de ces éléments ? Cette première étape permet de définir efficacement ce qui relève de la conception de l'emballage, ce qui relève solidement du périmètre de la machine, et ce qui doit rester en dehors de la ligne de production.
Ensuite, examinez avec soin la manière dont les emballages seront réellement fabriqués. La production sera-t-elle manuelle, semi-automatique ou entièrement automatique ? Quel format d'emballage précis est utilisé, et quelle est la stabilité de l'emballage pendant la manutention et le scellage à grande vitesse ? Apporter des réponses claires à ces questions réduit fortement le risque de surdimensionner l'équipement. La ligne peut ainsi rester résolument concentrée sur les tâches qui comptent vraiment, qu'il s'agisse du scellage, du contrôle, de la manutention ou de la mise en oeuvre d'un emballage avec étiquetage de sécurité.
Questions à se poser avant de choisir l'équipement
Quel format d'emballage est utilisé ?
Le format choisi constitue le point de départ indispensable de tout projet, car il influence fortement le choix des matériaux, le comportement à l'ouverture, la zone de scellage requise et la manutention globale de l'emballage. Si le format souhaité n'est pas encore arrêté, veillez à examiner les risques réels en linéaire et les besoins de l'utilisateur final avant de choisir l'équipement.
Quelle méthode de scellage est requise ?
Le thermoscellage et le cold seal remplissent des fonctions très différentes selon les matériaux précis et la construction globale de l'emballage. La méthode choisie doit s'aligner parfaitement sur le style d'emballage, l'objectif de production journalier et la constance rigoureuse exigée lors de la production en masse.
L'application de l'étiquette fait-elle partie de la ligne ou s'agit-il d'un process distinct ?
Si l'étiquetage de sécurité est obligatoire, décidez résolument où il trouve logiquement sa place. Une étape distincte, hors ligne, peut se révéler tout à fait suffisante dans certains cas. Dans d'autres scénarios, une intégration mécanique complète permet un contrôle qualité nettement meilleur. La bonne réponse dépend généralement de la vitesse de ligne, des limites de manutention des pièces et des exigences strictes de vérification.
Une vérification est-elle nécessaire, et à quelle étape ?
La vérification en ligne peut aisément inclure la lecture de codes-barres, une inspection par vision sophistiquée ou la confirmation automatisée du marquage. L'essentiel est de définir strictement ce qui doit être contrôlé, à quel moment précis, et quelles actions automatisées doivent se déclencher chaque fois qu'un emballage échoue inévitablement au test.
Quel volume de production et quelle méthode de manutention sont prévus ?
Le volume de production dicte par nature la plateforme machine optimale, la main-d'oeuvre requise et le niveau d'automatisation idéal. La manutention des composants compte tout autant, car les cartes papier, les blisters plastiques, les inserts imprimés et les étiquettes de sécurité exigent tous un déplacement très stable tout au long de la ligne. Dès lors que davantage d'étapes deviennent entièrement automatisées, une mise en route initiale, une installation correcte et un support continu fiable deviennent de plus en plus essentiels.
Si votre besoin global reste encore assez large, un Quick Scan gratuit peut aider à transformer facilement vos questions fondamentales de sécurité en un périmètre machine très concret. Si, en revanche, vous avez déjà un projet bien défini en tête, veuillez nous contacter pour nous transmettre le format d'emballage envisagé, vos préoccupations précises en matière d'ouverture, vos besoins d'étiquetage, vos exigences de vérification et le volume de production attendu.
FAQ
La résistance au vol est-elle la même chose que la preuve d'inviolabilité ? Non. La résistance au vol rend spécifiquement le retrait rapide du produit beaucoup plus difficile, tandis que la preuve d'inviolabilité démontre visuellement qu'un emballage a été ouvert ou fondamentalement altéré. Un emballage peut remplir l'une de ces deux fonctions essentielles de manière remarquable tout en s'acquittant assez mal de l'autre.
Un scellage plus solide signifie-t-il toujours une meilleure sécurité pour l'emballage retail ? Non. La résistance du scellage n'est qu'une petite partie du résultat final. Les points de bord accessibles, la forme globale de l'emballage, les choix de matériaux et le chemin d'ouverture attendu influencent tout autant la véritable performance anti-vol de l'emballage.
Un clamshell est-il toujours plus sécurisé qu'un blister sur carte ? Non. Un scellage périphérique plastique contre plastique et un scellage blister sur carte se comportent naturellement assez différemment, mais aucun format n'est universellement supérieur. Des essais réels sur la construction retenue restent le meilleur moyen d'évaluer avec précision la sécurité d'un clamshell scellé ou la performance d'un blister sur carte.
Une étiquette de sécurité doit-elle figurer dans le cahier des charges de la machine ? Ce n'est nécessaire que si l'application de l'étiquette doit se faire directement au sein de la ligne de production. Si l'étiquetage est traité comme un process entièrement distinct, il ne devrait jamais être considéré comme une fonction centrale de la machine de scellage.
Quand la vérification doit-elle être intégrée à la ligne de conditionnement ? Vous devez ajouter une vérification automatisée lorsque vous avez réellement besoin de contrôles qualité en ligne, tels que la lecture de codes-barres, une inspection par vision sophistiquée ou la confirmation du marquage. Si votre besoin reste encore assez large, commencez par utiliser un Quick Scan. Si, en revanche, l'exigence machine est déjà fermement définie, contactez-nous en précisant les détails de votre emballage et les objectifs plus larges de votre ligne.