
Machine retail pour blister papier : ce qu'elle doit maîtriser avant la montée en cadence

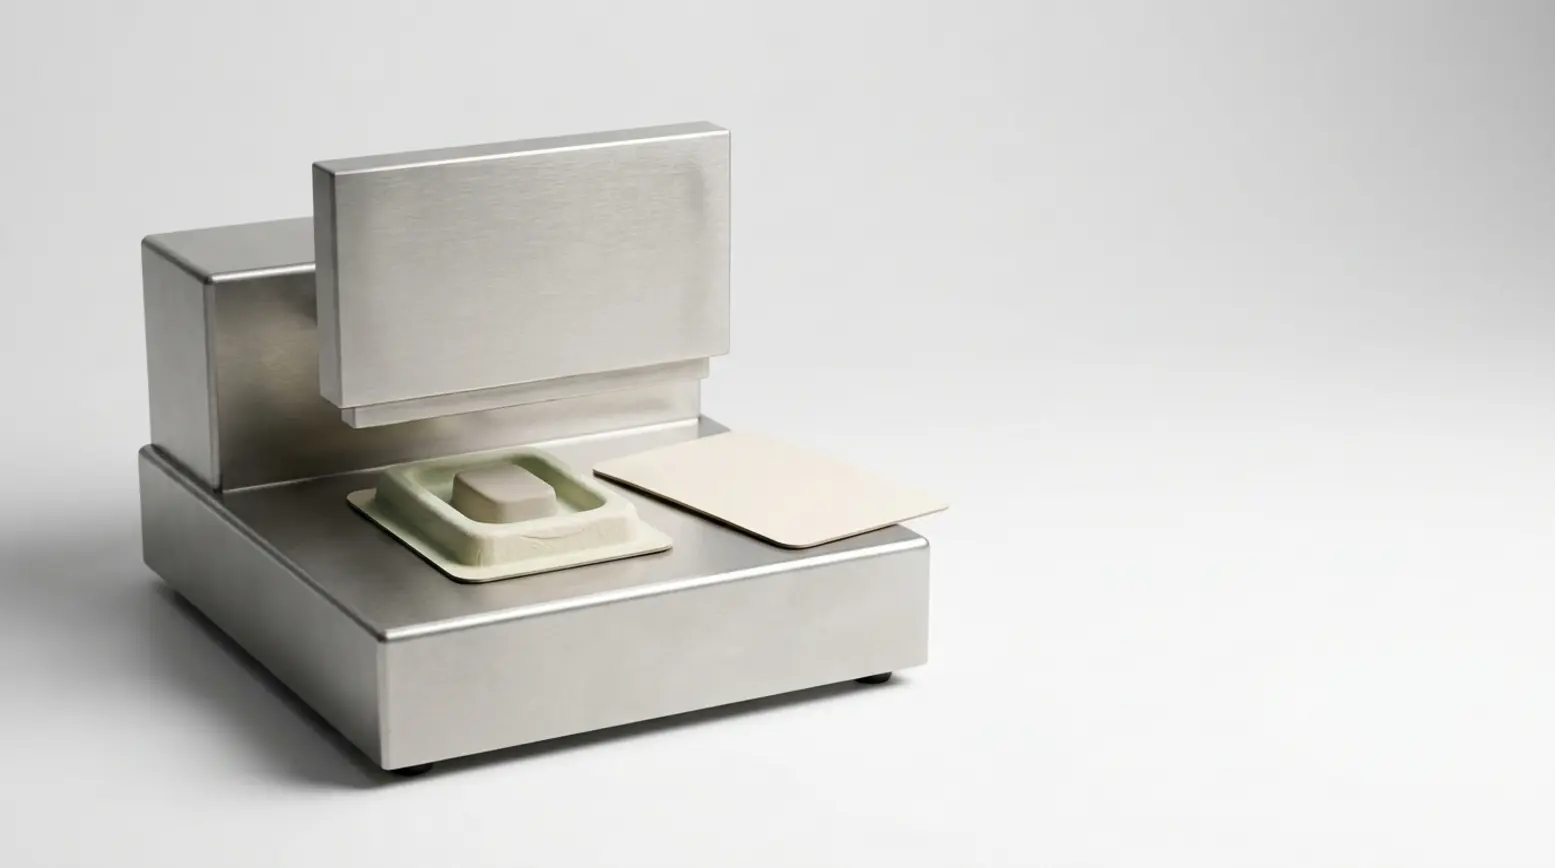
Une machine retail pour blisters papier peut donner d'excellents résultats, mais uniquement si la structure réelle du matériau a d'abord été testée. La question clé est simple : ce blister précis peut-il être alimenté, positionné et scellé de manière stable au volume requis ? Le choix de la machine vient ensuite, car les formats papier et fibre peuvent réagir à l'humidité, à la chaleur, à la planéité et à la pression de façons qui affectent l'ensemble du processus.
• Définissez d'abord l'intégralité de la structure du blister, car le choix de la machine dépend du type d'alvéole, du carton, du revêtement, de l'adhésif, de la forme du produit et du volume cible.
• Testez l'alimentation et le positionnement avant le scellage : des cartes gauchies ou des alvéoles irrégulières peuvent provoquer un désalignement dès le début du cycle.
• Validez la fenêtre de scellage avec les matériaux réels, car deux surfaces papier ne se lient pas de façon fiable sans le revêtement, l'adhésif ou la conception à pression adaptés.
• Adaptez le type de machine à la maturité du processus, en choisissant un équipement manuel, rotatif ou inline pour sa stabilité éprouvée plutôt que pour sa seule vitesse.
• Menez des essais réalistes avec un outillage proche des conditions de production avant toute montée en cadence, car de légères variations de matériau peuvent facilement se transformer en problèmes majeurs de rendement par la suite.
Pourquoi le choix d'une machine retail pour blisters papier commence par la structure du matériau
De nombreuses marques explorent les formats fibreux pour proposer en rayon des alternatives blister plus durables. Cet intérêt se comprend, et vous pouvez en apprendre davantage sur les options d'emballage blister durable dans notre blog dédié. En environnement de production, en revanche, la priorité change. Il faut savoir précisément quelle structure de blister sera utilisée. Une machine retail pour blisters papier se choisit finalement en fonction des matériaux réels et de la géométrie du blister, et non d'une simple idée générale de l'emballage papier.
Cette étape compte dès le départ, car l'emballage blister papier regroupe des constructions extrêmement différentes. Une alvéole en fibre moulée se comporte très différemment d'une conception à carton piégé, et les deux diffèrent nettement d'une carte blister classique dotée d'un dôme plastique. Par conséquent, un même concept de machine à blister papier ne convient pas de façon égale à tous les formats.
Ce qui constitue un format blister à base de papier
Les emballages retail à base de papier peuvent inclure des alvéoles en fibre moulée, des alvéoles papier, des conceptions à carton piégé et d'autres concepts à dominante fibre. Certains projets utilisent également un blister en fibre moulée qui soutient le produit et se ferme avec une couche de carton. Bien que ces emballages puissent se ressembler en rayon, ils se comportent très différemment lors de l'alimentation, du positionnement et du scellage des emballages papier. Pour des informations plus générales sur ces formats, notre guide sur l'emballage blister papier détaille les principaux types de construction.
En quoi cela diffère d'une carte blister classique
Une carte papier associée à un blister plastique classique n'est pas la même chose qu'un blister totalement sans plastique. Cette distinction est essentielle, car les exigences de manutention, de scellage et d'outillage peuvent varier considérablement. Elle compte aussi lorsque les équipes évoquent l'emballage blister recyclable, car la structure finale détermine ce qui est réellement testé et la manière dont le blister se comportera dans la machine.
Ce qu'une machine retail pour blisters papier doit maîtriser avant le début du scellage
De nombreux problèmes de production apparaissent bien avant que le blister n'atteigne le poste de scellage. Les matériaux papier et fibre peuvent varier en planéité, en épaisseur et en dimensions, ce qui exige de la machine un transport très maîtrisé. Si les découpes se gondolent, gonflent ou reposent de façon irrégulière, le repérage peut se décaler, et la qualité du scellage en pâtira inévitablement plus loin dans le processus. C'est pourquoi les tolérances de l'emballage papier doivent être évaluées dès le début d'un projet, plutôt que d'attendre la discussion des réglages machine.
Planéité de la carte et stabilité dimensionnelle
Le papier peut évoluer sous l'effet de l'humidité, des conditions de stockage, des variations de température et du transport. Une carte parfaitement plane à l'arrivée des échantillons peut se gondoler ensuite en entrepôt ou sur la ligne de production. Les pièces en fibre moulée peuvent aussi présenter davantage de variations que les alvéoles en film plastique classiques. Ces changements affectent la manière dont le produit se positionne, dont la couche d'operculage se dépose et dont la pression est appliquée. C'est pourquoi tout projet de machine d'emballage à base de fibre devrait toujours inclure des contrôles après un stockage et une manutention réalistes.
Risques liés à l'alimentation, au prélèvement et au repérage
L'alimentation constitue souvent le premier véritable test de stabilité. Si une découpe ne se sépare pas proprement, si une alvéole ne repose pas à plat, ou si le positionnement dérive légèrement à chaque cycle, le rendement peut chuter rapidement. Dans de nombreux cas, le problème de fond ne vient pas du poste de scellage lui-même. Il trouve son origine plus en amont, dans la présentation, le prélèvement, le transport ou l'alignement. Toutes ces étapes doivent être minutieusement examinées avant de définir les réglages finaux du processus.
Comment fonctionne le scellage sur une machine retail pour blisters papier
Deux surfaces papier ne se scellent pas l'une à l'autre simplement parce que les deux couches sont à base de fibre. Le blister peut nécessiter un revêtement thermoscellable, une couche adhésive ou une structure activée par pression. La méthode d'assemblage doit donc s'aligner parfaitement sur la combinaison complète des matériaux et sur la conception globale du blister. Cela reste vrai que vous travailliez avec un blister en fibre moulée, une alvéole papier ou un autre format retail à base de papier.
Thermoscellage, cold seal et assemblage adhésif
Certains concepts utilisent un emballage papier thermoscellable, où une surface revêtue se lie sous des conditions précises de température, de pression et de temps de contact. D'autres concepts reposent sur des adhésifs ou sur une méthode de fermeture par pression. Nous proposons à la fois le thermoscellage et le cold seal, ce qui garantit que le procédé retenu repose sur les exigences réelles du blister plutôt que sur des hypothèses génériques concernant les matériaux papier.
Pourquoi la fenêtre de scellage doit être validée
Chaque revêtement ou adhésif possède une plage de fonctionnement spécifique. En pratique, cela signifie que les réglages utilisables de température, de pression et de temps sont limités. Si les réglages sortent de cette fenêtre, le blister peut souffrir d'un aspect médiocre, de liaisons faibles ou de résultats inconstants sur toute la durée de la production. Une machine retail pour blisters papier doit donc être testée en profondeur avec les couches de matériau exactes, la charge produit et la géométrie de blister qui seront utilisées en production à grande échelle.
Adapter une machine retail pour blisters papier à votre stade de développement et à votre volume de production
Un même concept de blister peut nécessiter une configuration machine totalement différente selon l'évolution du volume de production. Un format qui fonctionne bien sous étroit contrôle de l'opérateur lors des premiers essais peut nécessiter une validation supplémentaire avant qu'il ne soit pertinent de passer à une automatisation plus rapide. C'est pourquoi le choix de la machine doit suivre de près la maturité du processus, plutôt que de se fonder uniquement sur des objectifs de rendement.
Volumes réduits et début de développement
Les équipements manuels de type table top ou shuttle manuel peuvent s'avérer très utiles lorsque le format est encore en cours d'évaluation ou lorsque les besoins de rendement sont plus faibles. Ces configurations permettent d'observer de près l'alimentation, le positionnement du produit, le repérage et la formation du scellage. Cette visibilité est précieuse, car elle aide les équipes à identifier précisément où la fenêtre de processus est large et où le format reste sensible.
Production répétée à volumes moyens ou élevés
Les équipements rotatifs conviennent parfaitement à la production répétée une fois que les processus d'alimentation et de scellage sont déjà stables. Cette étape n'a de sens qu'une fois le comportement du matériau constant et le positionnement précis d'un cycle à l'autre. Vous pouvez consulter nos machines de conditionnement retail pour formats blister à base de papier une fois vos exigences principales en matière de matériau et de processus clairement définies.
Automatisation à haut volume après validation du concept
La production inline automatique constitue généralement l'étape suivante appropriée uniquement après que la manutention et la qualité du scellage ont été validées avec succès lors des essais. Des vitesses machine plus élevées ne résoudront pas les variations naturelles des cartes ou des alvéoles ; elles ne font que les révéler bien plus rapidement. L'automatisation inline doit donc suivre une validation stable du concept, et non la précéder.
Comment tester une machine retail pour blisters papier avec des matériaux réels avant la montée en cadence
Les essais machine doivent répondre à une question pratique : cette structure de blister précise fonctionnera-t-elle de façon fiable au volume prévu ? Un échantillon visuel seul ne suffit jamais. L'essai doit démontrer comment les matériaux se déplacent, comment les scellages se forment, comment le produit se positionne dans son alvéole et à quoi ressemble le blister fini après une manutention normale.
Liste de contrôle des essais pour la mise en production
Avant toute montée en cadence, examinez minutieusement la structure complète du matériau et l'ordre des couches, la planéité de la carte, la régularité des alvéoles, l'alimentation, le prélèvement, le repérage, la formation du scellage, l'aspect du scellage, l'aspect du blister fini et le comportement à l'ouverture (le cas échéant). Ces contrôles comptent, car une faiblesse mineure du scellage des emballages papier peut facilement se transformer en problème majeur de production dès que le rendement augmente.
•Éléments à préparer avant l'essai : structure du matériau, dimensions du blister, poids du produit, volume cible, niveau d'automatisation souhaité, conditions de stockage et méthode d'assemblage privilégiée.
•Points clés à tester : planéité, séparation, précision du positionnement, plage de scellage, esthétique du blister fini et stabilité sur des cycles répétés.
•Décision de montée en cadence : passez à l'étape suivante uniquement lorsque la manutention et le scellage restent cohérents avec la géométrie réelle du blister et les conditions de production attendues.
Tester après un stockage et une manutention réalistes
Un essai solide utilise des matériaux reflétant les conditions réelles de l'usine. Si l'humidité, le transport ou le temps de stockage en entrepôt peuvent altérer les découpes, ces variables doivent être intégrées au plan d'essai. Cela s'avère particulièrement important dans tout projet de machine d'emballage à base de fibre, car le papier et la fibre peuvent se gondoler ou se déformer plus que prévu au fil du temps. Ne tester que des échantillons fraîchement sortis d'usine peut masquer des risques qui apparaîtront inévitablement plus tard, en pleine production.
Utiliser un outillage adapté à la forme réelle du blister
Les échantillons de développement doivent toujours être réalisés avec un outillage reproduisant le plus fidèlement possible la forme et les dimensions du blister prévu. Une simple maquette peut paraître acceptable en salle de réunion, mais elle ne révélera ni les pressions inégales, ni les dérives de positionnement, ni les faiblesses localisées du scellage. Notre approche intégrale de la sélection et de la mise en œuvre des machines permet de relier dès le début du processus les choix de matériaux, l'outillage et les configurations machine, réduisant considérablement les risques liés à la montée en cadence.
Quand impliquer le choix de la machine, l'outillage et l'accompagnement à la mise en œuvre
Le choix des matériaux, la configuration machine et l'outillage doivent tous être discutés ensemble, car chaque élément influence fortement les autres. Si la profondeur de l'alvéole change, le trajet d'alimentation devra probablement être revu. Si le revêtement change, les réglages optimaux de scellage évolueront généralement aussi. Ce principe s'applique aussi bien à un blister sans plastique, à une conception à carton piégé, qu'à tout autre concept à dominante papier où une répétabilité stable est essentielle.
Ce qu'il faut préparer avant la première discussion sur la machine
Venez préparé avec la structure de matériau envisagée, les dimensions du blister, le volume cible et le niveau d'automatisation souhaité. Il est également utile de communiquer le poids du produit, les conditions de stockage et toute première idée concernant les méthodes de thermoscellage, de cold seal ou d'assemblage adhésif. Munis de ces informations, nous pouvons évaluer précisément les risques probables et esquisser un parcours concret pour les essais, l'outillage et la mise en œuvre finale.
Pourquoi un même concept peut nécessiter une configuration différente à un autre volume
Un concept qui fonctionne parfaitement sur des séries courtes peut nécessiter un outillage, des commandes d'alimentation ou des réglages de scellage totalement différents sur des séries plus longues. C'est parfaitement normal : un rendement plus élevé réduit intrinsèquement la marge de variation naturelle que le processus peut absorber sans risque. Si vous disposez déjà d'un échantillon physique ou d'un concept préliminaire, apportez-le lors d'un Quick Scan gratuit ou d'une discussion sur la machine, avec les détails sur la taille du blister, la structure du matériau, le volume cible et le niveau d'automatisation, afin que nous puissions vous aider à évaluer la meilleure prochaine étape.
FAQ
Tous les formats de blister papier peuvent-ils fonctionner sur la même machine ? Non. La structure du matériau, la planéité, la méthode de scellage, la taille du blister et la vitesse cible influencent tous le choix de la machine. Certains formats sont mieux adaptés dans un premier temps à un équipement à faible volume, tandis que d'autres peuvent passer à une production rotative ou inline une fois que les essais initiaux ont démontré une manutention et un scellage stables.
Une carte papier avec un blister plastique est-elle identique à un blister sans plastique ? Non. Une carte papier dotée d'un blister plastique classique constitue une construction fondamentalement différente. Cette différence a un impact sur la manutention, les exigences d'outillage et la manière précise dont le blister final est scellé.
Le scellage des emballages papier fonctionne-t-il uniquement à la chaleur ? Non. Si certains formats utilisent un emballage papier thermoscellable, d'autres reposent sur des adhésifs ou des constructions activées par pression. La méthode d'assemblage doit toujours correspondre aux couches de matériau réelles et à la conception finale du blister.
Quand la production inline automatique est-elle l'étape appropriée ? Elle constitue généralement l'étape suivante appropriée uniquement après qu'une alimentation, un repérage et un scellage stables ont été pleinement validés lors des essais. Les vitesses inline élevées donnent les meilleurs résultats lorsque le processus sous-jacent est déjà hautement répétable.
Que doit apporter un acheteur lors d'une première discussion ? Apportez un échantillon de matériau si possible, ainsi que la taille du blister, le volume cible, les conditions de stockage et le niveau d'automatisation souhaité. Ces informations constituent une base solide pour un choix de machine précis et une planification des essais.


