
Detaliczna maszyna do papierowych blistrów: co musi obsłużyć przed skalowaniem produkcji

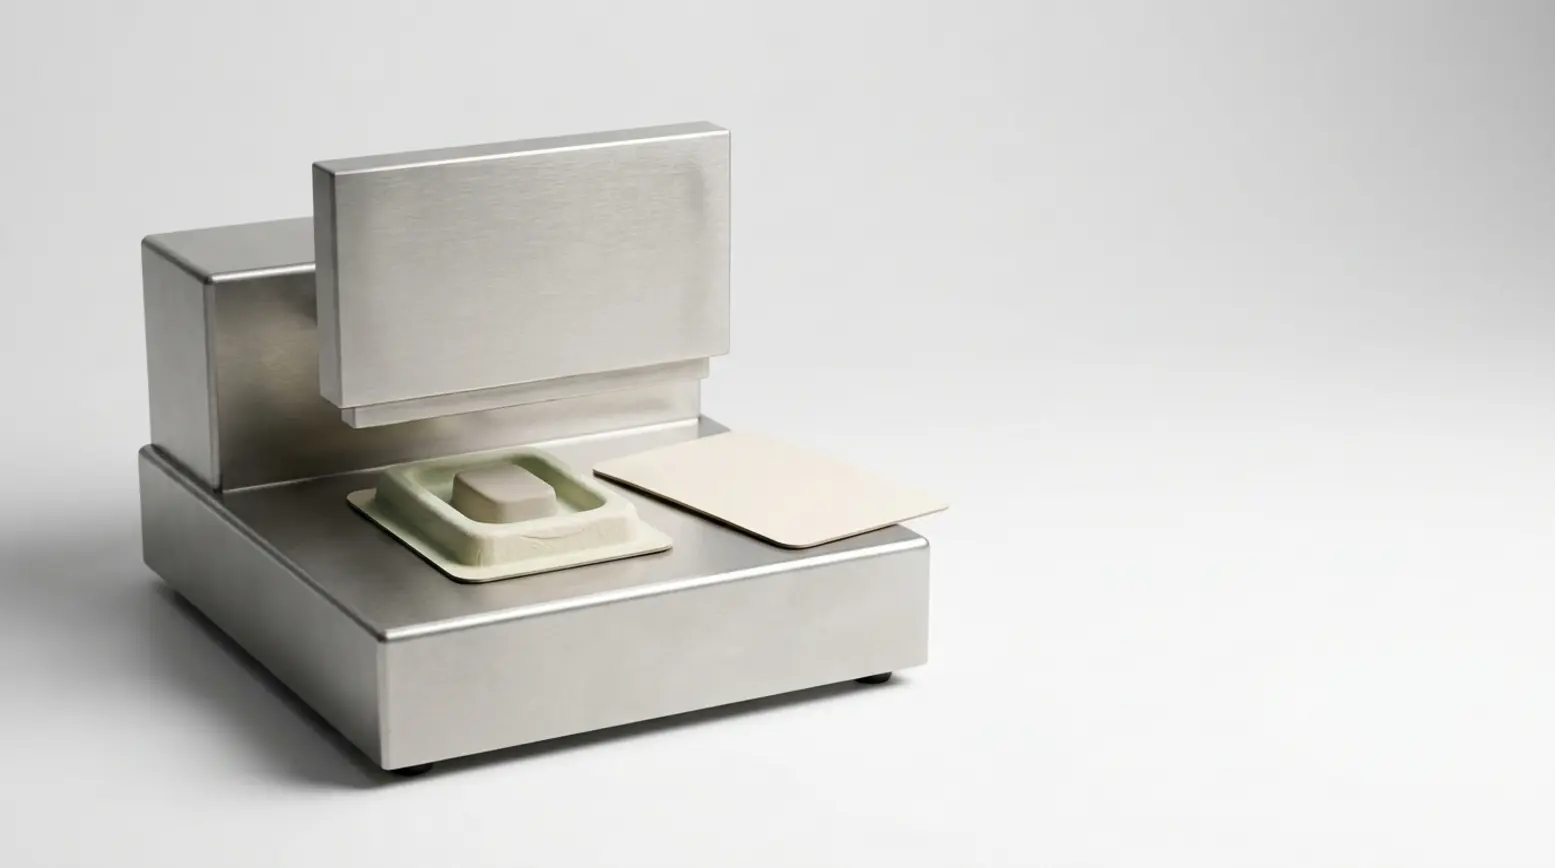
Detaliczna maszyna do papierowych blistrów może działać wyjątkowo dobrze, ale tylko wtedy, gdy rzeczywista struktura materiału została wcześniej przetestowana. Kluczowe pytanie jest proste: czy dokładnie to opakowanie można podawać, pozycjonować i zgrzewać w stabilny sposób przy wymaganej wydajności? Wybór maszyny następuje w drugiej kolejności, ponieważ formaty papierowe i włókniste mogą reagować na wilgoć, ciepło, płaskość i nacisk w sposób wpływający na cały proces.
• Najpierw należy określić pełną strukturę opakowania, ponieważ wybór maszyny zależy od typu wgłębienia, tektury, powłoki, kleju, kształtu produktu i docelowej wydajności.
• Podawanie i pozycjonowanie należy przetestować przed zgrzewaniem, ponieważ wypaczone karty lub niejednolite wgłębienia mogą powodować przesunięcia już na wczesnym etapie cyklu.
• Zakres parametrów zgrzewania należy potwierdzić na rzeczywistych materiałach, ponieważ dwie powierzchnie papierowe nie połączą się w niezawodny sposób bez odpowiedniej powłoki, kleju lub konstrukcji opartej na nacisku.
• Typ maszyny należy dopasować do stopnia dojrzałości procesu, wybierając urządzenie ręczne, rotacyjne lub inline ze względu na sprawdzoną stabilność, a nie tylko szybkość.
• Przed skalowaniem produkcji należy przeprowadzić realistyczne próby z oprzyrządowaniem zbliżonym do produkcyjnego, ponieważ niewielkie różnice w materiale mogą później łatwo przerodzić się w poważne problemy wydajnościowe.
Dlaczego wybór detalicznej maszyny do papierowych blistrów zaczyna się od struktury materiału
Wiele marek testuje formaty włókniste, ponieważ chce oferować na półce zrównoważone alternatywy dla blistrów. To zainteresowanie jest zrozumiałe, a więcej na temat zrównoważonych opcji opakowań blistrowych można przeczytać na naszym dedykowanym blogu. W środowisku produkcyjnym punkt ciężkości jednak się przesuwa. Trzeba dokładnie wiedzieć, jaka struktura opakowania będzie uruchamiana. Detaliczna maszyna do papierowych blistrów jest ostatecznie dobierana na podstawie rzeczywistych materiałów i geometrii opakowania, a nie ogólnego wyobrażenia o opakowaniach papierowych.
Ten etap ma znaczenie już na wczesnym etapie, ponieważ opakowania blistrowe papierowe obejmują bardzo różne konstrukcje. Formowane wgłębienie z włókna zachowuje się zupełnie inaczej niż konstrukcja z osadzoną tekturą, a obie różnią się znacząco od standardowej karty blistrowej z plastikową kopułką. W związku z tym ta sama koncepcja maszyny do papierowych blistrów nie będzie odpowiednia dla każdego formatu w jednakowym stopniu.
Co uznaje się za format blistra opartego na papierze
Detaliczne opakowania oparte na papierze mogą obejmować formowane wgłębienia z włókna, wgłębienia papierowe, konstrukcje z osadzoną tekturą i inne koncepcje oparte na włóknie. W niektórych projektach wykorzystuje się także formowany blister z włókna, który podtrzymuje produkt i jest zamykany warstwą tektury. Choć te opakowania mogą wyglądać podobnie na półce, zachowują się zupełnie inaczej podczas podawania, umieszczania produktu i zgrzewania opakowań papierowych. Szersze informacje na temat tych formatów zawiera nasz przewodnik po opakowaniach blistrowych papierowych, który szczegółowo opisuje główne typy konstrukcji.
Czym różni się to od standardowej karty blistrowej
Karta papierowa z konwencjonalnym plastikowym blistrem to nie to samo co opakowanie blistrowe całkowicie wolne od plastiku. To rozróżnienie jest kluczowe, ponieważ wymagania dotyczące podawania, zgrzewania i oprzyrządowania mogą się drastycznie różnić. Ma to również znaczenie, gdy zespoły omawiają opakowania blistrowe nadające się do recyklingu, ponieważ finalna struktura określa, co faktycznie jest testowane i jak opakowanie będzie się zachowywać w maszynie.
Co musi obsłużyć detaliczna maszyna do papierowych blistrów przed rozpoczęciem zgrzewania
Wiele problemów produkcyjnych zaczyna się na długo, zanim opakowanie dotrze do stacji zgrzewania. Materiały papierowe i włókniste mogą różnić się płaskością, grubością i wymiarami, co oznacza, że maszyna musi je transportować w sposób ściśle kontrolowany. Jeśli półfabrykaty się zwijają, puchną lub układają nierówno, pozycjonowanie może ulec przesunięciu, a jakość zgrzewu nieuchronnie ucierpi na dalszym etapie procesu. Dlatego tolerancje opakowań papierowych należy oceniać już na początku projektu, a nie dopiero przy omawianiu ustawień maszyny.
Płaskość karty i stabilność wymiarowa
Papier może zmieniać się pod wpływem wilgoci, warunków magazynowania, wahań temperatury i transportu. Karta, która wygląda na idealnie płaską przy pierwszym dostarczeniu próbek, może później zwinąć się w magazynie lub na hali produkcyjnej. Formowane elementy z włókna mogą również wykazywać większą zmienność niż standardowe wgłębienia z folii plastikowej. Te zmiany wpływają na sposób ułożenia produktu, przyleganie warstwy wieczka i sposób przykładania nacisku. Dlatego każdy projekt maszyny pakującej opartej na włóknie powinien zawsze uwzględniać kontrole po realistycznym magazynowaniu i transporcie.
Ryzyka związane z podawaniem, pobieraniem i pozycjonowaniem
Podawanie jest często pierwszym prawdziwym testem stabilności. Jeśli półfabrykat nie oddziela się czysto, wgłębienie nie układa się płasko lub pozycjonowanie nieznacznie przesuwa się z każdym cyklem, wydajność może gwałtownie spadać. W wielu przypadkach źródłowy problem nie leży w samej stacji zgrzewania. Zamiast tego problem zaczyna się wcześniej, przy prezentacji, pobieraniu, transporcie lub wyrównywaniu. Wszystkie te etapy muszą zostać dokładnie sprawdzone przed ustaleniem ostatecznych ustawień procesu.
Jak przebiega zgrzewanie w detalicznej maszynie do papierowych blistrów
Dwie powierzchnie papierowe nie łączą się ze sobą tylko dlatego, że obie warstwy są oparte na włóknie. Opakowanie może wymagać powłoki termozgrzewalnej, warstwy kleju lub konstrukcji aktywowanej naciskiem. Dlatego metoda łączenia musi być dokładnie dopasowana do pełnej kombinacji materiałów i ogólnej konstrukcji opakowania. Dotyczy to zarówno formowanego blistra z włókna, wgłębienia papierowego, jak i innego detalicznego formatu opartego na papierze.
Zgrzewanie termiczne, zgrzewanie na zimno i łączenie klejowe
Niektóre koncepcje wykorzystują termozgrzewalne opakowania papierowe, w których powleczona powierzchnia łączy się w określonych warunkach temperatury, nacisku i czasu przetrzymania. Inne koncepcje opierają się na klejach lub metodzie zamykania z wykorzystaniem nacisku. Oferujemy zarówno zgrzewanie termiczne, jak i zgrzewanie na zimno, dzięki czemu wybrany proces opiera się na rzeczywistych wymaganiach opakowania, a nie ogólnych założeniach dotyczących materiałów papierowych.
Dlaczego zakres parametrów zgrzewania musi zostać potwierdzony
Każda powłoka lub klej ma określony zakres roboczy. W praktyce oznacza to, że możliwe do zastosowania ustawienia temperatury, nacisku i czasu są ograniczone. Jeśli ustawienia wykroczą poza ten zakres, opakowanie może mieć gorszy wygląd, słabsze połączenia lub niespójne wyniki w trakcie serii produkcyjnej. Detaliczną maszynę do papierowych blistrów należy więc dokładnie przetestować z dokładnie takimi warstwami materiału, obciążeniem produktem i geometrią opakowania, jakie będą stosowane w pełnej skali produkcji.
Dopasowanie detalicznej maszyny do papierowych blistrów do etapu rozwoju i wielkości produkcji
Ta sama koncepcja opakowania może wymagać zupełnie innej konfiguracji maszyny wraz ze zmianą wielkości produkcji. Format, który dobrze sprawdza się pod ścisłą kontrolą operatora podczas wczesnych prób, może wymagać dalszej walidacji, zanim sensowne stanie się przejście na szybszą automatyzację. Z tego powodu wybór maszyny powinien ściśle podążać za stopniem dojrzałości procesu, a nie opierać się wyłącznie na docelowych wskaźnikach wydajności.
Niższe wolumeny i wczesny etap rozwoju
Ręczne urządzenia stołowe oraz ręczne urządzenia typu shuttle mogą być bardzo korzystne, gdy format wciąż jest w fazie oceny lub gdy potrzeby wydajnościowe są niższe. Takie konfiguracje umożliwiają dokładną obserwację podawania, umieszczania produktu, pozycjonowania i formowania zgrzewu. Ta widoczność jest nieoceniona, ponieważ pomaga zespołom dokładnie zrozumieć, gdzie zakres procesu jest szeroki, a gdzie format pozostaje wrażliwy.
Produkcja powtarzalna przy średnich i wyższych wolumenach
Urządzenia rotacyjne doskonale sprawdzają się w produkcji powtarzalnej, gdy procesy podawania i zgrzewania są już stabilne. Ten krok ma sens dopiero wtedy, gdy zachowanie materiału jest spójne, a pozycjonowanie pozostaje dokładne z cyklu na cykl. Nasze maszyny detaliczne do formatów blistrów opartych na papierze można przejrzeć, gdy podstawowe wymagania dotyczące materiału i procesu są już jasno określone.
Automatyzacja przy dużych wolumenach po potwierdzeniu koncepcji
Automatyczna produkcja inline jest zazwyczaj właściwym kolejnym krokiem dopiero po pomyślnym potwierdzeniu jakości podawania i zgrzewania w próbach. Wyższe prędkości maszyny nie rozwiążą naturalnych różnic w kartach czy wgłębieniach, a jedynie ujawnią je znacznie szybciej. Dlatego automatyzacja inline musi następować po stabilnym potwierdzeniu koncepcji, a nie ją poprzedzać.
Jak testować detaliczną maszynę do papierowych blistrów na rzeczywistych materiałach przed skalowaniem produkcji
Próby maszynowe powinny odpowiedzieć na jedno praktyczne pytanie: czy dokładnie ta struktura opakowania będzie działać niezawodnie przy planowanej wydajności? Sama próbka wizualna nigdy nie wystarczy. Próba powinna pokazać, jak przemieszczają się materiały, jak formuje się zgrzew, jak produkt układa się we wgłębieniu i jak wygląda gotowe opakowanie po normalnym transporcie.
Lista kontrolna prób pod kątem gotowości produkcyjnej
Przed skalowaniem produkcji należy dokładnie sprawdzić pełną strukturę materiału i kolejność warstw, płaskość karty, spójność wgłębień, podawanie, pobieranie, pozycjonowanie, formowanie zgrzewu, wygląd zgrzewu, wygląd gotowego opakowania oraz sposób otwierania (jeśli dotyczy). Te kontrole mają znaczenie, ponieważ drobna słabość w zgrzewaniu opakowań papierowych może łatwo przerodzić się w poważny problem produkcyjny wraz ze wzrostem wydajności.
•Dane wejściowe przed próbą: struktura materiału, wymiary opakowania, waga produktu, docelowa wydajność, pożądany poziom automatyzacji, warunki magazynowania oraz preferowana metoda łączenia.
•Główny zakres testów: płaskość, oddzielanie, dokładność umieszczania, zakres zgrzewania, estetyka gotowego opakowania oraz stabilność w powtarzanych cyklach.
•Decyzja o skalowaniu: należy przejść dalej dopiero wtedy, gdy podawanie i zgrzewanie pozostają spójne z rzeczywistą geometrią opakowania i oczekiwanymi warunkami produkcji.
Testowanie po realistycznym magazynowaniu i transporcie
Solidna próba wykorzystuje materiały odzwierciedlające rzeczywiste warunki zakładu. Jeśli wilgotność, transport lub czas magazynowania mogą zmienić półfabrykaty, te zmienne należy uwzględnić w planie testów. Ma to szczególne znaczenie w każdym projekcie maszyny pakującej opartej na włóknie, ponieważ papier i włókno mogą z czasem wypaczać się lub przesuwać bardziej, niż oczekiwano. Testowanie wyłącznie świeżych próbek fabrycznych może ukryć ryzyka, które nieuchronnie pojawią się później podczas pełnej produkcji.
Stosowanie oprzyrządowania dopasowanego do rzeczywistego kształtu opakowania
Próbki rozwojowe powinny być zawsze tworzone przy użyciu oprzyrządowania, które jak najdokładniej odzwierciedla planowany kształt i wymiary opakowania. Prosta makieta może wyglądać akceptowalnie na spotkaniu zarządu, ale nie ujawni nierównomiernego nacisku, przesunięć w pozycjonowaniu ani miejscowych słabości zgrzewu. Nasze zintegrowane podejście do wyboru i wdrożenia maszyn pomaga na wczesnym etapie procesu połączyć wybór materiałów, oprzyrządowanie i konfigurację maszyn, znacznie ograniczając ryzyko związane ze skalowaniem.
Kiedy włączyć wsparcie w zakresie wyboru maszyny, oprzyrządowania i wdrożenia
Wybór materiału, konfigurację maszyny i oprzyrządowanie należy omawiać łącznie, ponieważ każdy z tych elementów silnie wpływa na pozostałe. Jeśli zmieni się głębokość wgłębienia, ścieżka podawania zazwyczaj będzie wymagać przeglądu. Jeśli zmieni się powłoka, optymalne ustawienia zgrzewania również zwykle się zmienią. Ta zasada dotyczy w równym stopniu opakowania blistrowego wolnego od plastiku, konstrukcji z osadzoną tekturą oraz każdej innej koncepcji opartej na papierze, w której kluczowa jest stabilna powtarzalność.
Co przygotować przed pierwszą rozmową o maszynie
Warto przygotować się z zaplanowaną strukturą materiału, wymiarami opakowania, docelową wydajnością i pożądanym poziomem automatyzacji. Pomocne jest również podanie wagi produktu, warunków magazynowania oraz wstępnych pomysłów dotyczących zgrzewania termicznego, zgrzewania na zimno lub łączenia klejowego. Dysponując tymi informacjami, możemy dokładnie ocenić prawdopodobne ryzyka i nakreślić praktyczną ścieżkę prób, oprzyrządowania i finalnego wdrożenia.
Dlaczego ta sama koncepcja może wymagać innej konfiguracji przy innej wydajności
Koncepcja, która idealnie sprawdza się w krótkich seriach, może wymagać zupełnie innego oprzyrządowania, sterowania podawaniem lub ustawień zgrzewania podczas dłuższych serii. Jest to całkowicie normalne, ponieważ wyższa wydajność z natury zmniejsza ilość naturalnej zmienności, jaką proces może bezpiecznie zaabsorbować. Jeśli dostępna jest już fizyczna próbka lub wstępna koncepcja, warto zabrać ją na bezpłatny Quick Scan lub rozmowę o maszynie wraz ze szczegółami dotyczącymi rozmiaru opakowania, struktury materiału, docelowej wydajności i poziomu automatyzacji, aby pomóc ocenić najlepszy kolejny krok.
FAQ
Czy każdy format blistra papierowego można uruchomić na tej samej maszynie? Nie. Na wybór maszyny wpływają struktura materiału, płaskość, metoda zgrzewania, rozmiar opakowania i docelowa prędkość. Niektóre formaty lepiej sprawdzają się najpierw na urządzeniach o niższej wydajności, podczas gdy inne mogą przejść na produkcję rotacyjną lub inline, gdy wstępne próby potwierdzą stabilne podawanie i zgrzewanie.
Czy karta papierowa z plastikowym blistrem to to samo co opakowanie blistrowe wolne od plastiku? Nie. Karta papierowa z konwencjonalnym plastikowym blistrem to zasadniczo inna konstrukcja. Ta różnica wpływa na podawanie, wymagania dotyczące oprzyrządowania i sposób, w jaki finalne opakowanie jest zgrzewane.
Czy zgrzewanie opakowań papierowych działa wyłącznie na gorąco? Nie. Choć niektóre formaty wykorzystują termozgrzewalne opakowania papierowe, inne opierają się na klejach lub konstrukcjach aktywowanych naciskiem. Metoda łączenia musi zawsze odpowiadać rzeczywistym warstwom materiału i finalnej konstrukcji opakowania.
Kiedy automatyczna produkcja inline jest właściwym krokiem? Zazwyczaj jest to odpowiedni kolejny krok dopiero po pełnym potwierdzeniu w próbach stabilnego podawania, pozycjonowania i zgrzewania. Wysokie prędkości inline sprawdzają się najlepiej, gdy leżący u podstaw proces jest już wysoce powtarzalny.
Co kupujący powinien przynieść na wstępną rozmowę? W miarę możliwości warto przynieść próbkę materiału wraz z rozmiarem opakowania, docelową wydajnością, warunkami magazynowania i pożądanym poziomem automatyzacji. Te informacje stanowią solidną podstawę do dokładnego wyboru maszyny i planowania prób.


