Opakowania farmaceutyczne z kartą składaną: wymagania dotyczące maszyn do składania i zgrzewania

Opakowania farmaceutyczne z kartą składaną stawiają maszynie większe wymagania, ponieważ karta musi się złożyć, dokładnie dopasować się do siebie, bezpiecznie utrzymać blister na miejscu i równomiernie zgrzać się podczas jednego, kontrolowanego procesu. Główne ryzyko tkwi w zagięciu. Jeśli linia zagięcia nieznacznie się przesunie, pozycja blistra i obszar zgrzewu również mogą się przesunąć, co skutkuje mniej stabilnym zgrzewem. Przed rozpoczęciem produkcji zespoły powinny zmierzyć otwartą kartę, linię zagięcia, położenie blistra, granicę zgrzewu oraz całkowitą grubość. Powinny też przetestować zachowanie tektury i podparcie oprzyrządowania na próbkach fizycznych, ponieważ gotowe opakowanie może wyglądać na proste, podczas gdy sam proces maszynowy jest zaskakująco wymagający.
• Zagięcie stanowi główne wyzwanie mechaniczne, ponieważ bezpośrednio wpływa na rejestrację karty, pozycjonowanie blistra i kontakt zgrzewu.
• Otwarta karta ma większe znaczenie niż zamknięte opakowanie przy określaniu przestrzeni na oprzyrządowanie, punktów podparcia i ustawień maszyny.
• Kupujący powinni dostarczyć rysunki i próbki fizyczne, zanim oprzyrządowanie zostanie sfinalizowane, aby przegląd maszyny opierał się na rzeczywistych danych opakowania.
• Ręczna zgrzewarka typu shuttle często sprawdza się przy niskich i średnich wolumenach, ponieważ bezpośrednia kontrola operatora upraszcza ustawianie maszyny i kontrolę pierwszej sztuki.
• Wyższy poziom automatyzacji staje się realną opcją, gdy karta może być podawana, składana i zgrzewana w sposób wysoce powtarzalny.
Co w praktyce oznaczają opakowania farmaceutyczne z kartą składaną
Zdefiniuj format prostymi słowami
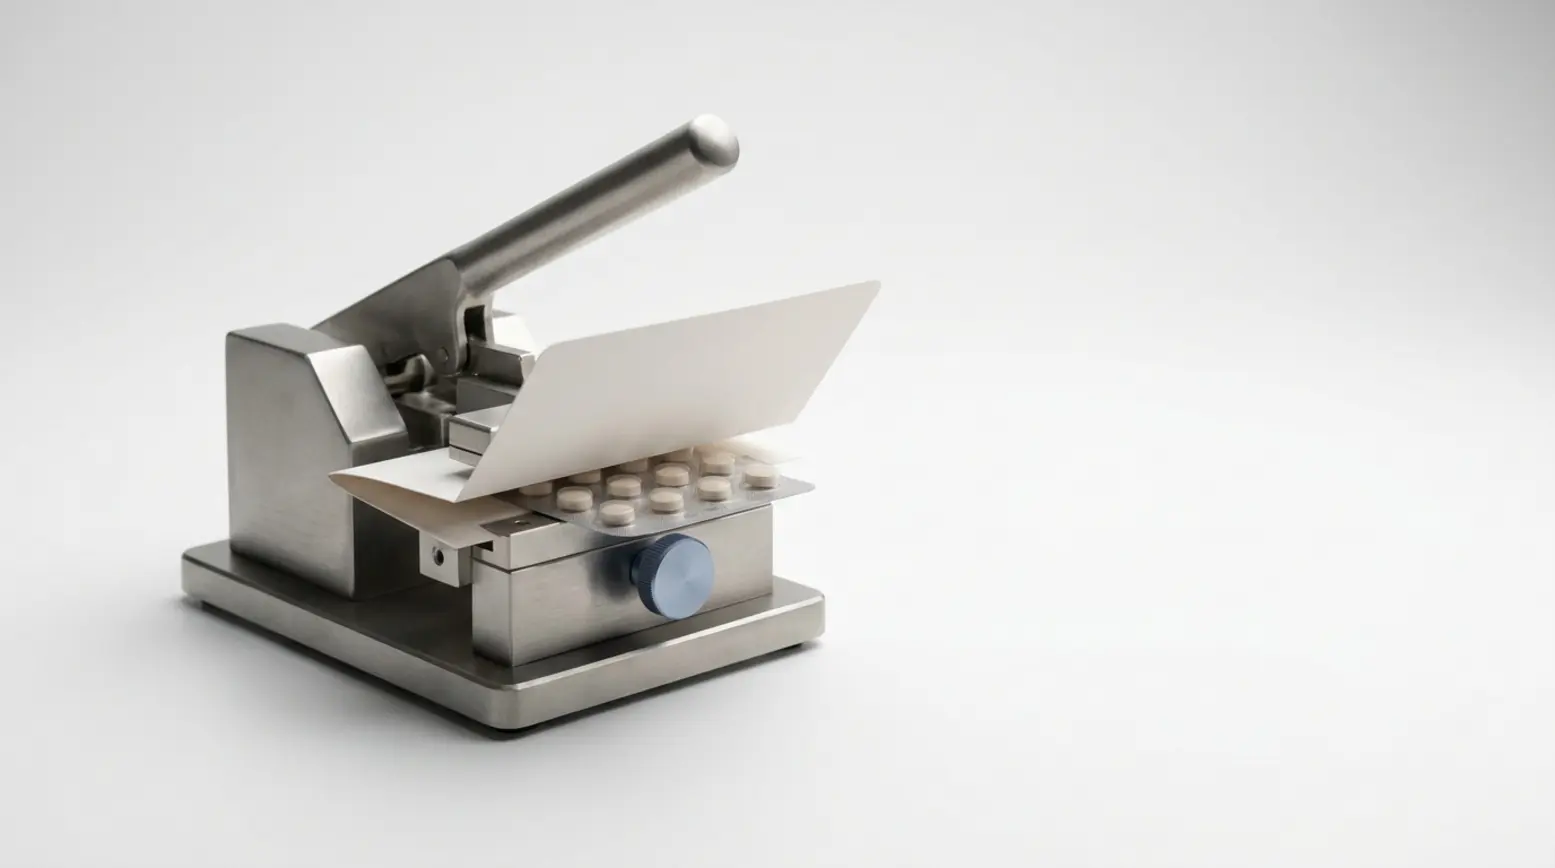
Składana karta blistrowa to pojedyncza karta, która owija się wokół blistra lub zgrzewa się z inną swoją częścią. Ten rodzaj opakowania zaczyna się jako płaska, otwarta karta. Podczas fazy zgrzewania maszyna musi złożyć kartę w prawidłowej pozycji, jednocześnie utrzymując blister dokładnie tam, gdzie powinien się znajdować. W związku z tym format ten wymaga znacznie ściślejszej kontroli niż proste opakowanie z płaskiej karty.
Dlaczego opakowanie wygląda prosto, choć proces taki nie jest
Gotowe farmaceutyczne opakowanie z kartą składaną może wyglądać na łatwe w produkcji, ale maszyna wykonuje złożone zadanie. Musi jednocześnie obsłużyć blister, kartę, big i obszar zgrzewu. Ponadto karta musi idealnie wyrównać się sama ze sobą po złożeniu. Jeśli potrzebują Państwo szerszego kontekstu, zanim przejdą do szczegółów, nasz przewodnik po maszynach do pakowania blistrowego wyjaśnia główne kategorie sprzętu i pomaga dopasować je do wymagań Państwa formatu.
Gdzie zastosowania farmaceutyczne i medyczne wykorzystują ten format
Ten format często pojawia się w opakowaniach farmaceutycznych, w medycznych foliach typu lidding do blistrów oraz w różnych opakowaniach kartowych dla wyrobów medycznych. Zespoły wybierają go zazwyczaj, ponieważ zapewnia dużo miejsca na informacje drukowane, umożliwia przejrzystą prezentację produktu lub pozwala na zastosowanie konkretnej metody otwierania. Choć dokładne konstrukcje opakowań się różnią, zagięcie karty blistrowej pozostaje głównym punktem technicznym w każdej odmianie.
Dlaczego opakowania farmaceutyczne z kartą składaną zmieniają charakter zgrzewania
Zgrzewanie płaskiej karty a konstrukcja składana
W standardowym zadaniu z płaską kartą maszyna przede wszystkim wyrównuje dwa oddzielne elementy i zgrzewa je razem. W przypadku opakowań farmaceutycznych z kartą składaną pojedyncza karta musi się złożyć i zamknąć dokładnie w odpowiedniej pozycji. W rezultacie maszyna musi kontrolować ruch przed zagięciem, w jego trakcie i po nim. Nawet niewielkie przesunięcie może zmienić miejsce, w którym ląduje górny panel, co ostatecznie obniża ogólną jakość zgrzewu.
Dlaczego otwarta karta ma większe znaczenie niż zamknięte opakowanie
Wielu kupujących na początku skupia się na rozmiarze finalnego opakowania, ponieważ to ono reprezentuje gotowy produkt trzymany w dłoni. Jednak dla oprzyrządowania i ustawień maszyny znacznie większe znaczenie mają wymiary otwartej karty. Otwarty układ decyduje o przestrzeni fizycznej, którą musi pomieścić maszyna, o rozmieszczeniu punktów podparcia oraz o sposobie, w jaki karta przemieszcza się po torze składania. Dlatego składana karta blistrowa często wymaga znacznie większej przestrzeni roboczej, niż sugeruje rozmiar zamkniętego opakowania.
Jak pozycja zagięcia wpływa na rejestrację blistra i obszar zgrzewu
Rejestracja blistra zapewnia, że blister pozostaje w zamierzonej pozycji względem złożonej karty. To właśnie na tym etapie najczęściej zaczynają się problemy. Blister może wyglądać na idealnie wyśrodkowany na płaskiej karcie, ale jeśli linia zagięcia jest nieznacznie przesunięta, jeden panel może zamknąć się zbyt wysoko lub zbyt nisko. W efekcie granica zgrzewu staje się niebezpiecznie wąska po jednej stronie i nadmiernie szeroka po drugiej, co utrudnia uzyskanie pełnego, równomiernego kontaktu.
Co zmierzyć przed wykonaniem oprzyrządowania dla opakowań farmaceutycznych z kartą składaną
Rozmiar otwartej karty
Zawsze należy mierzyć długość i szerokość całej otwartej karty, ponieważ oprzyrządowanie musi w pełni podeprzeć kartę, zanim się złoży. Sam rozmiar zamkniętego opakowania nie dostarcza wystarczających informacji. Podczas naszych przeglądów formatu wymiary otwartej karty należą do pierwszych szczegółów, o które prosimy, ponieważ pomagają określić niezbędną przestrzeń maszyny, układ oprzyrządowania oraz pozycje załadunku.
Pozycja blistra
Położenie blistra należy mierzyć od stabilnych zewnętrznych krawędzi otwartej karty. Nie należy opierać się na środkowym punkcie zamkniętego opakowania. Oprzyrządowanie musi utrzymywać blister w precyzyjnie zaplanowanym miejscu przez cały cykl zgrzewania, co oznacza, że wszystkie punkty odniesienia muszą być jednoznaczne i wysoce powtarzalne.
Linia zagięcia i położenie bigu
Linię zagięcia należy mierzyć od stałych krawędzi karty, a big oceniać na próbkach fizycznych. O ile rysunek techniczny przedstawia zamierzoną linię zagięcia, rzeczywista karta może zachowywać się zupełnie inaczej po zgięciu. Jeśli big jest słaby, nierówny lub zbyt sztywny, zagięcie może się przesunąć w trakcie produkcji i spowodować poważną niestabilność pozycji w finalnym opakowaniu.
Granica zgrzewu
Obszar zgrzewu należy jasno zdefiniować przed rozpoczęciem jakichkolwiek prac nad oprzyrządowaniem. Ponieważ zgrzewanie termiczne opiera się na właściwej kombinacji temperatury, docisku i czasu przetrzymania, maszyna musi zastosować te dokładne warunki na właściwie wyznaczonym obszarze. W składanej karcie zgrzewanej na zimno głównym mechanizmem pozostaje docisk, ale materiały muszą być kompatybilne i nadal wymagają rygorystycznych testów. Jeśli obszar zgrzewu znajduje się zbyt blisko krawędzi blistra lub linii zagięcia, dostępne okno niezawodnego procesu znacznie się zawęża.
Całkowita grubość warstw
Całkowita grubość ma kluczowe znaczenie, ponieważ złożona karta tworzy zmienny stos warstw w obrębie opakowania. Naturalnie niektóre obszary będą grubsze niż inne. Ta zmienność bezpośrednio wpływa na podparcie, rozkład docisku oraz wygląd finalnego zgrzewu. Dlatego oprzyrządowanie musi być zaprojektowane na podstawie rzeczywistego stosu fizycznego, a nie przybliżonego oszacowania.
Dlaczego próbki fizyczne i rysunki są potrzebne przed finalizacją oprzyrządowania
Rysunki techniczne są niezbędne, ale nie ujawniają wszystkiego. Próbki fizyczne pokazują dokładnie, jak zagina się tektura, gdzie występuje powrót sprężysty, jak osadza się blister oraz gdzie po złożeniu wypada rzeczywista granica zgrzewu. Gdy wspieramy klientów w specyfikowaniu i integrowaniu procesu zgrzewania, te próbki fizyczne pozwalają nam precyzyjnie ocenić wymagania dotyczące oprzyrządowania i wyeliminować zbędne ryzyka związane z ustawieniem maszyny na długo przed rozpoczęciem produkcji.
Jak tektura i oprzyrządowanie wpływają na stabilność opakowań farmaceutycznych z kartą składaną
Dlaczego należy testować gatunek tektury, grubość i jakość bigu
Zachowanie tektury może zmienić dynamikę całego procesu. Sztywna tektura może całkowicie opierać się bigowaniu, natomiast źle uformowany big może powodować nierównomierne składanie. Ponadto grubsza tektura może zmienić sposób, w jaki docisk zgrzewający rozkłada się na wyznaczonym obszarze. Z tego powodu opakowania farmaceutyczne z kartą składaną powinny być zawsze testowane jako pełna kombinacja opakowania i maszyny, a nie jedynie jako abstrakcyjny wybór materiału na papierze.
Jak powrót sprężysty i odkształcenie wpływają na zgrzewanie
Powrót sprężysty występuje, gdy karta próbuje się ponownie otworzyć po złożeniu. Odkształcenie ma miejsce, gdy karta wypacza się od zamierzonego kształtu geometrycznego. Oba zjawiska drastycznie ograniczają kontakt zgrzewu. Na przykład, jeśli złożony panel unosi się choćby nieznacznie, docisk w tym konkretnym obszarze spada, co skutkuje nierównym lub słabym zgrzewem. To zjawisko jest głównym powodem, dla którego maszyny do składanych blistrów wymagają starannego testowania próbek już na wczesnym etapie projektu.
Jak oprzyrządowanie do składanych kart wspiera kartę i blister podczas zgrzewania
Oprzyrządowanie do składanych kart musi robić znacznie więcej niż tylko utrzymywać podstawowy kształt. Musi podpierać poszczególne warstwy karty, bezpiecznie blokować blister na miejscu i minimalizować ruch wokół bigu podczas właściwego zgrzewania. Wysokiej jakości oprzyrządowanie utrzymuje prawidłowe pozycjonowanie i znacząco poprawia powtarzalność między kolejnymi opakowaniami. To fundamentalne podparcie staje się szczególnie istotne, gdy opakowanie ma wąskie granice zgrzewu lub wymaga precyzyjnej rejestracji nadruku.
Opcje maszyn dla opakowań farmaceutycznych z kartą składaną w zależności od wolumenu
Dlaczego ręczna maszyna typu shuttle zapewnia bezpośrednią kontrolę
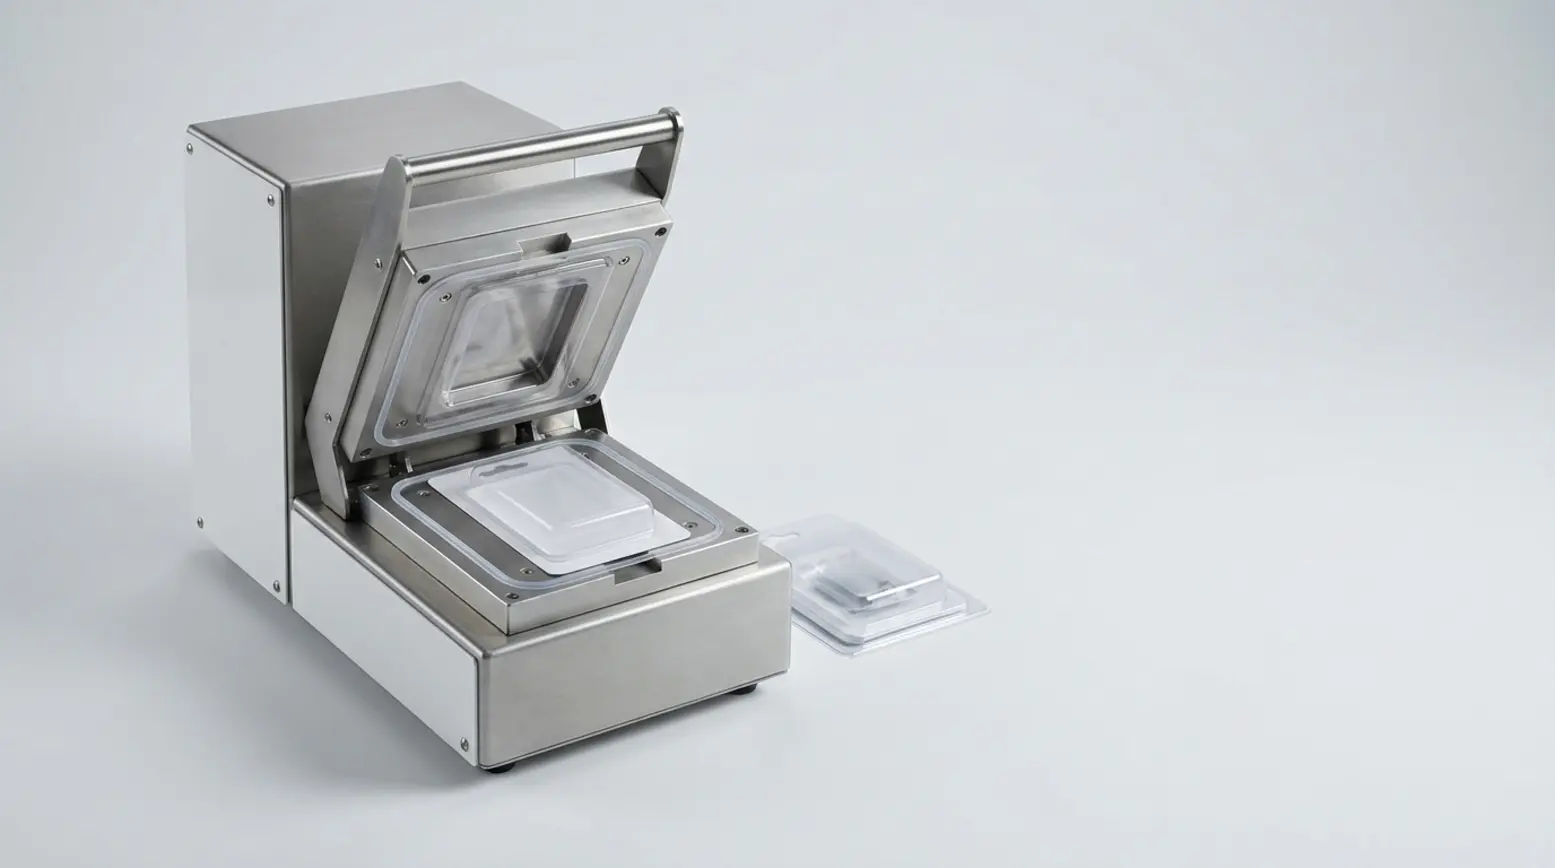
W przypadku wielu formatów składanych bezpośredni, ręczny załadunek jest niezwykle przydatny, ponieważ operator może ostrożnie umieścić kartę i zweryfikować jej orientację przed rozpoczęciem zgrzewania. To praktyczne podejście jest nieocenione, gdy linia zagięcia, pozycja blistra lub układ nadruku wymagają szczególnej uwagi wzrokowej. Nasza oferta maszyn do pakowania farmaceutycznego obejmuje klasy sprzętu dla różnych wolumenów produkcji, a ręczna zgrzewarka typu shuttle często stanowi praktyczny punkt wyjścia dla niskich wolumenów lub bardzo wymagających formatów.
Kiedy jednostanowiskowe ustawienie pomaga w kontroli pierwszej sztuki
Obsługiwane ręcznie, jednostanowiskowe ustawienie upraszcza kontrolę pierwszej sztuki, ponieważ operator może obserwować format z bliska podczas wstępnego ustawiania. Ta widoczność jest niezwykle pomocna przy sprawdzaniu rejestracji składanej karty blistrowej, pozycjonowania zgrzewu oraz ogólnego zachowania tektury. Doskonałym przykładem jest ręczna zgrzewarka na gorąco typu shuttle, choć ostateczny wybór sprzętu zawsze zależy od konkretnych materiałów, wymiarów i wymaganej metody zgrzewania.
Kiedy sprzęt rotacyjny lub automatyczny staje się realną opcją
Systemy rotacyjne lub w pełni automatyczne stają się realną opcją, gdy karta może być podawana, składana i indeksowana w sposób wysoce powtarzalny. Szybki sprzęt z natury zależy od niezachwianej spójności procesu. Jeśli zachowanie tektury zmienia się zbyt mocno, zagięcie przesuwa się nieprzewidywalnie lub powrót sprężysty pozostaje zbyt wysoki, przejście na wyższy poziom automatyzacji może najpierw wymagać dodatkowego przeprojektowania formatu lub opracowania specjalistycznego oprzyrządowania. Właśnie dlatego wybór maszyny powinien zawsze wynikać z rzeczywistych testów formatu, a nie opierać się wyłącznie na oczekiwanych wolumenach produkcji.
Jak zgrzewanie termiczne i zgrzewanie na zimno pasują do różnych konstrukcji opakowań
Zgrzewanie termiczne jest standardem, gdy materiały opakowaniowe wymagają połączenia ciepła, docisku i czasu przetrzymania, aby utworzyć trwałe połączenie. Z kolei zgrzewanie na zimno może być dobrym rozwiązaniem, gdy opakowanie wykorzystuje kompatybilną konstrukcję opartą na docisku, a ciepła należy bezwzględnie unikać. Choć zgrzewanie na zimno pomaga w niektórych zastosowaniach, nie eliminuje wszystkich ryzyk procesowych. Najlepsze podejście zależy ostatecznie od konkretnego materiału blistra, konstrukcji karty, zastosowanych powłok oraz wymaganego sposobu otwierania.
Kontrole pierwszego opakowania dla opakowań farmaceutycznych z kartą składaną
Sprawdź rejestrację karty po złożeniu
Opakowanie należy dokładnie sprawdzić po złożeniu karty do jej ostatecznej formy. Panele powinny wyrównać się dokładnie zgodnie z planem, ponieważ słaba rejestracja negatywnie wpływa zarówno na wygląd opakowania, jak i na finalną pozycję zgrzewu. Ta prosta kontrola szybko pokazuje, czy big i oprzyrządowanie współdziałają prawidłowo.
Sprawdź położenie zagięcia i pozycję blistra
Należy potwierdzić, że fizyczne zagięcie wypada dokładnie tam, gdzie wskazuje rysunek techniczny. Następnie należy zweryfikować wyrównanie blistra względem w pełni złożonej karty, a nie tylko względem płaskiego układu. Ponieważ nawet niewielki błąd zagięcia może wypchnąć blister poza zamierzoną granicę zgrzewu, ten etap weryfikacji ma kluczowe znaczenie już na wczesnym etapie ustawiania maszyny.
Sprawdź pełne i równomierne zgrzewanie wokół wyznaczonego obszaru
Należy sprawdzić pełny i nieprzerwany kontakt zgrzewu na całym zaplanowanym obszarze. Nierówny połysk, miejscowe przerwy lub nierównomierny kontakt zazwyczaj wskazują na problemy z podparciem, wahania docisku lub niepożądany ruch tektury. Te sygnały ostrzegawcze są łatwe do zauważenia i często wyjaśniają główną przyczynę późniejszych reklamacji dotyczących zgrzewu.
Sprawdź uszkodzenia, odkształcenia i przemieszczenia tektury przy zagięciu
Kartę należy dokładnie skontrolować pod kątem pęknięć, niezamierzonych zagięć lub widocznych śladów naprężeń wokół bigu. Nawet jeśli oporna tektura ostatecznie się zgrzeje, jej opór wobec zagięcia oznacza, że powtarzalność najprawdopodobniej gwałtownie spadnie podczas długiego przebiegu produkcyjnego. Znacznie lepiej jest zidentyfikować ten problem już na etapie pierwszego opakowania niż po rozpoczęciu pełnego przebiegu produkcyjnego.
Sprawdź sposób odrywania lub otwierania, jeśli specyfikacja opakowania tego wymaga
Niektóre formaty wymagają ściśle określonego odczucia otwierania lub efektu odrywania. Jeśli ta funkcjonalność jest częścią specyfikacji opakowania, należy dokładnie przetestować ją na rzeczywistym, złożonym opakowaniu. Sposób, w jaki karta składa się i osadza wokół blistra, może drastycznie zmienić sposób otwierania finalnego opakowania, co oznacza, że kontrole na płaskich próbkach po prostu nigdy nie są wystarczające.
Sprawdź orientację nadruku i kodów po złożeniu
Zawsze należy potwierdzić orientację nadruków i kodów śledzenia po pełnym złożeniu karty. Panel, który na płasko wygląda całkowicie poprawnie, może po złożeniu okazać się odwrócony, postawiony do góry nogami lub źle usytuowany w finalnej formie 3D. Ta końcowa kontrola wzrokowa pomaga uniknąć kosztownego marnotrawstwa materiału, żmudnych poprawek i opóźnień na późnym etapie produkcji.
FAQ dotyczące składanych kart i ustawiania maszyn
Czym jest składana karta blistrowa w opakowaniach farmaceutycznych? Jest to pojedyncza karta, która składa się, aby zamknąć blister, lub zgrzewa się z inną częścią tego samego kawałka tektury. Choć gotowe opakowanie wygląda prosto, maszyna pakująca musi jednocześnie kontrolować proces składania, pozycjonowanie karty, położenie blistra oraz obszar zgrzewu.
Dlaczego niewielki błąd zagięcia może powodować problemy ze zgrzewaniem? Niewielki błąd zagięcia zmienia dokładnie miejsce, w którym panele karty stykają się po zamknięciu. To niedopasowanie może przesunąć obszar zgrzewu względem blistra, powodując nierównomierny docisk kontaktowy, a nawet całkowite pominięcie części zaplanowanej granicy zgrzewu.
Kiedy ręczna zgrzewarka typu shuttle jest dobrym wyborem? Zazwyczaj jest doskonałym wyborem przy niskich i średnich wolumenach produkcji, we wczesnej fazie rozwoju formatu oraz przy złożonych opakowaniach wymagających starannego załadunku lub konkretnej orientacji. Bezpośrednia kontrola operatora znacząco ułatwia ustawianie maszyny, obserwację procesu i kontrolę pierwszej sztuki.
Czy maszyna do składanych blistrów może obsługiwać zarówno zgrzewanie termiczne, jak i zgrzewanie na zimno? Niektóre maszyny rzeczywiście można skonfigurować pod różne metody zgrzewania, jednak to konstrukcja opakowania i wybrany system materiałowy ostatecznie decydują o tym, co jest możliwe. Zgrzewanie termiczne wykorzystuje ciepło, docisk i czas przetrzymania. Zgrzewanie na zimno wymaga konstrukcji dostosowanej do docisku i nadal wymaga rygorystycznych testów na rzeczywistych próbkach fizycznych.
Co powinien przesłać kupujący przed wykonaniem oprzyrządowania? Kupujący powinni dostarczyć rysunek otwartej karty, precyzyjne wymiary blistra, zamierzone lokalizacje linii zagięcia, dokładne granice zgrzewu, całkowitą grubość warstw oraz próbki materiałów fizycznych. Dostarczenie tych elementów daje inżynierom maszyn i oprzyrządowania znacznie solidniejszą podstawę do kompleksowego przeglądu.
Jaki jest częsty wczesny sygnał ostrzegawczy podczas ustawiania maszyny? Nierówne wyrównanie paneli po złożeniu to bardzo częsty wczesny sygnał ostrzegawczy. Zazwyczaj wskazuje on, że sposób składania karty, podparcie oprzyrządowania lub początkowa rejestracja karty wymagają dalszej regulacji, zanim rozpocznie się produkcja wielkoseryjna.
Kolejny krok: przegląd formatu lub wycena
Jeśli porównują Państwo obecnie różne klasy maszyn, możemy już na wczesnym etapie procesu przeanalizować Państwa format i pomóc w pełni zrozumieć, czego wymaga konstrukcja składana od maszyny, oprzyrządowania i cyklu zgrzewania. Jeśli idealna klasa maszyny jest już jasna, możemy omówić kolejne kroki specyfikacji i przygotować szczegółową wycenę na podstawie rzeczywistych parametrów opakowania. Można skontaktować się z nami w sprawie bezpłatnego Quick Scan lub rozmowy o wycenie oraz przesłać rysunki karty, wymiary blistra i próbki fizyczne, aby nasz przegląd techniczny rozpoczął się od solidnych, praktycznych informacji.