Face seal vs trapped blister: kluczowe różnice w opakowaniach

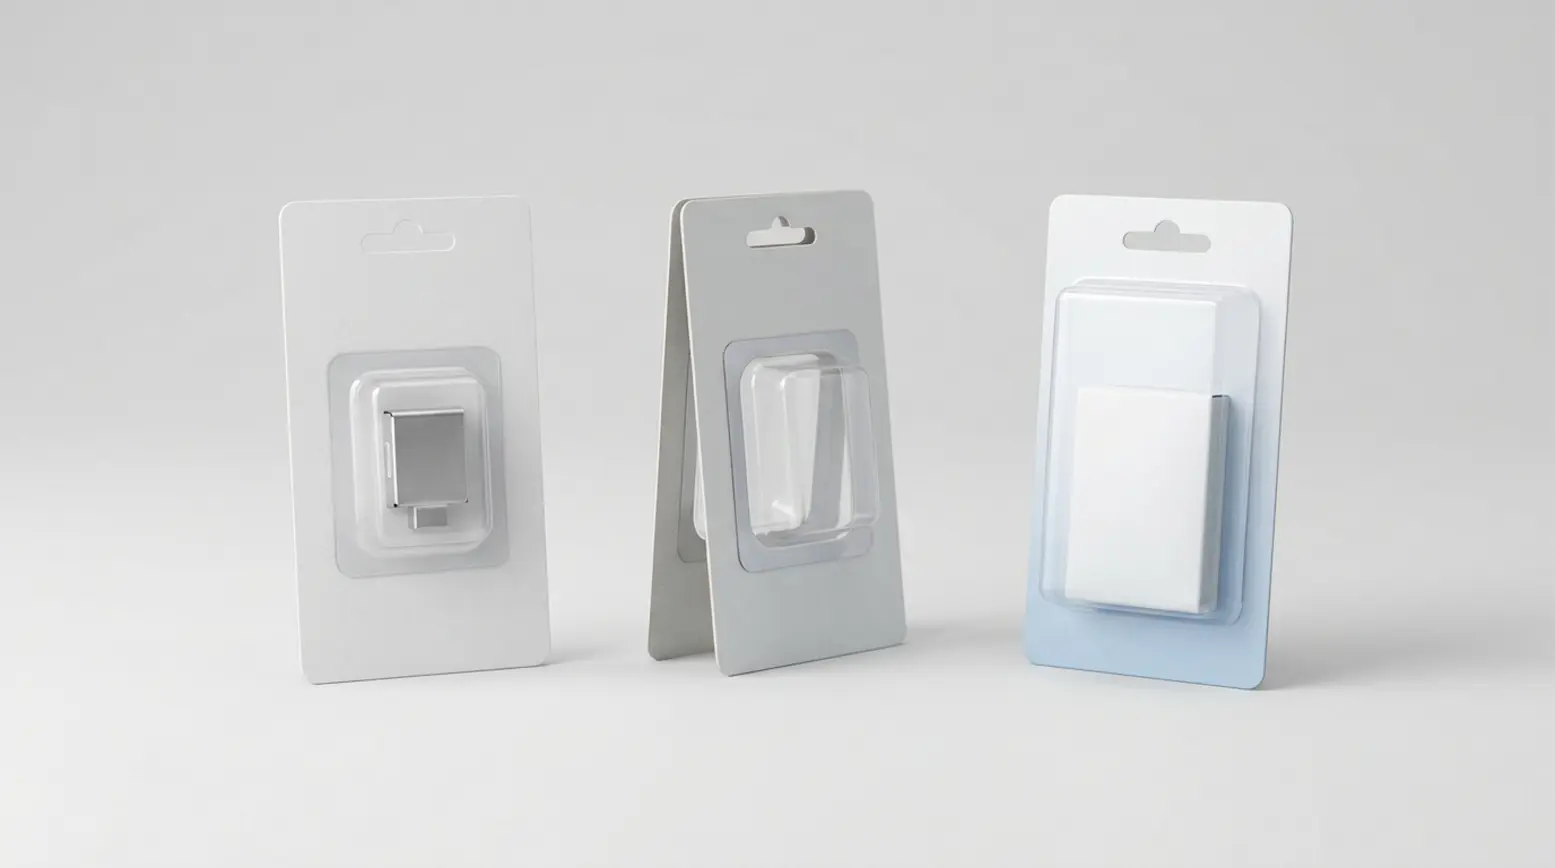
Opakowania blistrowe typu face seal, trapped i full face różnią się przede wszystkim miejscem połączenia blistra z kartonikiem. W blistrze face seal kołnierz zgrzewa się bezpośrednio z przodem pojedynczego kartonika. W opakowaniu trapped blister kołnierz znajduje się między dwiema warstwami tektury. W blistrze full face przezroczysty plastik pokrywa większość lub całość przodu kartonika, co często zwiększa zarówno zużycie materiału, jak i rozmiar narzędzia. Przy podejmowaniu decyzji face seal vs. trapped blister te różnice mają znaczenie, ponieważ styl opakowania wpływa na dobór kartonika, oprzyrządowanie do zgrzewania blistrów, kompatybilność z maszyną oraz optymalną konfigurację produkcji. Szerszy kontekst zawiera nasz przewodnik podstawy opakowań blistrowych, który wyjaśnia podstawowe elementy blistra.
• Główna różnica dotyczy miejsca zgrzewu lub połączenia, ponieważ to ono decyduje o oprzyrządowaniu i kompatybilności z maszyną.
• Blister face seal zazwyczaj wymaga kartonika do zgrzewania termicznego lub innej powierzchni kartonika zdolnej wytrzymać wymagane połączenie.
• Opakowanie trapped blister wykorzystuje dwie warstwy tektury, co oznacza, że metodę łączenia tektury z tekturą trzeba określić już na wczesnym etapie.
• Blister full face często zużywa więcej plastiku i wymaga większego narzędzia, nawet jeśli podstawowa koncepcja zgrzewania jest zbliżona do face seal.
• Optymalny wybór zależy od kształtu produktu, wymagań dotyczących ekspozycji, sposobu otwierania, wielkości produkcji oraz częstotliwości przezbrojeń.
Face seal vs. trapped blister: co kupujący powinni porównać najpierw
Na półce sklepowej te typy blistrów mogą wyglądać bardzo podobnie, ale w produkcji zachowują się zupełnie inaczej. Podstawowe pytania są proste: gdzie znajduje się zgrzew opakowania, jaka konstrukcja kartonika lub tektury jest potrzebna, jak duża jest rzeczywista powierzchnia zgrzewu i czy zmieści się ona na wybranej maszynie? W związku z tym porównanie face seal vs. trapped blister powinno zaczynać się od geometrii zgrzewu i oczekiwanej wydajności, a nie tylko od wyglądu. Takie podejście pomaga kupującym uniknąć częstego błędu polegającego na wyborze stylu opakowania jako pierwszego kroku i sprawdzaniu ograniczeń maszyny zbyt późno.
Zespoły zakupowe często oczekują szybkiej odpowiedzi dotyczącej kosztów i złożoności, natomiast zespoły inżynieryjne zazwyczaj potrzebują więcej szczegółów na temat konstrukcji kartonika blistrowego, metod zgrzewania i części wymiennych. Obie perspektywy są bardzo cenne, dlatego najlepsze oceny łączą je już na wczesnym etapie procesu. Takie wspólne podejście pozwala dokładnie ocenić materiały, oprzyrządowanie i wpływ na produkcję, zanim oprzyrządowanie zostanie oficjalnie zwolnione.
Face seal vs. trapped blister: definicje trzech konstrukcji
Blister face seal to formowany blister z tworzywa sztucznego z kołnierzem otaczającym gniazdo. Ten kołnierz zgrzewa się bezpośrednio z przodem kartonika, całkowicie zamykając obszar produktu. W większości przypadków powierzchnia kartonika musi wytrzymać wymagany zgrzew termiczny, dlatego wybór kartonika do zgrzewania termicznego ma ogromne znaczenie. Krytycznymi czynnikami są również szerokość i kształt kołnierza, ponieważ narzędzie zgrzewające musi dociskać precyzyjnie wzdłuż rzeczywistej linii zgrzewu.
Opakowanie trapped blister unieruchamia kołnierz blistra między dwiema warstwami tektury. W tej konstrukcji blistra retail kołnierz nie musi zgrzewać się bezpośrednio z przodem powlekanego kartonika, jak ma to miejsce w blistrze face seal. Opakowanie wymaga jednak niezawodnej metody łączenia obu warstw tektury. Dzięki temu gotowe opakowanie pozostaje bezpiecznie zamknięte i spełnia swoją funkcję zarówno w produkcji, jak i podczas użytkowania przez konsumenta.
Blister full face wykorzystuje przezroczystą formowaną część, która pokrywa większość, a często całość przodu kartonika. Choć podstawowa koncepcja zgrzewania może być zbliżona do blistra face seal, przednia powierzchnia z plastiku jest znacznie większa. W efekcie zmienia się zużycie materiału, a rozmiar narzędzia zazwyczaj rośnie. To jedna z głównych różnic, którą trzeba wziąć pod uwagę przy porównaniu sealed vs. trapped blister, gdy rozważana jest również opcja full face.
Face seal vs. trapped blister: gdzie znajduje się zgrzew i dlaczego zmienia się oprzyrządowanie
Lokalizacja zgrzewu stanowi sedno tego porównania. W blistrze face seal zgrzew znajduje się dokładnie tam, gdzie kołnierz blistra styka się z przodem kartonika. W opakowaniu trapped blister kołnierz jest ujęty między dwiema warstwami tektury, co oznacza, że kluczową linią łączenia jest połączenie tektura-tektura otaczające ten kołnierz. W przypadku blistra full face metoda łączenia może nadal odpowiadać podejściu face seal, ale większa powierzchnia plastikowa znacząco zmienia obszar, jaki musi obejmować oprzyrządowanie.
Właśnie dlatego oprzyrządowanie do zgrzewania blistrów musi odpowiadać rzeczywistej geometrii kołnierza lub połączenia, a nie tylko zewnętrznym wymiarom kartonika. Duży kartonik nie musi oznaczać dużej powierzchni zgrzewu, a identyczny obrys kartonika nie gwarantuje, że można użyć tego samego narzędzia. Jeśli zmienia się szerokość kołnierza, zmienia się wraz z nią linia zgrzewu. Podobnie, jeśli zmienia się kształt kołnierza, zwykle trzeba zmienić także narzędzie. Dlatego dokładny przegląd oprzyrządowania powinien zawsze zaczynać się od rzeczywistej linii połączenia, a dopiero potem od zewnętrznych wymiarów kartonika.
Prosty przykład dobrze to ilustruje. Rodzina produktów może zachować wspólny format kartonika, aby zapewnić spójność na półce sklepowej. Nawet wtedy wprowadzenie produktu o nowym kształcie może wymagać głębszego gniazda, nowego obrysu kołnierza, innego wykroju tektury oraz zupełnie nowego oprzyrządowania do zgrzewania. Choć wspólny rozmiar kartonika może uprościć niektóre elementy procesu, nie eliminuje całkowicie potrzeby zmian w oprzyrządowaniu.
Face seal vs. trapped blister: konsekwencje dla maszyny w zależności od konstrukcji
Wymagana powierzchnia zgrzewu musi idealnie mieścić się w użytkowej przestrzeni zgrzewania wybranej maszyny. Zespoły czasem pomijają ten istotny szczegół, skupiając się wyłącznie na zewnętrznych wymiarach kartonika. Maszyna musi być w stanie obsłużyć rzeczywisty kształt zgrzewu, faktyczny rozmiar blistra oraz konkretny układ oprzyrządowania. Z tego powodu wybór między face seal a trapped blister powinien zawsze obejmować wczesną ocenę dopasowania do maszyny.
Wymagania dotyczące kartonika również różnią się w zależności od konstrukcji. Opakowania face seal zazwyczaj potrzebują kartonika o powierzchni przystosowanej do wymaganego zgrzewu z kołnierzem blistra. Opakowania trapped działają inaczej, ponieważ kołnierz jest ujęty między warstwami tektury, jednak te warstwy nadal wymagają jasno określonej metody łączenia. Warto zaznaczyć, że konstrukcja trapped i zgrzewanie na zimno to nie to samo, dlatego te dwa tematy należy traktować odrębnie. Więcej informacji zawiera nasz artykuł o metodach zgrzewania na gorąco i na zimno, który w prosty sposób wyjaśnia tę różnicę.
Jedna zmiana produktu może jednocześnie wpłynąć na wiele elementów. Gniazdo blistra może wymagać nowego kształtu, a kołnierz zmodyfikowanego obrysu. Wykrój tektury może się zmienić, a narzędzie do zgrzewania prawdopodobnie również będzie trzeba dostosować. Ta kaskada zmian ma kluczowe znaczenie w codziennej pracy, ponieważ każda korekta może wpływać na czas przezbrojenia, zapas części zamiennych i ogólną powtarzalność procesu.
Wielkość produkcji to kolejny istotny czynnik. Prace rozwojowe, krótkie serie i częste zmiany formatu najlepiej sprawdzają się z ręcznymi maszynami stołowymi lub jednostanowiskowymi systemami shuttle. Z kolei powtarzalne serie o średniej i wysokiej wielkości produkcji często uzasadniają zastosowanie maszyn rotacyjnych lub w pełni zautomatyzowanych, zwłaszcza gdy priorytetem stają się wydajność i powtarzalność. Nasza szeroka oferta maszyn do pakowania blistrowego retail obsługuje różne wielkości produkcji i wiele konstrukcji blistrów retail. Choć niektóre zgrzewarki rotacyjne Starview mogą obsłużyć kilka formatów, każde proponowane opakowanie nadal trzeba dokładnie sprawdzić pod kątem kategorii maszyny, użytkowej powierzchni zgrzewu i układu oprzyrządowania.
Tabela porównawcza: blister face seal, trapped i full face
| Konstrukcja | Lokalizacja zgrzewu | Wymagania dot. kartonika | Konsekwencje dla oprzyrządowania | Typowe zastosowanie |
|---|---|---|---|---|
| Blister face seal | Kołnierz blistra zgrzewa się bezpośrednio z przodem pojedynczego kartonika | Zwykle wymaga kartonika o powierzchni umożliwiającej zgrzewanie termiczne | Narzędzie musi odpowiadać szerokości kołnierza i rzeczywistej linii zgrzewu | Opakowania retail, w których widoczność produktu ma kluczowe znaczenie |
| Opakowanie trapped blister | Kołnierz blistra jest bezpiecznie ujęty między dwiema warstwami tektury | Wymaga dwóch warstw tektury i określonej metody łączenia tektura-tektura | Oprzyrządowanie odpowiada kształtowi połączenia tektura-tektura i układowi opakowania | Opakowania retail, w których konstrukcja z tektury stanowi integralną część projektu |
| Blister full face | Często wykorzystuje połączenie w stylu face seal, z przezroczystym plastikiem pokrywającym większość lub całość przodu kartonika | Wymagania dotyczące kartonika są często zbliżone do face seal, w zależności od projektu | Większa powierzchnia plastikowa zwiększa rozmiar narzędzia i całkowitą powierzchnię materiału | Opakowania retail wymagające dużej przezroczystej powierzchni i mocnej ekspozycji produktu |
Materiały i możliwość recyklingu
Każda konstrukcja w naturalny sposób zmienia zużycie materiału. Face seal zazwyczaj wykorzystuje powlekany kartonik i formowany blister, natomiast opakowanie trapped dodaje drugą warstwę tektury. Opakowanie full face wymaga znacznie większej formowanej powierzchni plastikowej, co oznacza, że element plastikowy jest wyraźnie cięższy niż w standardowym blistrze face seal. Ta zmiana strukturalna wpływa zarówno na planowanie materiałów, jak i na całkowitą wagę opakowania, choć dokładne wyniki zależą od ostatecznego projektu.
Możliwość recyklingu wymaga starannej analizy w każdym przypadku. Zależy ona w dużej mierze od konkretnych zastosowanych materiałów, powłok i klejów, a także od łatwości rozdzielenia komponentów oraz możliwości lokalnych systemów recyklingu. Dlatego żadnego z tych formatów nie należy automatycznie opisywać jako podlegającego recyklingowi. Prawdziwa odpowiedź pojawia się dopiero po ocenie ostatecznej specyfikacji opakowania w połączeniu z odpowiednim lokalnym systemem gospodarki odpadami.
Face seal vs. trapped blister: zarządzanie zmianami formatu w ramach rodziny produktów
Stosowanie wspólnego formatu kartonika może znacznie ułatwić zarządzanie rodziną produktów. Sprzyja to spójności wizualnej na półce i zmniejsza liczbę odrębnych rozmiarów kartonika w systemie, upraszczając zarówno zakupy, jak i obsługę materiałów. Niemniej jednak konieczna jest szczegółowa ocena każdego indywidualnego kształtu produktu.
Nowo wprowadzony produkt może zachować ten sam rozmiar kartonika, a mimo to wymagać nowego gniazda blistra, innego kołnierza, zmienionego wykroju tektury i zupełnie nowego narzędzia do zgrzewania. Taki scenariusz jest bardzo częsty w projektach face seal vs. trapped blister, głównie dlatego, że widoczny format kartonika może pozostać stabilny, nawet gdy zmienia się rzeczywista geometria połączenia. Z tego powodu wczesna weryfikacja wymagań ostatecznie oszczędza czas i pomaga zespołom uniknąć kosztownych przeprojektowań w późniejszym terminie.
Ponieważ doskonale rozumiemy zarówno konstrukcję opakowań, jak i maszyny do zgrzewania, potrafimy fachowo dobrać odpowiedni sprzęt do konkretnego formatu. Dzięki takiemu podejściu złożone kwestie dotyczące kształtu zgrzewu, materiałów, oczekiwanej wydajności i części wymiennych są rozwiązywane już na wczesnym etapie poprzez wspólne określenie wymagań.
Jak wybrać odpowiednią konstrukcję i konfigurację maszyny
Punktem wyjścia jest analiza produktu i jego konkretnych wymagań dotyczących ekspozycji. Należy dokładnie sprawdzić jego rozmiar, kształt, wagę oraz to, jaka część produktu powinna pozostać widoczna dla konsumenta. Choć prezentacja na półce jest niewątpliwie ważna, trzeba ją oceniać razem z kształtem gniazda i dostępną przestrzenią zgrzewu; sam wygląd nie decyduje o najlepszym możliwym opakowaniu.
Następnym krokiem jest ocena pożądanego sposobu otwierania i szerszej strategii materiałowej. Należy dokładnie ustalić, jak opakowanie powinno się otwierać oraz w jakim kierunku materiałowym zamierza podążać zespół. Ponieważ te strategiczne decyzje mają bezpośredni wpływ na wybór tektury, formę blistra i ostateczną metodę łączenia, muszą zostać jasno określone przed zwolnieniem jakiegokolwiek oprzyrządowania.
Następnie należy dopasować oczekiwaną wielkość produkcji do przewidywanej częstotliwości przezbrojeń. Krótkie serie, testy rynkowe i częste zmiany produktu zazwyczaj lepiej pasują do prostszych kategorii maszyn. Z kolei stabilne, powtarzalne serie o średniej lub wysokiej wielkości produkcji często uzasadniają inwestycję w systemy rotacyjne lub w pełni zautomatyzowane, ponieważ długoterminowa wydajność i powtarzalność stają się coraz istotniejsze.
Ostatnim krokiem jest przeniesienie uwagi z konstrukcji opakowania na odpowiednią kategorię maszyny. System ręczny lub shuttle może być w zupełności wystarczający na etapie rozwoju produktu lub przy niskiej wydajności, natomiast rozwiązanie rotacyjne lub inline lepiej sprawdza się przy stabilnym popycie i minimalnych zmianach formatu. Ostatecznie najlepsza decyzja wynika z analizy rzeczywistego kształtu opakowania, dokładnej powierzchni zgrzewu i przewidywanych wzorców produkcji.
Pytania, które często zadają kupujący
Czy opakowanie trapped blister zawsze pozwala uniknąć zgrzewania termicznego?
Nie, nie zawsze. Choć kołnierz blistra jest bezpiecznie ujęty między warstwami tektury i nie musi zgrzewać się bezpośrednio z powlekanym kartonikiem blistrowym, jak w blistrze face seal, opakowanie nadal wymaga określonej metody łączenia tych warstw tektury. Wybrana metoda musi być w pełni zgodna z ogólnym projektem, doborem materiałów i procesami produkcyjnymi.
Czy blister full face to to samo co blister face seal?
Nie, to dwie odrębne konstrukcje. Choć blister full face może wykorzystywać podobną zasadę łączenia, przezroczysty element z plastiku pokrywa większość lub całość przodu kartonika. Ze względu na tę większą powierzchnię plastikową znacząco zmienia się wymagany rozmiar narzędzia. Ta zmiana wpływa z kolei na zużycie materiału, wymagania dotyczące oprzyrządowania i ostateczną konfigurację maszyny.
Czy jedna maszyna może obsłużyć kilka typów blistrów retail?
Czasem tak. Taka możliwość zależy od konkretnej kategorii maszyny, konstrukcji oprzyrządowania, geometrii zgrzewu, rozmiaru opakowania oraz ogólnych potrzeb produkcyjnych. Choć niektóre solidne systemy rotacyjne mogą z powodzeniem obsłużyć kilka różnych konstrukcji blistrów retail, każdy planowany format należy dokładnie sprawdzić pod kątem użytkowej powierzchni zgrzewu maszyny i układu oprzyrządowania, zanim zapadnie ostateczna decyzja o wyborze sprzętu.
Jaka jest główna praktyczna różnica przy wyborze między sealed a trapped blister?
Główna różnica dotyczy linii połączenia. Opakowanie sealed, takie jak blister face seal, łączy kołnierz bezpośrednio z przednią powierzchnią kartonika. Opakowanie trapped ujmuje ten kołnierz między dwiema warstwami tektury i opiera się wyłącznie na określonej metodzie łączenia tektura-tektura. Ponieważ linia połączenia zasadniczo się zmienia, wraz z nią naturalnie zmienia się oprzyrządowanie, konstrukcja tektury i kompatybilność z maszyną.
Kiedy zespół powinien sprawdzić dopasowanie do maszyny?
Najlepszym momentem na sprawdzenie dopasowania do maszyny jest okres znacznie wcześniejszy niż finalizacja oprzyrządowania. Przeprowadzenie takich wczesnych ocen pomaga potwierdzić rzeczywistą powierzchnię zgrzewu, dokładny rozmiar narzędzia oraz konkretne wymagania dotyczące części wymiennych. Proaktywna ocena tych czynników znacznie zmniejsza ryzyko wyboru formatu opakowania, który później okaże się trudny do uruchomienia na planowanym sprzęcie.
Kolejne kroki dla opakowania i wielkości produkcji
Jeśli obecnie porównywane są opcje blistra face seal, opakowania trapped blister i blistra full face, najlepszym kolejnym krokiem jest wspólna analiza rzeczywistego projektu opakowania, wymaganej geometrii zgrzewu i oczekiwanej wydajności. Takie całościowe podejście jest niemal zawsze szybsze i skuteczniejsze niż najpierw wybór formatu, a dopiero potem odkrywanie ograniczeń maszyny. Zachęcamy do podzielenia się z nami szczegółowymi potrzebami dotyczącymi opakowania i wielkości produkcji za pośrednictwem naszej strony kontaktowej- wówczas będzie można omówić bezpłatny Quick Scan.