Envasado farmacéutico con tarjeta plegable: requisitos de la máquina para el plegado y el sellado

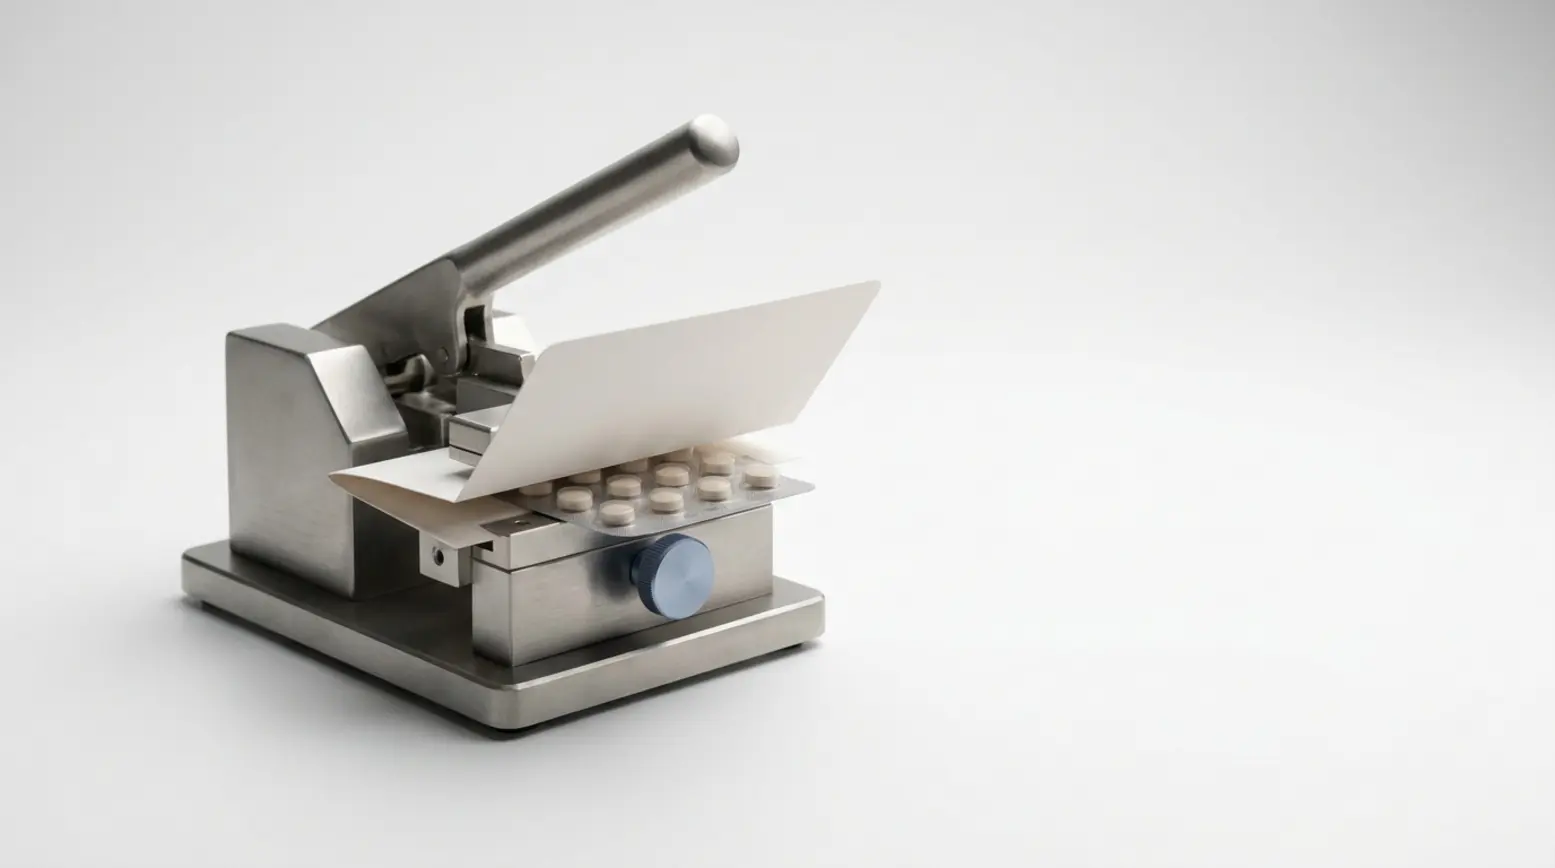
El envasado farmacéutico con tarjeta plegable exige más de una máquina, porque la tarjeta debe plegarse, alinearse consigo misma, sujetar el blister con firmeza en su sitio y sellar de forma uniforme durante un único proceso controlado. El riesgo principal está en el pliegue: si la línea de pliegue se desplaza ligeramente, la posición del blister y el área de sellado también pueden moverse, lo que da lugar a un sellado menos estable. Antes de iniciar la producción, los equipos deben medir la tarjeta abierta, la línea de pliegue, la ubicación del blister, el límite de sellado y el grosor total. También conviene probar el comportamiento del cartón y el soporte del utillaje con muestras físicas, ya que el envase terminado puede parecer sencillo aunque el proceso de la máquina que hay detrás sea sorprendentemente exigente.
• El pliegue representa el principal reto mecánico, ya que influye directamente en el registro de la tarjeta, el posicionamiento del blister y el contacto de sellado.
• La tarjeta abierta es más determinante que el envase cerrado a la hora de definir el espacio del utillaje, los puntos de apoyo y la configuración de la máquina.
• Los compradores deben aportar planos y muestras físicas antes de finalizar el utillaje, de modo que la revisión de la máquina se base en datos reales del envase.
• Una selladora shuttle manual suele resultar ventajosa para volúmenes bajos o medios, ya que el control directo del operario simplifica la configuración y las inspecciones de la primera pieza.
• Un mayor grado de automatización se vuelve una opción realista una vez que la tarjeta puede alimentarse, plegarse y sellarse con un comportamiento muy repetible.
Qué implica en la práctica el envasado farmacéutico con tarjeta plegable
Defina el formato en términos sencillos
Una tarjeta plegable con blister consiste en una única tarjeta que envuelve un blister o se sella sobre otra sección de sí misma. Este tipo de envase parte de una tarjeta plana y abierta. Durante la fase de sellado, la máquina debe plegar la tarjeta hasta la posición correcta y mantener al mismo tiempo el blister exactamente donde debe estar. En consecuencia, este formato exige un control mucho más estricto que un simple envase de tarjeta plana.
Por qué el envase parece sencillo, pero el proceso no lo es
Un envase farmacéutico plegable terminado puede parecer fácil de producir, pero la máquina realiza una tarea compleja: debe gestionar simultáneamente el blister, la tarjeta, el pliegue y el área de sellado. Además, la tarjeta debe alinearse perfectamente consigo misma después de plegarse. Si necesita más contexto antes de entrar en detalles, nuestra guía de máquinas de envasado en blister explica las principales categorías de equipos y le ayuda a compararlas con las necesidades concretas de su formato.
Dónde utilizan este formato las aplicaciones farmacéuticas y médicas
Este formato aparece con frecuencia en envases farmacéuticos, en tapas de blister para uso médico y en diversas aplicaciones de envasado con tarjeta para dispositivos médicos. Los equipos suelen elegirlo porque ofrece amplio espacio para la información impresa, aporta una presentación clara del producto o permite un método de apertura específico. Aunque el diseño exacto del envase varía, el pliegue de la tarjeta con blister sigue siendo el punto técnico central en cada versión.
Por qué el envasado farmacéutico con tarjeta plegable cambia el trabajo de sellado
Sellado de tarjeta plana frente a una construcción plegada
En un trabajo estándar con tarjeta plana, la máquina se limita principalmente a alinear dos piezas independientes y sellarlas entre sí. En el envasado farmacéutico con tarjeta plegable, en cambio, una única tarjeta debe plegarse y cerrarse en la posición exacta. Por eso, la máquina debe controlar el movimiento antes, durante y después del pliegue. Incluso un desplazamiento mínimo puede alterar dónde termina cayendo el panel superior, lo que acaba comprometiendo la calidad general del sellado.
Por qué la tarjeta abierta importa más que el envase cerrado
Muchos compradores se fijan al principio en el tamaño final del envase, porque representa el producto terminado que tienen en las manos. Sin embargo, para el utillaje y la configuración de la máquina, las dimensiones de la tarjeta abierta son mucho más determinantes. El diseño abierto marca el espacio físico que debe ocupar la máquina, dónde se sitúan los puntos de apoyo y cómo se desplaza la tarjeta a lo largo de su recorrido de plegado. Por eso, una tarjeta plegable con blister suele necesitar un área de trabajo bastante mayor de lo que sugiere el envase cerrado.
Cómo afecta la posición del pliegue al registro del blister y al área de sellado
El registro del blister garantiza que este permanezca en la posición prevista respecto a la tarjeta plegada. Aquí es donde suelen empezar los problemas. Un blister puede parecer perfectamente centrado en la tarjeta plana, pero si la línea de pliegue está ligeramente desviada, un panel puede cerrar demasiado alto o demasiado bajo. Como resultado, el límite de sellado se vuelve peligrosamente estrecho por un lado y excesivamente ancho por el otro, lo que dificulta lograr un contacto completo y uniforme.
Qué medir antes del utillaje en el envasado farmacéutico con tarjeta plegable
Tamaño de la tarjeta abierta
Mida siempre el largo y el ancho completos de la tarjeta abierta, ya que el utillaje debe sostener la tarjeta en su totalidad antes de que se pliegue. El tamaño del envase cerrado por sí solo no aporta información suficiente. En nuestras revisiones de formato, las dimensiones abiertas son uno de los primeros datos que solicitamos, porque ayudan a definir el espacio de máquina necesario, la disposición del utillaje y las posiciones de carga.
Posición del blister
Mida la ubicación del blister a partir de los bordes exteriores estables de la tarjeta abierta. No se base en el punto central del envase cerrado. El utillaje debe mantener el blister en su posición prevista con precisión durante todo el ciclo de sellado, lo que exige que todos los puntos de referencia sean claros y muy repetibles.
Línea de pliegue y ubicación del hendido
Mida la línea de pliegue a partir de bordes fijos de la tarjeta y evalúe el hendido en muestras físicas. Aunque un plano muestra la línea de pliegue prevista, la tarjeta real puede comportarse de forma muy distinta al doblarse. Si el hendido es débil, irregular o demasiado rígido, el pliegue puede desplazarse durante la producción y provocar una inestabilidad importante en la posición final del envase.
Límite de sellado
Defina con claridad el área de sellado antes de iniciar cualquier trabajo de utillaje. Como el sellado térmico depende de la combinación correcta de temperatura, presión y tiempo de contacto, la máquina debe aplicar exactamente esas condiciones sobre el área prevista. En una tarjeta plegable con sellado en frío, la presión sigue siendo el mecanismo principal, pero los materiales deben ser compatibles y siguen requiriendo pruebas rigurosas. Si el área de sellado queda demasiado cerca del borde del blister o de la línea de pliegue, su margen de proceso fiable se reduce considerablemente.
Grosor total de las capas
El grosor total es crucial porque una tarjeta plegada crea una pila de capas variable a lo largo del envase. Como es lógico, unas zonas acaban siendo más gruesas que otras. Esta variación afecta directamente al soporte subyacente, a la distribución de la presión y al aspecto final del sellado. Por eso, el utillaje debe diseñarse en función de la pila física real y no de una estimación aproximada.
Por qué se necesitan muestras físicas y planos antes de finalizar el utillaje
Aunque los planos mecánicos son imprescindibles, no lo revelan todo. Las muestras físicas muestran exactamente cómo se pliega el cartón, dónde se produce la recuperación elástica, cómo se asienta el blister y dónde queda el verdadero límite de sellado después del plegado. Cuando ayudamos a nuestros clientes a especificar e integrar el proceso de sellado, estas muestras físicas nos permiten revisar con precisión los requisitos de utillaje y eliminar riesgos de configuración evitables mucho antes de que empiece la producción.
Cómo afectan el cartón y el utillaje a la estabilidad del envasado farmacéutico con tarjeta plegable
Por qué deben probarse el tipo de cartón, el grosor y la calidad del hendido
El comportamiento del cartón puede alterar la dinámica de todo el proceso. Un cartón rígido puede resistirse por completo al hendido, mientras que un hendido mal formado puede provocar un plegado irregular. Además, un cartón más grueso puede cambiar cómo se distribuye la presión de sellado sobre el área prevista. Por eso, el envasado farmacéutico con tarjeta plegable siempre debe probarse como una combinación completa de envase y máquina, y no solo como una elección de material abstracta sobre el papel.
Qué efecto tienen la recuperación elástica y la distorsión en el sellado
La recuperación elástica se produce cuando la tarjeta intenta volver a abrirse después de plegarse. La distorsión ocurre cuando la tarjeta se deforma respecto a su geometría prevista. Ambos problemas reducen drásticamente el contacto de sellado. Por ejemplo, si un panel plegado se levanta aunque sea ligeramente, la presión de contacto caerá en esa zona concreta, lo que da lugar a un sellado irregular o débil. Este fenómeno es una de las principales razones por las que las máquinas para tarjetas plegables con blister requieren pruebas de muestra cuidadosas desde el principio del proyecto.
Cómo sostiene el utillaje para tarjeta plegada a la tarjeta y al blister durante el sellado
El utillaje para tarjeta plegada debe hacer mucho más que sostener una forma básica. Necesita soportar las distintas capas de la tarjeta, fijar el blister con firmeza en su sitio y minimizar el movimiento alrededor del hendido mientras se produce el sellado. Un utillaje de alta calidad mantiene el posicionamiento correcto y mejora de forma notable la repetibilidad de un envase a otro. Este soporte básico resulta especialmente crítico cuando un envase presenta límites de sellado estrechos o requisitos de registro de impresión sensibles.
Opciones de máquina para el envasado farmacéutico con tarjeta plegable según el volumen
Por qué una máquina Manual Shuttle ofrece control directo
En muchos formatos plegados, la carga manual directa resulta extremadamente útil, porque el operario puede colocar la tarjeta con cuidado y verificar su orientación antes de iniciar el sellado. Este enfoque manual es muy valioso cuando la línea de pliegue, la posición del blister o el diseño de impresión exigen una atención visual estrecha. Nuestra gama de máquinas de envasado farmacéutico abarca clases de equipos para distintos volúmenes de producción, y una selladora shuttle manual suele ser un punto de partida práctico para tiradas de bajo volumen o formatos muy sensibles.
Cuándo ayuda una configuración de estación única a la inspección de la primera pieza
Una configuración manual de estación única simplifica las inspecciones de la primera pieza, porque el operario puede observar el formato de cerca durante la configuración inicial. Esta visibilidad resulta enormemente útil para comprobar el registro de una tarjeta plegable con blister, el posicionamiento del sellado y el comportamiento general del cartón. Un buen ejemplo es una máquina Manual Shuttle de sellado térmico, aunque la elección final del equipo siempre dependerá de sus materiales, dimensiones y método de sellado concretos.
Cuándo se vuelve realista un equipo rotativo o automático
Los sistemas rotativos o totalmente automáticos se convierten en una opción realista una vez que la tarjeta puede alimentarse, plegarse e indexarse con un comportamiento muy repetible. Los equipos de alta velocidad dependen por naturaleza de una consistencia inquebrantable. Si el comportamiento del cartón varía demasiado, el pliegue se desplaza de forma imprevisible o la recuperación elástica sigue siendo demasiado alta, avanzar hacia una mayor automatización puede requerir primero un rediseño adicional del formato o el desarrollo de utillaje especializado. Precisamente por eso, la selección de la máquina siempre debe basarse en pruebas de formato reales y no únicamente en los volúmenes de producción previstos.
Cómo se adaptan el sellado térmico y el sellado en frío a distintas construcciones de envase
El sellado térmico es el estándar cuando los materiales de envasado requieren una combinación de calor, presión y tiempo de contacto para formar una unión segura. Por el contrario, el sellado en frío puede ser una opción viable cuando el envase utiliza una construcción compatible basada en presión y es imprescindible evitar el calor por completo. Aunque el sellado en frío resulta útil en determinadas aplicaciones, no elimina todos los riesgos del proceso. El mejor enfoque depende en última instancia del material del blister, la construcción de la tarjeta, los recubrimientos aplicados y los requisitos de apertura deseados.
Comprobaciones del primer envase en el envasado farmacéutico con tarjeta plegable
Compruebe el registro de la tarjeta después del plegado
Inspeccione con atención el envase una vez que la tarjeta se ha plegado en su forma final. Los paneles deben alinearse exactamente como se previó, ya que un registro deficiente afecta negativamente tanto al aspecto del envase como a la posición final del sellado. Esta comprobación sencilla revela rápidamente si el hendido y el utillaje funcionan correctamente en conjunto.
Compruebe la ubicación del pliegue y la posición del blister
Confirme que el pliegue físico se produce exactamente donde indica el plano mecánico. A continuación, verifique la alineación del blister respecto a la tarjeta totalmente plegada, y no solo respecto al diseño plano. Como incluso un error de pliegue mínimo puede desplazar el blister fuera de su límite de sellado previsto, este paso de verificación es crucial en las primeras fases de configuración de la máquina.
Compruebe que el sellado sea completo y uniforme en toda el área definida
Busque un contacto de sellado completo y continuo en toda el área prevista. Un brillo irregular, huecos localizados o un contacto desigual suelen indicar problemas de soporte subyacentes, variaciones de presión o movimientos no deseados del cartón. Estas señales de alerta son fáciles de detectar y a menudo explican la causa raíz de futuras reclamaciones sobre el sellado.
Compruebe si hay daños, deformación o movimiento del cartón en el pliegue
Inspeccione la tarjeta de cerca en busca de grietas, dobleces no deseados o marcas de tensión visibles alrededor del hendido. Aunque un cartón resistente llegue a sellarse, su resistencia al pliegue probablemente hará que la repetibilidad caiga en picado durante una tirada de producción larga. Es mucho mejor detectar este problema en la fase del primer envase que después de haber iniciado ya una tirada a volumen completo.
Compruebe el comportamiento de despegue o apertura cuando la especificación del envase lo exija
Determinados formatos requieren una sensación de apertura o un resultado de despegue definidos con precisión. Si esta funcionalidad forma parte de la especificación del envase, pruébela a fondo en un envase real ya plegado. La forma en que la tarjeta se pliega y se asienta alrededor del blister puede cambiar radicalmente cómo se abre el envase final, por lo que las comprobaciones sobre muestras planas nunca son suficientes por sí solas.
Compruebe la orientación de la impresión y los códigos después del plegado
Confirme siempre la orientación de las impresiones y los códigos de trazabilidad una vez que la tarjeta está totalmente plegada. Un panel que parece perfectamente correcto en plano puede acabar fácilmente invertido, boca abajo o mal colocado en su forma final en tres dimensiones. Esta comprobación visual final ayuda a evitar un desperdicio de material costoso, reprocesos tediosos y retrasos de producción en fases avanzadas.
Preguntas frecuentes sobre tarjetas plegables y configuración de la máquina
¿Qué es una tarjeta plegable con blister en el envasado farmacéutico? Es una única tarjeta que se pliega para encapsular un blister, o que se sella sobre otra sección del mismo cartón. Aunque el envase terminado parece sencillo, la máquina de envasado debe controlar simultáneamente la acción de plegado, el posicionamiento de la tarjeta, la ubicación del blister y el área de sellado.
¿Por qué un pequeño error de pliegue puede causar problemas de sellado? Un error de pliegue mínimo cambia exactamente el punto en el que se encuentran los paneles de la tarjeta después de cerrarse. Este desajuste puede desplazar el área de sellado respecto al blister, provocando que la presión de contacto sea desigual y que el sellado llegue incluso a no cubrir parte de su límite previsto.
¿Cuándo es buena opción una selladora shuttle manual? Suele ser una excelente opción para volúmenes de producción bajos o medios, para el desarrollo inicial de un formato y para envases complejos que requieren una carga cuidadosa o una orientación específica. El control directo del operario ayuda mucho en la configuración de la máquina, la observación del proceso y las inspecciones de la primera pieza.
¿Puede una máquina para tarjetas plegables con blister trabajar tanto con sellado térmico como con sellado en frío? Algunas máquinas sí pueden configurarse para distintos métodos de sellado, pero el diseño del envase y el sistema de materiales elegido son los que determinan en última instancia lo que es posible. El sellado térmico utiliza calor, presión y tiempo de contacto. El sellado en frío requiere una construcción compatible con presión y sigue exigiendo pruebas rigurosas sobre muestras físicas reales.
¿Qué debe enviar un comprador antes de fabricar el utillaje? Los compradores deben aportar el plano de la tarjeta abierta, las dimensiones exactas del blister, las ubicaciones previstas de la línea de pliegue, los límites de sellado exactos, el grosor total de las capas y muestras físicas del material. Aportar estos elementos da a los ingenieros de máquina y utillaje una base mucho más sólida para una revisión completa.
¿Cuál es una señal de alerta temprana habitual durante la configuración? Una alineación irregular de los paneles después del plegado es una señal de alerta temprana muy habitual. Suele indicar que el comportamiento de plegado de la tarjeta, el soporte del utillaje o el registro inicial de la tarjeta necesitan más ajustes antes de iniciar la producción de gran volumen.
Siguiente paso: revisión del formato o presupuesto
Si en este momento está comparando distintas clases de máquina, podemos revisar su formato en una fase temprana del proceso y ayudarle a entender plenamente lo que un diseño plegado exige de la máquina, el utillaje y el ciclo de sellado. Si su clase de máquina ideal ya está clara, podemos hablar de los siguientes pasos de especificación y preparar un presupuesto detallado basado en los parámetros reales de su envase. Puede contactar con nosotros para un Quick Scan gratuito o una conversación sobre presupuesto y enviarnos los planos de su tarjeta, las dimensiones del blister y muestras físicas, de modo que nuestra revisión técnica empiece con información sólida y práctica.