Blister de sellado frontal frente a blister atrapado: diferencias clave en el envasado

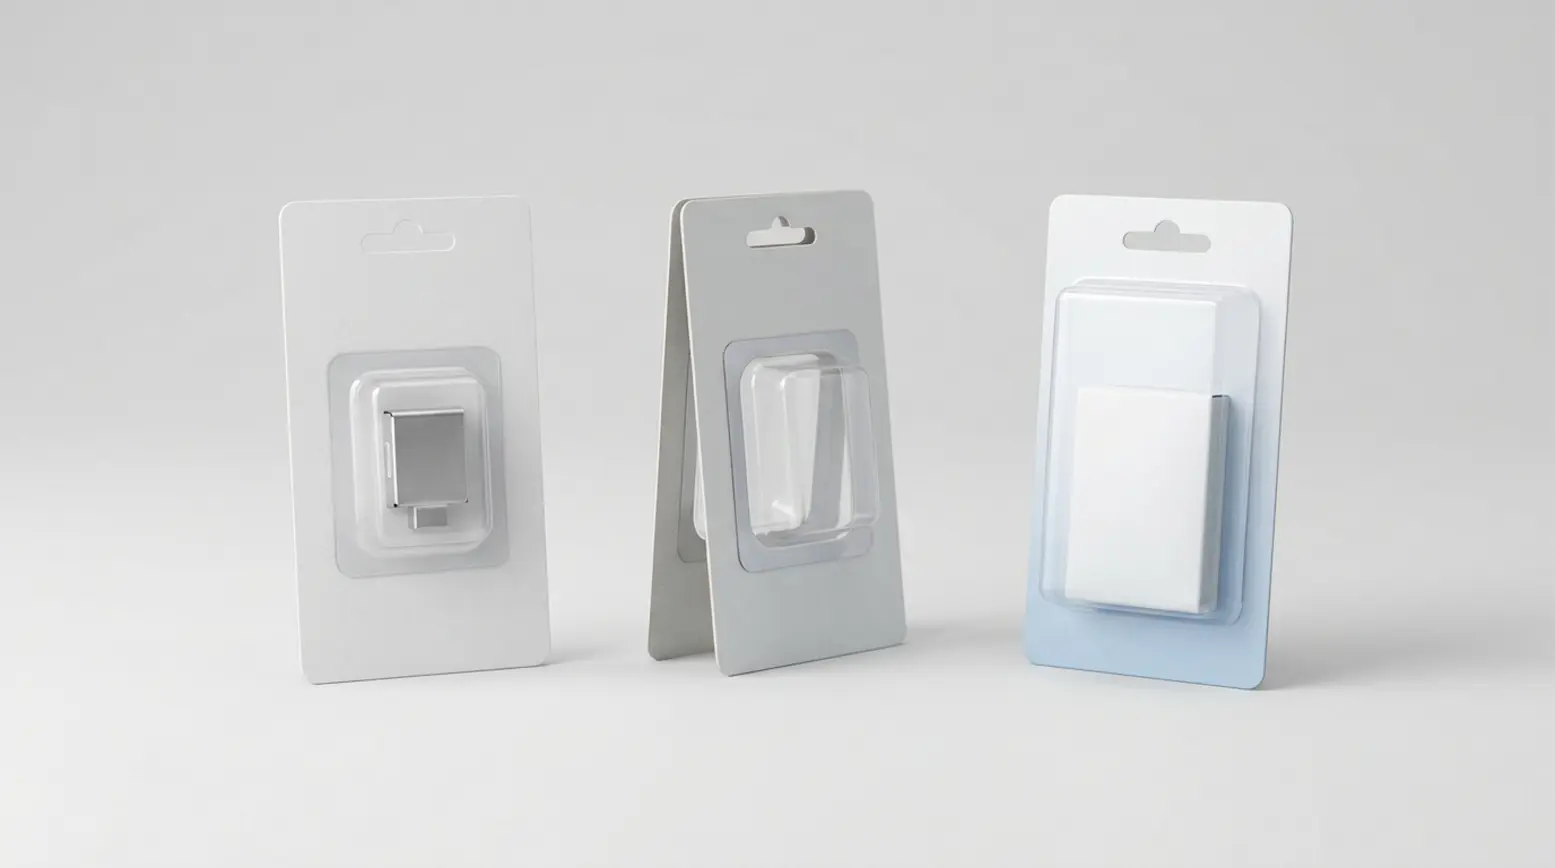
Los envases blister de sellado frontal, atrapado y de cara completa se diferencian principalmente en el punto donde el blister se une a la cartulina. En un blister de sellado frontal, la pestaña se sella directamente sobre el frente de una única cartulina. En el envasado en blister atrapado, la pestaña queda entre dos capas de cartón. En un blister de cara completa, el plástico transparente cubre la mayor parte o la totalidad del frente de la cartulina, lo que a menudo aumenta tanto el consumo de material como el tamaño de la herramienta. A la hora de decidir entre blister de sellado frontal y blister atrapado, estas diferencias son importantes porque el estilo del envase influye en la selección de la cartulina, el utillaje de sellado del blister, la compatibilidad con la máquina y la configuración de producción óptima. Para un contexto más amplio, nuestra guía sobre los fundamentos del envasado en blister explica los componentes principales de un envase blister.
• La diferencia principal radica en la ubicación del sellado o la unión, ya que esta determina el utillaje y la compatibilidad con la máquina.
• Un blister de sellado frontal suele requerir una cartulina termosellable para blister u otra superficie de cartulina capaz de soportar la unión necesaria.
• El envasado en blister atrapado utiliza dos capas de cartón, por lo que el método de unión entre cartones debe definirse desde el principio.
• Un blister de cara completa suele utilizar más plástico y requiere una herramienta de mayor tamaño, incluso cuando el concepto de sellado subyacente es similar al de un blister de sellado frontal.
• La elección óptima depende de la forma del producto, los requisitos de exposición, el comportamiento de apertura, el volumen de producción y la frecuencia de cambio de formato.
Blister de sellado frontal frente a blister atrapado: qué deben comparar primero los compradores
En el lineal de retail, estos tipos de envase blister pueden parecer bastante similares, pero se comportan de forma muy distinta en producción. Las preguntas fundamentales son sencillas: ¿dónde sella el envase, qué construcción de cartulina o cartón es necesaria, qué tamaño tiene realmente la zona de sellado y encaja esa zona en la máquina elegida? En consecuencia, las comparaciones entre blister de sellado frontal y blister atrapado deben partir de la geometría de sellado y del rendimiento previsto, y no solo del aspecto. Este enfoque ayuda a los compradores a evitar el error habitual de definir primero el estilo de envase y comprobar demasiado tarde las limitaciones de la máquina.
Los equipos de compras suelen querer una respuesta rápida sobre el coste y la complejidad, mientras que los equipos de ingeniería suelen necesitar más detalle sobre la construcción de la cartulina del blister, los métodos de sellado y las piezas de cambio. Ambas perspectivas son muy valiosas, por lo que las mejores evaluaciones las combinan desde el principio del proceso. Este enfoque colaborativo permite valorar con precisión los materiales, el utillaje y el impacto en producción antes de liberar oficialmente cualquier utillaje.
Blister de sellado frontal frente a blister atrapado: definición de las tres construcciones
Un blister de sellado frontal es un blister de plástico termoformado con una pestaña alrededor de su cavidad. Esta pestaña se sella directamente sobre el frente de la cartulina, cerrando por completo la zona del producto. En la mayoría de los casos, la superficie de la cartulina debe soportar la unión termosellada requerida, por lo que la elección de una cartulina termosellable para blister resulta muy importante. El ancho y la forma de la pestaña también son factores críticos, ya que la herramienta de sellado debe presionar con precisión sobre el verdadero trayecto de unión.
El envasado en blister atrapado fija la pestaña del blister entre dos capas de cartón. Con esta construcción de blister de retail, la pestaña no necesita sellarse directamente sobre el frente de una cartulina estucada como ocurriría en un blister de sellado frontal. Aun así, el envase sigue necesitando un método fiable para unir las dos capas de cartón. Esto garantiza que el envase terminado permanezca cerrado de forma segura y funcione como está previsto durante toda la producción y el uso por parte del consumidor.
Un blister de cara completa utiliza una pieza transparente termoformada que cubre la mayor parte, si no la totalidad, del frente de la cartulina. Aunque el concepto de sellado subyacente puede ser similar al de un blister de sellado frontal, el frente de plástico es considerablemente mayor. Como resultado, el consumo de material cambia y la herramienta suele aumentar de tamaño. Esta se convierte en una de las diferencias principales a considerar en un análisis de blister sellado frente a blister atrapado cuando también se evalúa una opción de cara completa.
Blister de sellado frontal frente a blister atrapado: dónde se sitúa el sellado y por qué cambia el utillaje
La ubicación del sellado es el núcleo de esta comparación. En un blister de sellado frontal, el sellado se sitúa exactamente donde la pestaña del blister se encuentra con el frente de la cartulina. En el envasado en blister atrapado, la pestaña queda fijada entre dos capas de cartón, por lo que el trayecto de unión crítico es la unión entre cartones que rodea esa pestaña. En un blister de cara completa, el método de unión puede seguir un planteamiento de sellado frontal, pero el frente de plástico, al ser mayor, cambia de forma significativa la zona que debe cubrir el utillaje.
Precisamente por eso, el utillaje de sellado del blister debe ajustarse a la geometría real de la pestaña o de la unión, y no solo a las dimensiones exteriores de la cartulina. Una cartulina grande no implica necesariamente una zona de sellado grande, y que dos cartulinas compartan contorno no garantiza que pueda usarse la misma herramienta. Si cambia el ancho de la pestaña, el trayecto de sellado cambia con él. Del mismo modo, si cambia la forma de la pestaña, la herramienta también suele tener que cambiar. Por ello, una revisión exhaustiva del utillaje debe centrarse siempre primero en el verdadero trayecto de unión y, en segundo lugar, en las dimensiones exteriores de la cartulina.
Un ejemplo sencillo ayuda a ilustrar este punto. Una familia de productos puede mantener un mismo tamaño de cartulina para garantizar la coherencia en el lineal. Aun así, introducir una nueva forma de producto puede requerir una cavidad más profunda, un nuevo contorno de pestaña, un troquel de cartón distinto y un utillaje de sellado completamente nuevo. Aunque compartir el tamaño de cartulina puede simplificar ciertos aspectos del proceso, no elimina por completo la necesidad de cambios de utillaje.
Blister de sellado frontal frente a blister atrapado: consecuencias para la máquina según la construcción
La zona de sellado requerida debe encajar perfectamente dentro del espacio de sellado utilizable de la máquina elegida. A veces, los equipos pasan por alto este detalle crucial porque se centran únicamente en las dimensiones exteriores de la cartulina. La máquina debe ser capaz de gestionar la forma real del sellado, el tamaño real del blister y la disposición específica del utillaje. Por ello, la elección entre blister de sellado frontal y blister atrapado siempre debe incluir una evaluación temprana de la compatibilidad con la máquina.
Los requisitos de la cartulina también varían según la construcción. Los envases de sellado frontal generalmente necesitan una superficie de cartulina formulada para soportar el sellado requerido con la pestaña del blister. Los envases atrapados funcionan de otra manera, ya que la pestaña queda fijada entre capas de cartón, pero esos cartones siguen necesitando un método de unión claramente definido. Es importante señalar que la construcción atrapada y el sellado en frío no son lo mismo, por lo que estos dos temas deben mantenerse diferenciados. Si desea más información, nuestro artículo sobre los métodos de sellado en caliente y en frío explica la diferencia en términos sencillos.
Un único cambio de producto puede afectar a varios componentes a la vez. La cavidad del blister puede requerir una nueva forma, mientras que la pestaña puede necesitar un contorno modificado. El troquel del cartón puede variar, y probablemente la herramienta de sellado también tenga que adaptarse. Esta cadena de cambios es crítica en las operaciones diarias, ya que cada ajuste puede afectar a los tiempos de preparación, al inventario de recambios y a la repetibilidad general del proceso.
El volumen de producción es otra consideración fundamental. El trabajo de desarrollo, las tiradas cortas y los cambios de formato frecuentes suelen encajar mejor con unidades manuales de sobremesa o sistemas shuttle de una sola estación. Por el contrario, las tiradas repetidas de volumen medio a alto pueden justificar fácilmente un equipo rotativo o muy automatizado, sobre todo cuando el rendimiento y la consistencia se convierten en las principales prioridades. Nuestra amplia gama de máquinas de envasado en blister para retail admite distintos volúmenes de producción y múltiples construcciones de blister de retail. Aunque algunas selladoras de blister rotativas Starview pueden adaptarse a varios formatos, cada envase propuesto debe seguir comprobándose rigurosamente frente a la categoría de máquina, la zona de sellado utilizable y la disposición del utillaje.
Tabla comparativa: blister de sellado frontal, blister atrapado y blister de cara completa
| Construcción | Ubicación del sellado | Requisito de cartulina | Consecuencia para el utillaje | Uso típico |
|---|---|---|---|---|
| Blister de sellado frontal | La pestaña del blister se sella directamente sobre el frente de una única cartulina | Suele necesitar una superficie de cartulina que soporte el termosellado | La herramienta debe ajustarse al ancho de la pestaña y al verdadero trayecto de sellado | Envases de retail en los que la visibilidad del producto es primordial |
| Envasado en blister atrapado | La pestaña del blister queda fijada de forma segura entre dos capas de cartón | Requiere dos capas de cartón y un método definido de unión entre cartones | El utillaje sigue la forma de la unión entre cartones y la disposición del envase | Envases de retail en los que la construcción del cartón forma parte integral del diseño |
| Blister de cara completa | Suele usar una unión de tipo sellado frontal, con plástico transparente que cubre la mayor parte o la totalidad del frente de la cartulina | Suele tener requisitos de cartulina similares a los del sellado frontal, según el diseño | El mayor frente de plástico aumenta el tamaño de la herramienta y la superficie total de material | Envases de retail que requieren un frente transparente amplio y una fuerte exposición del producto |
Materiales y reciclabilidad
Cada construcción cambia de forma natural el consumo de material. Un sellado frontal suele utilizar una cartulina estucada y un blister termoformado, mientras que el envasado atrapado añade una segunda capa de cartón. Un envase de cara completa requiere una superficie de plástico termoformado considerablemente mayor, lo que hace que el componente plástico sea notablemente más pesado que en un blister de sellado frontal estándar. Este cambio estructural afecta tanto a la planificación de materiales como al peso total del envase, aunque los resultados exactos dependerán del diseño final.
La reciclabilidad exige una revisión cuidadosa en cada caso. Depende en gran medida de los materiales, recubrimientos y adhesivos exactos utilizados, así como de la facilidad con la que se separan los componentes y de las capacidades de las vías de reciclaje locales. Por tanto, ninguno de estos formatos debe describirse como reciclable de forma automática. La respuesta real solo surge al evaluar la especificación final del envase junto con el flujo de residuos local aplicable.
Blister de sellado frontal frente a blister atrapado: gestión de los cambios de formato en una familia de productos
Usar un mismo tamaño de cartulina puede facilitar mucho la gestión de una familia de productos. Favorece la coherencia visual en el lineal y reduce el número de tamaños de cartulina distintos dentro de su sistema, lo que simplifica tanto las compras como la gestión de materiales. Aun así, sigue siendo esencial evaluar en detalle cada forma de producto por separado.
Un producto de nueva introducción puede mantener el mismo tamaño de cartulina y, aun así, requerir una nueva cavidad de blister, una pestaña distinta, un troquel de cartón revisado y una herramienta de sellado completamente nueva. Esta situación es muy habitual en proyectos que comparan blister de sellado frontal y blister atrapado, sobre todo porque el formato visible de la cartulina puede mantenerse estable aunque la geometría real de la unión cambie. Por este motivo, comprobar los requisitos desde el principio acaba ahorrando tiempo y ayuda a los equipos a evitar rediseños costosos más adelante.
Como conocemos a fondo tanto la construcción del envase como la maquinaria de sellado, podemos adaptar con criterio el equipo adecuado a su formato específico. Trabajar de esta manera garantiza que las preguntas complejas sobre la forma del sellado, los materiales, el rendimiento previsto y las piezas de cambio se resuelvan desde el principio al definir los requisitos juntos.
Cómo elegir la construcción y la configuración de máquina adecuadas
Empiece por analizar el producto y sus necesidades concretas de exposición. Compruebe con atención su tamaño, forma, peso y exactamente qué parte del artículo debe quedar visible para el consumidor. Aunque la presentación en el lineal es sin duda importante, debe revisarse junto con la forma de la cavidad y el espacio de sellado disponible; el aspecto por sí solo no determina el mejor envase posible.
A continuación, evalúe el comportamiento de apertura deseado y su estrategia de materiales más amplia. Decida con precisión cómo debe abrirse el envase y qué línea de materiales quiere seguir su equipo. Dado que estas decisiones estratégicas influyen directamente en la selección del cartón, la forma del blister y el método de unión final, deben definirse claramente antes de liberar cualquier utillaje.
Después, haga coincidir el volumen de producción previsto con la frecuencia de cambio de formato esperada. Las tiradas cortas, las pruebas de mercado y los cambios frecuentes de producto suelen encajar mejor con categorías de máquina más sencillas. Por el contrario, las tiradas repetidas y estables de volumen medio o alto suelen justificar la inversión en sistemas rotativos o muy automatizados, a medida que el rendimiento y la repetibilidad a largo plazo se vuelven cada vez más críticos.
El último paso consiste en pasar el foco de la construcción del envase a la categoría de máquina adecuada. Un sistema manual o shuttle puede ser perfectamente adecuado para el desarrollo de producto o tiradas de bajo rendimiento, mientras que una solución rotativa o en línea se adapta mejor a una demanda estable y a cambios de formato mínimos. En última instancia, la mejor decisión surge de analizar la forma real del envase, la zona de sellado exacta y los patrones de producción previstos.
Preguntas frecuentes de los compradores
¿El envasado en blister atrapado evita siempre el termosellado?
No, no siempre. Aunque la pestaña del blister queda fijada de forma segura entre capas de cartón y evita sellarse directamente sobre una cartulina estucada como haría un blister de sellado frontal, el envase sigue necesitando un método definido para unir esas capas de cartón entre sí. El método elegido debe alinearse perfectamente con el diseño general, la selección de materiales y los procesos de producción.
¿Es lo mismo un blister de cara completa que un blister de sellado frontal?
No, son distintos. Aunque un blister de cara completa puede usar un principio de unión similar, el componente de plástico transparente cubre la mayor parte o la totalidad del frente de la cartulina. Debido a esta mayor superficie de plástico, el tamaño de herramienta necesario cambia de forma significativa. Este cambio afecta después al consumo de material, a los requisitos de utillaje y a la configuración final de la máquina.
¿Puede una misma máquina procesar varios tipos de envase blister de retail?
A veces, sí. Esta capacidad depende de la categoría específica de máquina, el diseño del utillaje, la geometría de sellado, el tamaño del envase y sus necesidades generales de producción. Aunque algunos sistemas rotativos robustos pueden dar soporte a varias construcciones de blister de retail distintas, cada formato previsto debe comprobarse a fondo frente a la zona de sellado utilizable de la máquina y la disposición del utillaje antes de finalizar la elección definitiva del equipo.
¿Cuál es la principal diferencia práctica al elegir entre blister sellado y blister atrapado?
La diferencia principal está en el trayecto de unión. Un envase sellado, como el blister de sellado frontal, une la pestaña directamente al frente de la cartulina. Un envase atrapado fija esa pestaña entre dos capas de cartón y depende por completo de un método definido de unión entre cartones. Como el trayecto de unión cambia radicalmente, el utillaje, la construcción del cartón y la compatibilidad con la máquina cambian también de forma natural.
¿Cuándo debe un equipo comprobar la compatibilidad con la máquina?
El mejor momento para comprobar la compatibilidad con la máquina es mucho antes de finalizar el utillaje. Realizar estas evaluaciones tempranas ayuda a confirmar la zona de sellado real, el tamaño exacto de la herramienta y cualquier requisito específico de piezas de cambio. Evaluar estos factores de forma proactiva reduce drásticamente el riesgo de elegir un formato de envase que luego resulte difícil de procesar en el equipo previsto.
Próximos pasos para su envase y volumen
Si está comparando actualmente las opciones de blister de sellado frontal, envasado en blister atrapado y blister de cara completa, el siguiente paso más recomendable es revisar conjuntamente el diseño real del envase, la geometría de sellado requerida y el rendimiento previsto. Adoptar una visión de conjunto casi siempre resulta más rápido y eficaz que elegir primero un formato y descubrir después las limitaciones de la máquina. No dude en compartirnos sus necesidades concretas de envase y volumen a través de nuestra página de contacto; podremos hablar de un Quick Scan gratuito.