
Retailmaschine für Papierblisterpackungen: Was sie vor dem Hochlauf bewältigen muss

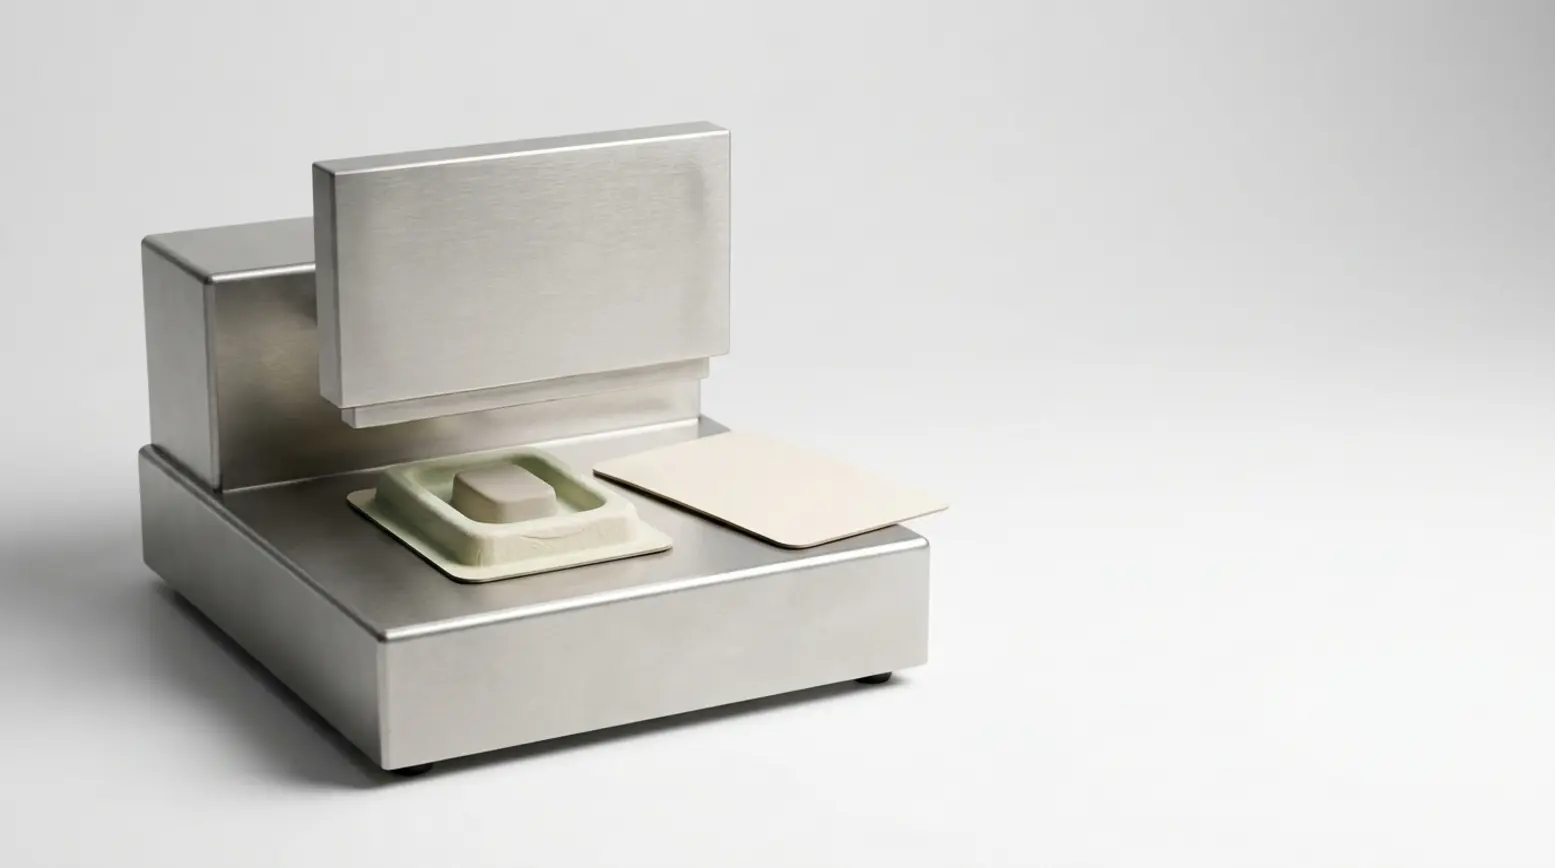
Eine Retailmaschine für Papierblisterpackungen kann außergewöhnlich gut funktionieren, allerdings nur, wenn die tatsächliche Materialstruktur vorher getestet wurde. Die entscheidende Frage ist einfach: Lässt sich genau diese Packung bei Ihrem erforderlichen Volumen stabil zuführen, positionieren und siegeln? Die Maschinenwahl kommt erst danach, denn Papier- und Faserformate können auf Feuchtigkeit, Wärme, Planlage und Druck reagieren und damit den gesamten Prozess beeinflussen.
• Definieren Sie zuerst die vollständige Packungsstruktur, denn die Maschinenwahl hängt von Kavitätstyp, Karton, Beschichtung, Klebstoff, Produktform und Zielvolumen ab.
• Testen Sie Zuführung und Positionierung vor der Siegelung, denn verzogene Karten oder unregelmäßige Kavitäten können bereits früh im Zyklus zu Versatz führen.
• Weisen Sie das Siegelfenster mit realen Materialien nach, denn zwei Papieroberflächen verbinden sich ohne die richtige Beschichtung, den richtigen Klebstoff oder eine druckbasierte Konstruktion nicht zuverlässig.
• Passen Sie den Maschinentyp an die Prozessreife an und wählen Sie manuelle, Rotary- oder Inline-Anlagen wegen ihrer nachgewiesenen Stabilität, nicht allein wegen der Geschwindigkeit.
• Führen Sie vor dem Hochlauf realistische Testläufe mit produktionsnahem Werkzeug durch, denn geringe Materialschwankungen können später leicht zu erheblichen Problemen bei der Ausbeute werden.
Warum die Wahl einer Retailmaschine für Papierblisterpackungen bei der Materialstruktur beginnt
Viele Marken erproben Faserformate, weil sie im Regal nachhaltige Blisteralternativen anbieten möchten. Dieses Interesse ist verständlich, und mehr über nachhaltige Blisterverpackungsoptionen erfahren Sie in unserem eigenen Blog. In der Produktionsumgebung verschiebt sich der Fokus jedoch. Wir müssen genau wissen, welche Packungsstruktur gefahren werden soll. Eine Retailmaschine für Papierblisterpackungen wird letztlich anhand der tatsächlichen Materialien und der Packungsgeometrie ausgewählt, nicht anhand einer allgemeinen Vorstellung von Papierverpackung.
Dieser Schritt ist früh wichtig, denn die Papierblisterverpackung umfasst sehr unterschiedliche Konstruktionen. Eine geformte Faserkavität verhält sich völlig anders als eine Trapped-Board-Konstruktion, und beide unterscheiden sich deutlich von einer Standardblisterkarte mit Kunststoffdom. Folglich passt dasselbe Maschinenkonzept für Papierblister nicht gleich gut zu jedem Format.
Was als papierbasiertes Blisterformat gilt
Papierbasierte Retailpackungen können geformte Faserkavitäten, Papierkavitäten, Trapped-Board-Konstruktionen und andere faserbasierte Konzepte umfassen. Manche Projekte nutzen zudem einen Molded-Fiber-Blister, der das Produkt stützt und mit einer Kartonschicht verschlossen wird. Auch wenn diese Packungen im Regal ähnlich aussehen, verhalten sie sich bei Zuführung, Platzierung und der Siegelung papierbasierter Packungen sehr unterschiedlich. Ausführliche Hintergrundinformationen zu diesen Formaten finden Sie in unserem Leitfaden zur Papierblisterverpackung, der die wichtigsten Konstruktionstypen im Detail erklärt.
Der Unterschied zur Standardblisterkarte
Eine Papierkarte mit herkömmlichem Kunststoffblister ist nicht dasselbe wie eine vollständig kunststofffreie Blisterpackung. Diese Unterscheidung ist entscheidend, denn die Anforderungen an Handling, Siegelung und Werkzeug können stark variieren. Sie spielt auch eine Rolle, wenn Teams über recyclingfähige Blisterverpackungen sprechen, denn die endgültige Struktur bestimmt, was tatsächlich getestet wird und wie sich die Packung in der Maschine verhält.
Was eine Retailmaschine für Papierblisterpackungen vor Beginn der Siegelung bewältigen muss
Viele Probleme in der Produktion entstehen lange bevor die Packung die Siegelstation erreicht. Papier- und Fasermaterialien können in Planlage, Dicke und Abmessungen variieren, sodass die Maschine sie sehr kontrolliert transportieren muss. Wenn sich Zuschnitte wölben, aufquellen oder ungleichmäßig liegen, kann die Registrierung verrutschen, und die Siegelqualität leidet später im Prozess unweigerlich. Deshalb sollten die Toleranzen der Papierverpackung schon am Projektanfang bewertet werden und nicht erst, wenn die Maschineneinstellungen besprochen werden.
Planlage der Karte und Maßhaltigkeit
Papier kann sich durch Feuchtigkeit, Lagerbedingungen, Temperaturschwankungen und Transport verändern. Eine Karte, die bei Anlieferung der Muster völlig plan aussieht, kann sich später im Lager oder in der Produktion wölben. Geformte Faserteile können zudem stärker variieren als Standardkavitäten aus Kunststofffolie. Diese Veränderungen wirken sich darauf aus, wie das Produkt liegt, wie die Deckelschicht aufsitzt und wie der Druck angewendet wird. Daher sollte jedes Projekt für eine faserbasierte Verpackungsmaschine stets Prüfungen nach realistischer Lagerung und Handhabung einschließen.
Risiken bei Zuführung, Entnahme und Registrierung
Die Zuführung ist oft die erste echte Bewährungsprobe für die Stabilität. Trennt sich ein Zuschnitt nicht sauber, liegt eine Kavität nicht plan, oder verschiebt sich die Platzierung mit jedem Zyklus leicht, kann die Ausbeute schnell sinken. Häufig liegt die Ursache nicht in der Siegelstation selbst. Vielmehr beginnt das Problem früher, bei der Bereitstellung, der Entnahme, dem Transport oder der Ausrichtung. Alle diese Schritte müssen gründlich überprüft werden, bevor die endgültigen Prozesseinstellungen festgelegt werden.
Wie die Siegelung auf einer Retailmaschine für Papierblisterpackungen funktioniert
Zwei Papieroberflächen versiegeln sich nicht allein deshalb, weil beide Schichten faserbasiert sind. Die Packung kann eine Heißsiegelbeschichtung, eine Klebstoffschicht oder eine druckaktivierte Struktur benötigen. Daher muss die Verbindungsmethode exakt zur gesamten Materialkombination und zur Gesamtkonstruktion der Packung passen. Das gilt unabhängig davon, ob Sie mit einem Molded-Fiber-Blister, einer Papierkavität oder einem anderen papierbasierten Retailformat arbeiten.
Heißsiegelung, Kaltsiegelung und Klebeverbindung
Manche Konzepte setzen auf heißsiegelbare Papierverpackung, bei der sich eine beschichtete Oberfläche unter bestimmten Bedingungen für Temperatur, Druck und Verweilzeit verbindet. Andere Konzepte setzen auf Klebstoffe oder eine druckbasierte Verschlussmethode. Wir bieten sowohl Heißsiegelung als auch Kaltsiegelung an, damit sich der gewählte Prozess an den tatsächlichen Anforderungen der Packung orientiert und nicht an allgemeinen Annahmen über Papiermaterialien.
Warum das Siegelfenster nachgewiesen werden muss
Jede Beschichtung oder jeder Klebstoff hat einen spezifischen Arbeitsbereich. In der Praxis bedeutet das, dass die nutzbaren Einstellungen für Temperatur, Druck und Zeit begrenzt sind. Wandern die Einstellungen aus diesem Fenster heraus, kann die Packung unter schlechter Optik, schwachen Verbindungen oder uneinheitlichen Ergebnissen über den Produktionslauf leiden. Eine Retailmaschine für Papierblisterpackungen sollte deshalb gründlich mit genau den Materialschichten, der Produktbeladung und der Packungsgeometrie getestet werden, die auch in der Serienproduktion zum Einsatz kommen.
Die Retailmaschine für Papierblisterpackungen an Entwicklungsstand und Produktionsvolumen anpassen
Dasselbe Packungskonzept kann bei veränderten Produktionsvolumen einen völlig anderen Maschinenaufbau erfordern. Ein Format, das in frühen Testläufen unter enger Bedienerkontrolle gut funktioniert, braucht möglicherweise weitere Validierung, bevor der Übergang zu schnellerer Automatisierung sinnvoll wird. Deshalb sollte sich die Maschinenwahl eng an der Prozessreife orientieren und nicht allein an Ausbeutezielen.
Niedrigere Volumen und frühe Entwicklungsphase
Manuelle Tischgeräte und manuelle Shuttle-Anlagen können sehr nützlich sein, solange das Format noch geprüft wird oder der Ausbeutebedarf geringer ist. Diese Aufbauten ermöglichen die genaue Beobachtung von Zuführung, Produktplatzierung, Registrierung und Siegelbildung. Diese Einsicht ist unbezahlbar, denn sie hilft Teams zu erkennen, wo das Prozessfenster breit ist und wo das Format empfindlich bleibt.
Wiederholte Produktion bei mittleren bis höheren Volumen
Rotary-Anlagen passen ausgezeichnet zu wiederholter Produktion, sobald Zuführung und Siegelung bereits stabil laufen. Dieser Schritt ist erst dann sinnvoll, wenn sich das Materialverhalten gleichbleibend zeigt und die Platzierung von Zyklus zu Zyklus genau bleibt. Sobald Ihre wichtigsten Anforderungen an Material und Prozess klar definiert sind, können Sie sich unsere Retail-Verpackungsmaschinen für papierbasierte Blisterformate ansehen.
Hochvolumen-Automatisierung nach dem Proof of Concept
Automatische Inline-Produktion ist in der Regel erst dann der richtige nächste Schritt, wenn Handling und Siegelqualität in Testläufen erfolgreich nachgewiesen wurden. Höhere Maschinengeschwindigkeiten lösen natürliche Schwankungen bei Karten oder Kavitäten nicht, sie legen diese Schwankungen lediglich viel schneller offen. Deshalb muss die Inline-Automatisierung einem stabilen Proof of Concept folgen, nicht ihm vorausgehen.
Wie eine Retailmaschine für Papierblisterpackungen mit realen Materialien vor dem Hochlauf getestet wird
Maschinentests sollten eine praktische Frage beantworten: Läuft genau diese Packungsstruktur beim geplanten Volumen zuverlässig? Ein rein visuelles Muster reicht dafür niemals aus. Der Testlauf sollte zeigen, wie sich die Materialien bewegen, wie sich die Siegelung bildet, wie das Produkt in seiner Kavität liegt und wie die fertige Packung nach normaler Handhabung aussieht.
Checkliste für die Produktionsreife
Prüfen Sie vor dem Hochlauf gründlich die gesamte Materialstruktur und Schichtreihenfolge, die Planlage der Karte, die Konsistenz der Kavitäten, Zuführung, Entnahme, Registrierung, Siegelbildung, Siegeloptik, die Optik der fertigen Packung und, falls zutreffend, das Öffnungsverhalten. Diese Prüfungen sind wichtig, denn eine kleine Schwachstelle bei der Siegelung papierbasierter Packungen kann sich bei steigender Ausbeute leicht zu einem großen Produktionsproblem auswachsen.
•Angaben vor dem Testlauf: Materialstruktur, Packungsabmessungen, Produktgewicht, Zielvolumen, gewünschter Automatisierungsgrad, Lagerbedingungen und bevorzugte Verbindungsmethode.
•Wichtigste Testschwerpunkte: Planlage, Trennung, Platzierungsgenauigkeit, Siegelbereich, Optik der fertigen Packung und Stabilität über wiederholte Zyklen.
•Entscheidung für den Hochlauf: Gehen Sie erst weiter, wenn Handling und Siegelung mit der tatsächlichen Packungsgeometrie und den erwarteten Produktionsbedingungen übereinstimmen.
Testen nach realistischer Lagerung und Handhabung
Ein belastbarer Testlauf verwendet Materialien, die die realen Bedingungen in der Produktionshalle abbilden. Wenn Feuchtigkeit, Transport oder Lagerzeit im Lager die Zuschnitte verändern können, sollten diese Variablen in den Testplan einfließen. Das ist besonders wichtig bei jedem Projekt für eine faserbasierte Verpackungsmaschine, da sich Papier und Faser mit der Zeit stärker verziehen oder verschieben können als erwartet. Wer nur werksfrische Muster testet, kann Risiken übersehen, die später in der Vollproduktion unweigerlich auftreten.
Werkzeug verwenden, das der tatsächlichen Packungsform entspricht
Entwicklungsmuster sollten stets mit Werkzeug hergestellt werden, das der geplanten Packungsform und den Abmessungen möglichst genau entspricht. Ein einfaches Mockup mag in einer Besprechung überzeugend wirken, zeigt aber keinen ungleichmäßigen Druck, keine Verschiebung bei der Platzierung und keine lokalen Schwachstellen der Siegelung. Unser integraler Ansatz für Maschinenwahl und Umsetzung verknüpft frühzeitig Materialwahl, Werkzeug und Maschinenaufbau und senkt so die Risiken beim Hochlauf deutlich.
Wann Maschinenwahl, Werkzeugbau und Umsetzungsunterstützung einbezogen werden sollten
Materialwahl, Maschinenaufbau und Werkzeug sollten stets gemeinsam besprochen werden, denn jedes Element beeinflusst die anderen stark. Ändert sich die Kavitätentiefe, muss meist der Zuführweg überprüft werden. Ändert sich die Beschichtung, verschieben sich in der Regel auch die optimalen Siegeleinstellungen. Dieses Prinzip gilt gleichermaßen für eine kunststofffreie Blisterpackung, eine Trapped-Board-Konstruktion oder jedes andere papiergeführte Konzept, bei dem stabile Wiederholbarkeit entscheidend ist.
Was vor dem ersten Maschinengespräch vorbereitet werden sollte
Bringen Sie die geplante Materialstruktur, Packungsabmessungen, das Zielvolumen und den gewünschten Automatisierungsgrad mit. Hilfreich sind außerdem Angaben zu Produktgewicht, Lagerbedingungen und ersten Überlegungen zu Heißsiegelung, Kaltsiegelung oder Klebeverbindung. Mit diesen Informationen können wir wahrscheinliche Risiken genau einschätzen und einen praktikablen Weg für Testläufe, Werkzeugbau und die endgültige Umsetzung skizzieren.
Warum dasselbe Konzept bei einem anderen Volumen einen anderen Aufbau braucht
Ein Konzept, das bei kurzen Läufen einwandfrei funktioniert, kann bei längeren Läufen ein völlig anderes Werkzeug, andere Zuführsteuerungen oder andere Siegeleinstellungen erfordern. Das ist ganz normal, denn eine höhere Ausbeute reduziert grundsätzlich, wie viel natürliche Schwankung der Prozess noch sicher abfangen kann. Wenn Sie bereits ein physisches Muster oder ein frühes Konzept haben, bringen Sie es zu einem kostenlosen Quick Scan oder Maschinengespräch mit, zusammen mit Angaben zu Packungsgröße, Materialstruktur, Zielvolumen und Automatisierungsgrad, damit wir Ihnen helfen können, den besten nächsten Schritt zu bewerten.
FAQ
Kann jedes Papierblisterformat auf derselben Maschine laufen? Nein. Materialstruktur, Planlage, Siegelmethode, Packungsgröße und Zielgeschwindigkeit beeinflussen alle die Maschinenwahl. Manche Formate passen zunächst besser zu Anlagen für niedrigere Volumen, während andere nach ersten Testläufen mit stabilem Handling und Siegelung zu Rotary- oder Inline-Produktion übergehen können.
Ist eine Papierkarte mit Kunststoffblister dasselbe wie eine kunststofffreie Blisterpackung? Nein. Eine Papierkarte mit herkömmlichem Kunststoffblister ist eine grundlegend andere Konstruktion. Dieser Unterschied wirkt sich auf das Handling, die Werkzeuganforderungen und genau darauf aus, wie die fertige Packung gesiegelt wird.
Funktioniert die Siegelung papierbasierter Packungen nur mit Hitze? Nein. Manche Formate nutzen heißsiegelbare Papierverpackung, andere setzen auf Klebstoffe oder druckaktivierte Konstruktionen. Die Verbindungsmethode muss stets zu den tatsächlichen Materialschichten und zur endgültigen Packungskonstruktion passen.
Wann ist automatische Inline-Produktion der richtige Schritt? In der Regel erst, wenn stabile Zuführung, Registrierung und Siegelung in Testläufen vollständig nachgewiesen wurden. Hohe Inline-Geschwindigkeiten funktionieren am besten, wenn der zugrunde liegende Prozess bereits sehr gut wiederholbar ist.
Was sollte ein Einkäufer zu einem ersten Gespräch mitbringen? Bringen Sie wenn möglich ein Materialmuster mit, zusammen mit Packungsgröße, Zielvolumen, Lagerbedingungen und dem gewünschten Automatisierungsgrad. Diese Angaben bilden eine solide Grundlage für die genaue Maschinenwahl und die Planung der Testläufe.


