Face Seal vs. Trapped Blister: die wichtigsten Unterschiede bei der Verpackung

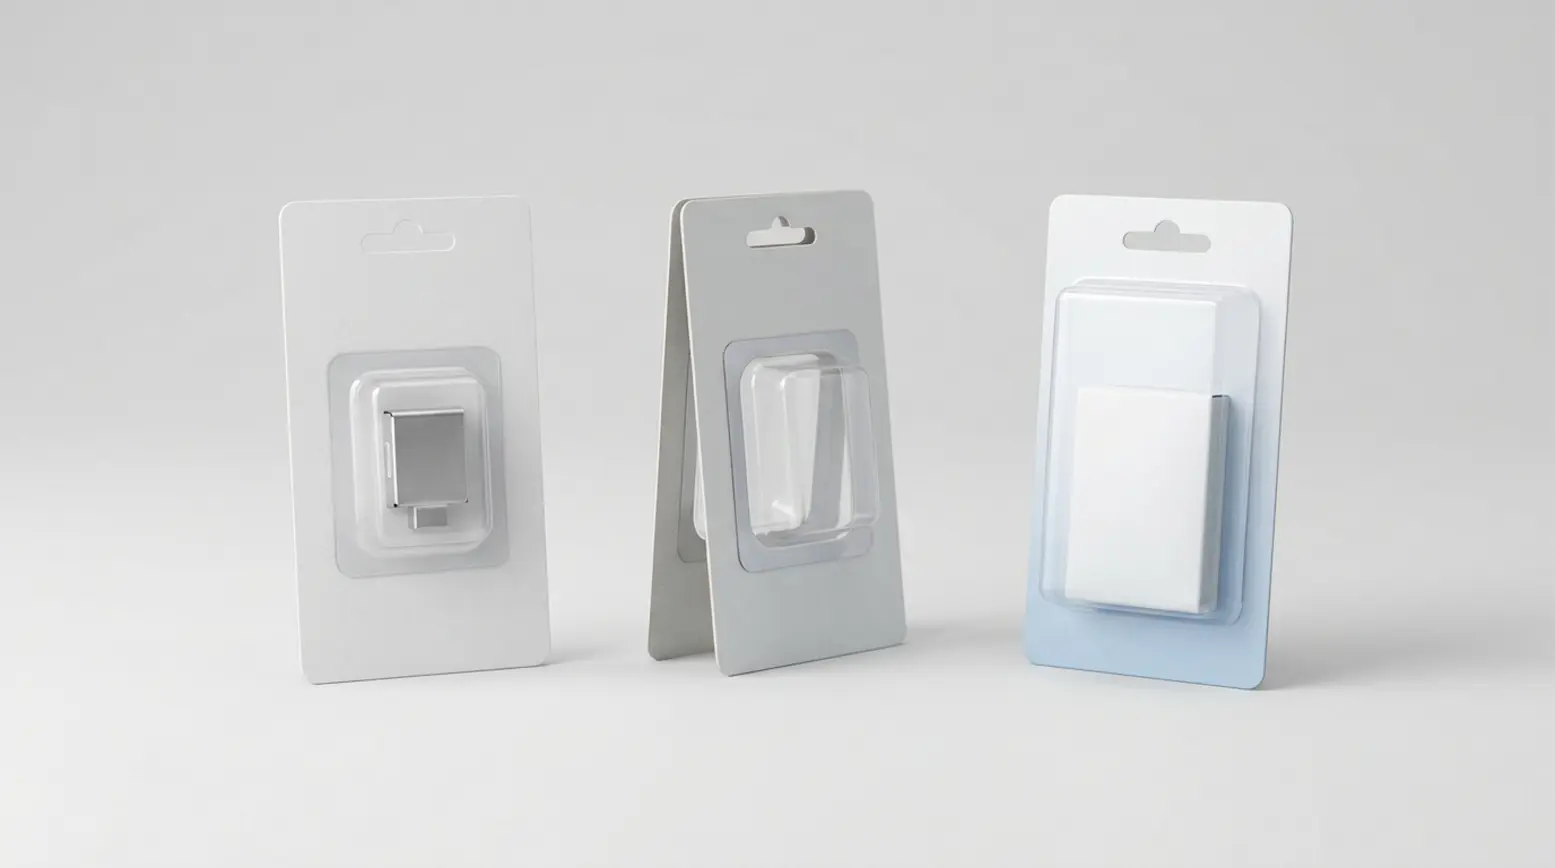
Face-Seal-, Trapped- und Full-Face-Blisterpackungen unterscheiden sich vor allem darin, wo der Blister mit der Karte verbunden wird. Bei einem Face-Seal-Blister siegelt der Flansch direkt auf die Vorderseite einer einzelnen Karte. Bei der Trapped-Blisterverpackung liegt der Flansch zwischen zwei Kartonlagen. Bei einem Full-Face-Blister bedeckt der klare Kunststoff den Großteil oder die gesamte Vorderseite der Karte, was häufig sowohl den Materialverbrauch als auch die Werkzeuggröße erhöht. Bei der Entscheidung zwischen Face Seal und Trapped Blister sind diese Unterschiede wichtig, da der Verpackungsstil die Kartenauswahl, das Werkzeug für die Blistersiegelung, die Maschinenkompatibilität und den optimalen Produktionsaufbau beeinflusst. Für einen umfassenderen Überblick erklärt unser Leitfaden zu den Grundlagen der Blisterverpackung die wesentlichen Bestandteile einer Blisterpackung.
• Der wesentliche Unterschied liegt in der Lage der Siegel- bzw. Verbindungsstelle, da diese Werkzeuge und Maschinenkompatibilität bestimmt.
• Ein Face-Seal-Blister erfordert in der Regel eine Heißsiegel-Blisterkarte oder eine andere Kartenoberfläche, die die erforderliche Verbindung trägt.
• Die Trapped-Blisterverpackung nutzt zwei Kartonlagen, weshalb die Verbindungsmethode zwischen den Lagen frühzeitig festgelegt werden muss.
• Ein Full-Face-Blister benötigt häufig mehr Kunststoff und einen größeren Werkzeugbedarf, selbst wenn das zugrunde liegende Siegelkonzept dem eines Face Seal ähnelt.
• Die optimale Wahl hängt von der Produktform, den Präsentationsanforderungen, dem Öffnungsverhalten, dem Produktionsvolumen und der Umrüsthäufigkeit ab.
Face Seal vs. Trapped Blister: Was Einkäufer zuerst vergleichen sollten
Im Regal können sich diese Blistertypen recht ähnlich sehen, verhalten sich in der Produktion jedoch sehr unterschiedlich. Die grundlegenden Fragen sind einfach: Wo siegelt die Packung, welche Karten- oder Kartonkonstruktion ist nötig, wie groß ist die tatsächliche Siegelfläche, und passt diese Fläche zur gewählten Maschine? Der Vergleich zwischen Face Seal und Trapped Blister sollte daher bei der Siegelgeometrie und dem erwarteten Ausstoß ansetzen und nicht allein bei der Optik. Dieser Ansatz hilft Einkäufern, den häufigen Fehler zu vermeiden, zuerst den Verpackungsstil festzulegen und die Maschinengrenzen erst zu spät zu prüfen.
Einkaufsteams wünschen sich oft eine schnelle Antwort zu Kosten und Komplexität, während Konstruktionsteams meist mehr Details zur Blisterkartenkonstruktion, zu Siegelmethoden und Wechselteilen benötigen. Beide Perspektiven sind wertvoll, weshalb die besten Bewertungen sie frühzeitig im Prozess zusammenführen. Dieser gemeinsame Ansatz erlaubt eine präzise Beurteilung von Materialien, Werkzeugen und Auswirkungen auf die Produktion, bevor Werkzeuge offiziell freigegeben werden.
Face Seal vs. Trapped Blister: Definitionen der drei Konstruktionen
Ein Face-Seal-Blister ist ein geformter Kunststoffblister mit einem Flansch rund um die Kavität. Dieser Flansch siegelt direkt auf die Vorderseite der Karte und schließt den Produktbereich vollständig ein. In den meisten Fällen muss die Kartenoberfläche die erforderliche Heißsiegelverbindung tragen, weshalb die Wahl einer Heißsiegel-Blisterkarte sehr wichtig ist. Auch Breite und Form des Flanschs sind entscheidende Faktoren, da das Siegelwerkzeug genau entlang der tatsächlichen Verbindungslinie pressen muss.
Bei der Trapped-Blisterverpackung wird der Blisterflansch zwischen zwei Kartonlagen fixiert. Bei dieser Konstruktion für den Einzelhandel muss der Flansch nicht wie bei einem Face-Seal-Blister direkt auf die Vorderseite einer beschichteten Karte siegeln. Dennoch benötigt die Packung eine zuverlässige Methode, um die beiden Kartonlagen miteinander zu verbinden. So bleibt die fertige Packung sicher verschlossen und funktioniert wie vorgesehen, sowohl während der Produktion als auch bei der Nutzung durch den Verbraucher.
Ein Full-Face-Blister nutzt ein klares Formteil, das den Großteil oder die gesamte Vorderseite der Karte bedeckt. Auch wenn das zugrunde liegende Siegelkonzept dem eines Face-Seal-Blisters ähneln kann, ist die Kunststofffront deutlich größer. Dadurch verschiebt sich der Materialverbrauch, und der Werkzeugbedarf steigt in der Regel. Dies wird zu einem der zentralen Unterschiede, die beim Vergleich zwischen Sealed und Trapped Blister zu berücksichtigen sind, sobald auch eine Full-Face-Option in Betracht gezogen wird.
Face Seal vs. Trapped Blister: Wo die Siegelnaht liegt und warum sich das Werkzeug ändert
Die Position der Siegelnaht ist der Kern dieses Vergleichs. Bei einem Face-Seal-Blister liegt die Siegelnaht genau dort, wo der Blisterflansch auf die Vorderseite der Karte trifft. Bei der Trapped-Blisterverpackung ist der Flansch zwischen zwei Kartonlagen eingeschlossen, sodass die entscheidende Verbindungslinie die Karton-zu-Karton-Verbindung rund um diesen Flansch ist. Bei einem Full-Face-Blister kann die Verbindungsmethode weiterhin dem Face-Seal-Prinzip folgen, doch die größere Kunststofffläche verändert die vom Werkzeug abzudeckende Fläche erheblich.
Genau deshalb muss das Werkzeug für die Blistersiegelung zur tatsächlichen Flansch- oder Verbindungsgeometrie passen und nicht nur zu den Außenmaßen der Karte. Eine große Karte bedeutet nicht zwangsläufig eine große Siegelfläche, und dieselbe Kartenkontur garantiert nicht, dass dasselbe Werkzeug verwendet werden kann. Ändert sich die Flanschbreite, ändert sich auch die Siegellinie. Ebenso muss sich das Werkzeug in der Regel ändern, wenn sich die Flanschform ändert. Eine gründliche Werkzeugprüfung sollte sich daher zuerst auf die tatsächliche Verbindungslinie konzentrieren und erst danach auf die Außenmaße der Karte.
Ein einfaches Beispiel verdeutlicht diesen Punkt. Eine Produktfamilie behält möglicherweise ein einheitliches Kartenformat bei, um im Regal ein konsistentes Erscheinungsbild zu gewährleisten. Selbst dann kann eine neue Produktform eine tiefere Kavität, eine neue Flanschkontur, einen anderen Kartonstanzschnitt und ein komplett neues Siegelwerkzeug erfordern. Ein einheitliches Kartenformat kann zwar bestimmte Aspekte des Prozesses vereinfachen, macht Werkzeugänderungen aber nicht grundsätzlich überflüssig.
Face Seal vs. Trapped Blister: Auswirkungen der Konstruktion auf die Maschine
Die erforderliche Siegelfläche muss exakt in den nutzbaren Siegelbereich der gewählten Maschine passen. Teams übersehen dieses wichtige Detail manchmal, weil sie sich ausschließlich auf die Außenmaße der Karte konzentrieren. Die Maschine muss die tatsächliche Siegelform, die reale Blistergröße und das spezifische Werkzeuglayout verarbeiten können. Deshalb sollte die Entscheidung zwischen Face Seal und Trapped Blister stets eine frühzeitige Prüfung der Maschinenkompatibilität einschließen.
Auch die Anforderungen an die Karte variieren je nach Konstruktion. Face-Seal-Packungen benötigen in der Regel eine Kartenoberfläche, die für die erforderliche Siegelung mit dem Blisterflansch geeignet ist. Trapped-Packungen funktionieren anders, da der Flansch zwischen den Kartonlagen eingeschlossen ist, doch auch diese Kartonlagen benötigen eine klar definierte Verbindungsmethode. Wichtig zu beachten ist, dass Trapped-Konstruktion und Kaltsiegelung nicht dasselbe sind, weshalb diese beiden Themen getrennt betrachtet werden sollten. Wer mehr Hintergrundwissen sucht, findet in unserem Artikel über Heiß- und Kaltsiegelmethoden eine einfache Erklärung des Unterschieds.
Eine einzelne Produktänderung kann mehrere Komponenten gleichzeitig betreffen. Die Blisterkavität benötigt möglicherweise eine neue Form, während der Flansch eine geänderte Kontur erfordern könnte. Der Kartonstanzschnitt kann sich verschieben, und wahrscheinlich muss auch das Siegelwerkzeug angepasst werden. Diese Kettenreaktion ist im täglichen Betrieb entscheidend, da jede Anpassung Rüstzeiten, Ersatzteilbestand und die Wiederholgenauigkeit des gesamten Prozesses beeinflussen kann.
Das Produktionsvolumen ist ein weiterer wichtiger Faktor. Entwicklungsarbeit, kleine Serien und häufige Formatwechsel passen meist am besten zu manuellen Tischgeräten oder Einzelstations-Shuttlesystemen. Bei mittleren bis hohen Wiederholvolumen lohnen sich dagegen leicht Rotary- oder hochautomatisierte Anlagen, besonders wenn Ausstoß und Konsistenz oberste Priorität haben. Unser vielfältiges Angebot an Verpackungsmaschinen für Retail-Blister deckt verschiedene Produktionsvolumen und mehrere Retail-Blisterkonstruktionen ab. Zwar können einige Starview-Rotary-Blistersiegler mehrere Formate abdecken, doch jede vorgesehene Packung muss dennoch sorgfältig gegen Maschinenkategorie, nutzbare Siegelfläche und Werkzeuglayout geprüft werden.
Vergleichstabelle: Face Seal, Trapped und Full Face Blister
| Konstruktion | Siegelposition | Kartenanforderung | Auswirkung auf das Werkzeug | Typischer Einsatz |
|---|---|---|---|---|
| Face-Seal-Blister | Blisterflansch siegelt direkt auf die Vorderseite einer einzelnen Karte | Benötigt in der Regel eine Kartenoberfläche, die Heißsiegelung unterstützt | Werkzeug muss zu Flanschbreite und tatsächlicher Siegellinie passen | Retail-Packungen, bei denen die Produktsichtbarkeit entscheidend ist |
| Trapped-Blisterverpackung | Blisterflansch liegt sicher zwischen zwei Kartonlagen | Erfordert zwei Kartonlagen und eine definierte Verbindungsmethode zwischen den Lagen | Werkzeug richtet sich nach der Form der Karton-zu-Karton-Verbindung und dem Packungslayout | Retail-Packungen, bei denen die Kartonkonstruktion fester Bestandteil des Designs ist |
| Full-Face-Blister | Nutzt oft eine Verbindung im Face-Seal-Stil, wobei klarer Kunststoff den Großteil oder die gesamte Kartenvorderseite bedeckt | Hat je nach Design oft ähnliche Kartenanforderungen wie ein Face Seal | Die größere Kunststofffläche erhöht den Werkzeugbedarf und die gesamte Materialfläche | Retail-Packungen mit Bedarf an einer großen klaren Front und starker Produktpräsentation |
Materialien und Recyclingfähigkeit
Jede Konstruktion verändert naturgemäß den Materialverbrauch. Ein Face Seal nutzt in der Regel eine beschichtete Karte und einen geformten Blister, während bei einer Trapped-Verpackung eine zweite Kartonlage hinzukommt. Eine Full-Face-Packung erfordert eine deutlich größere geformte Kunststofffläche, wodurch die Kunststoffkomponente spürbar schwerer ausfällt als bei einem Standard-Face-Seal-Blister. Diese strukturelle Verschiebung wirkt sich sowohl auf die Materialplanung als auch auf das Gesamtgewicht der Packung aus, wobei die genauen Ergebnisse vom finalen Design abhängen.
Die Recyclingfähigkeit erfordert in jedem Fall eine sorgfältige Prüfung. Sie hängt stark von den genauen verwendeten Materialien, Beschichtungen und Klebstoffen ab, ebenso von der Trennbarkeit der Komponenten und den Möglichkeiten der lokalen Recyclingwege. Keines dieser Formate sollte daher als automatisch recyclingfähig bezeichnet werden. Die tatsächliche Antwort ergibt sich erst bei der Bewertung der finalen Verpackungsspezifikation zusammen mit dem jeweils geltenden lokalen Entsorgungssystem.
Face Seal vs. Trapped Blister: Formatwechsel innerhalb einer Produktfamilie steuern
Ein einheitliches Kartenformat kann die Verwaltung einer Produktfamilie erheblich erleichtern. Es fördert die visuelle Konsistenz im Regal und reduziert die Anzahl unterschiedlicher Kartengrößen im System, was Einkauf und Materialhandling vereinfacht. Dennoch bleibt es unerlässlich, jede einzelne Produktform im Detail zu prüfen.
Ein neu eingeführtes Produkt behält möglicherweise dieselbe Kartengröße, benötigt aber dennoch eine neue Blisterkavität, einen anderen Flansch, einen überarbeiteten Kartonstanzschnitt und ein komplett neues Siegelwerkzeug. Dieses Szenario ist in Projekten zu Face Seal vs. Trapped Blister sehr häufig, vor allem weil das sichtbare Kartenformat stabil bleiben kann, während sich die tatsächliche Verbindungsgeometrie ändert. Frühzeitige Anforderungsprüfungen sparen daher letztlich Zeit und helfen Teams, spätere kostspielige Neukonstruktionen zu vermeiden.
Da wir sowohl Verpackungskonstruktion als auch Siegeltechnik genau kennen, können wir die passende Anlage präzise auf Ihr spezifisches Format abstimmen. So werden komplexe Fragen zu Siegelform, Materialien, erwartetem Ausstoß und Wechselteilen frühzeitig geklärt, indem wir die Anforderungen gemeinsam festlegen.
So wählen Sie die richtige Konstruktion und Maschinenkonfiguration
Beginnen Sie mit der Betrachtung des Produkts und seiner spezifischen Präsentationsanforderungen. Prüfen Sie sorgfältig Größe, Form, Gewicht und genau, wie viel vom Artikel für den Verbraucher sichtbar bleiben soll. Die Präsentation im Regal ist zweifellos wichtig, muss aber zusammen mit der Kavitätsform und dem verfügbaren Siegelraum betrachtet werden; die Optik allein bestimmt nicht die beste mögliche Verpackung.
Bewerten Sie anschließend das gewünschte Öffnungsverhalten und Ihre übergeordnete Materialstrategie. Legen Sie genau fest, wie sich die Packung öffnen soll und welche Materialrichtung Ihr Team verfolgen möchte. Da diese strategischen Entscheidungen die Kartonauswahl, die Blisterform und die letztendliche Verbindungsmethode direkt beeinflussen, müssen sie klar definiert sein, bevor Werkzeuge freigegeben werden.
Bringen Sie danach Ihr erwartetes Produktionsvolumen mit der voraussichtlichen Umrüsthäufigkeit in Einklang. Kleine Serien, Markttests und häufige Produktwechsel passen im Allgemeinen besser zu einfacheren Maschinenkategorien. Stabile Wiederholvolumen im mittleren oder hohen Bereich rechtfertigen dagegen oft eine Investition in Rotary- oder hochautomatisierte Systeme, da langfristiger Ausstoß und Wiederholgenauigkeit zunehmend entscheidend werden.
Der letzte Schritt besteht darin, den Fokus von der Packungskonstruktion auf die passende Maschinenkategorie zu verlagern. Ein manuelles oder Shuttlesystem kann für Produktentwicklung oder geringe Stückzahlen völlig ausreichen, während eine Rotary- oder Inline-Lösung besser zu stabiler Nachfrage und minimalen Formatwechseln passt. Letztlich beruht die beste Entscheidung auf der Analyse der tatsächlichen Packungsform, der genauen Siegelfläche und der erwarteten Produktionsmuster.
Häufige Fragen von Einkäufern
Vermeidet die Trapped-Blisterverpackung immer die Heißsiegelung?
Nein, das ist nicht der Fall. Zwar wird der Blisterflansch sicher zwischen den Kartonlagen eingeschlossen und siegelt nicht direkt auf eine beschichtete Blisterkarte wie bei einem Face-Seal-Blister, doch die Packung benötigt weiterhin eine definierte Methode, um diese Kartonlagen miteinander zu verbinden. Die gewählte Methode muss genau zum Gesamtdesign, zur Materialauswahl und zu den Produktionsprozessen passen.
Ist ein Full-Face-Blister dasselbe wie ein Face-Seal-Blister?
Nein, sie unterscheiden sich. Auch wenn ein Full-Face-Blister ein ähnliches Verbindungsprinzip nutzen kann, bedeckt die klare Kunststoffkomponente den Großteil oder die gesamte Vorderseite der Karte. Aufgrund dieser größeren Kunststofffläche ändert sich der erforderliche Werkzeugbedarf erheblich. Diese Verschiebung wirkt sich in der Folge auf den Materialverbrauch, die Werkzeuganforderungen und die endgültige Maschinenkonfiguration aus.
Kann eine Maschine mehrere Retail-Blistertypen verarbeiten?
Manchmal ja. Diese Fähigkeit hängt von der jeweiligen Maschinenkategorie, dem Werkzeugdesign, der Siegelgeometrie, der Packungsgröße und Ihren übergeordneten Produktionsanforderungen ab. Zwar können einige robuste Rotary-Systeme mehrere unterschiedliche Retail-Blisterkonstruktionen erfolgreich unterstützen, doch jedes geplante Format sollte gründlich gegen die nutzbare Siegelfläche und das Werkzeuglayout der Maschine geprüft werden, bevor die endgültige Anlagenwahl getroffen wird.
Was ist der wichtigste praktische Unterschied bei der Wahl zwischen Sealed und Trapped Blister?
Der wesentliche Unterschied liegt in der Verbindungslinie. Bei einer gesiegelten Packung, etwa einem Face-Seal-Blister, wird der Flansch direkt mit der Vorderseite der Karte verbunden. Bei einer Trapped-Packung wird dieser Flansch zwischen zwei Kartonlagen eingeschlossen, wobei ausschließlich eine definierte Verbindungsmethode zwischen den Lagen zum Einsatz kommt. Da sich die Verbindungslinie grundlegend ändert, ändern sich naturgemäß auch Werkzeug, Kartonkonstruktion und Maschinenkompatibilität.
Wann sollte ein Team die Maschinenkompatibilität prüfen?
Der beste Zeitpunkt für die Prüfung der Maschinenkompatibilität liegt deutlich vor der endgültigen Werkzeugfestlegung. Diese frühzeitigen Bewertungen helfen, die tatsächliche Siegelfläche, den genauen Werkzeugbedarf und etwaige spezifische Anforderungen an Wechselteile zu bestätigen. Eine proaktive Bewertung dieser Faktoren senkt das Risiko erheblich, ein Verpackungsformat zu wählen, das sich später als schwer umsetzbar auf der geplanten Anlage erweist.
Nächste Schritte für Ihre Packung und Ihr Volumen
Wenn Sie derzeit Optionen wie Face-Seal-Blister, Trapped-Blisterverpackung und Full-Face-Blister vergleichen, besteht der beste nächste Schritt darin, Ihr tatsächliches Packungsdesign, die erforderliche Siegelgeometrie und Ihren erwarteten Ausstoß gemeinsam zu betrachten. Ein ganzheitlicher Blick ist fast immer schneller und effektiver, als zuerst ein Format zu wählen und Maschinengrenzen erst später zu entdecken. Teilen Sie uns gerne Ihre spezifischen Anforderungen zu Packung und Volumen über unsere Kontaktseite mit, und wir besprechen einen kostenlosen Quick Scan.