Blister à scellage frontal vs blister piégé : les différences clés en matière d'emballage

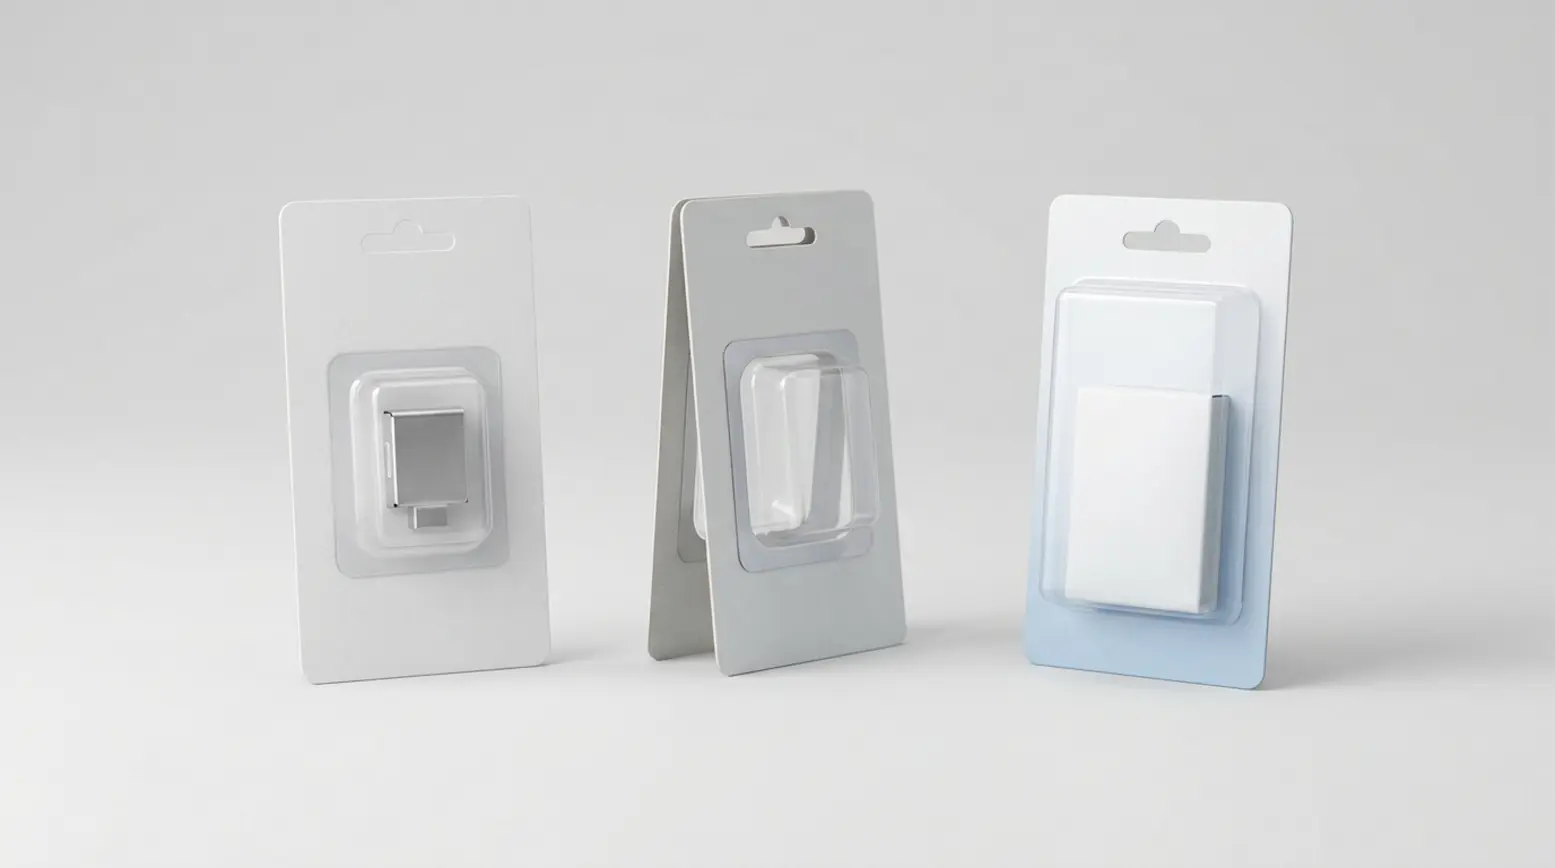
Les blisters à scellage frontal, les blisters piégés et les blisters pleine face se distinguent avant tout par l'endroit où le blister rejoint la carte. Dans un blister à scellage frontal, la collerette se soude directement sur le devant d'une carte unique. Dans un emballage blister piégé, la collerette est prise entre deux épaisseurs de carton. Dans un blister pleine face, le plastique transparent recouvre la quasi-totalité, voire la totalité, du devant de la carte, ce qui augmente souvent à la fois la quantité de matière utilisée et la taille de l'outillage. Lorsqu'il s'agit de choisir entre un blister à scellage frontal et un blister piégé, ces différences comptent, car le style d'emballage influence le choix de la carte, l'outillage de scellage du blister, la compatibilité machine et la configuration de production optimale. Pour un contexte plus large, notre guide sur les bases de l'emballage blister explique les principaux composants d'un blister.
• La principale différence réside dans l'emplacement du scellage ou du point de liaison, car il détermine l'outillage et la compatibilité machine.
• Un blister à scellage frontal nécessite généralement une carte blister thermoscellable ou une autre surface de carte capable de supporter la liaison requise.
• L'emballage blister piégé utilise deux épaisseurs de carton, ce qui implique de définir tôt la méthode d'assemblage carton-carton.
• Un blister pleine face utilise souvent davantage de plastique et nécessite un outillage plus volumineux, même lorsque le principe de scellage sous-jacent reste proche de celui d'un scellage frontal.
• Le choix optimal dépend de la forme du produit, des exigences de présentation, du mode d'ouverture, du volume de production et de la fréquence des changements de format.
Blister à scellage frontal vs blister piégé : ce que les acheteurs doivent comparer en premier
En rayon, ces types de blisters peuvent sembler assez similaires, mais leur comportement en production diffère considérablement. Les questions fondamentales sont simples : où l'emballage se scelle-t-il, quelle construction de carte ou de carton est nécessaire, quelle est la surface de scellage réelle, et cette surface correspond-elle à la machine choisie ? Par conséquent, toute comparaison entre blister à scellage frontal et blister piégé doit commencer par la géométrie de scellage et le rendement attendu, et non par la seule apparence. Cette approche permet aux acheteurs d'éviter l'erreur courante consistant à arrêter le style d'emballage en premier, puis à vérifier trop tard les limites de la machine.
Les équipes achats souhaitent souvent une réponse rapide concernant le coût et la complexité, tandis que les équipes d'ingénierie ont généralement besoin de davantage de détails sur la construction de la carte blister, les méthodes de scellage et les pièces de changement de format. Ces deux points de vue sont précieux, et les meilleures évaluations les réunissent dès le début du processus. Cette approche collaborative permet d'évaluer avec précision les matériaux, l'outillage et les impacts sur la production avant même la validation officielle de l'outillage.
Blister à scellage frontal vs blister piégé : définition des trois constructions
Un blister à scellage frontal est un blister thermoformé doté d'une collerette autour de sa cavité. Cette collerette se soude directement sur le devant de la carte, enfermant complètement la zone du produit. Dans la plupart des cas, la surface de la carte doit supporter la liaison thermoscellée requise, ce qui rend le choix d'une carte blister thermoscellable particulièrement important. La largeur et la forme de la collerette sont également des facteurs déterminants, car l'outil de scellage doit appuyer précisément le long du véritable tracé de liaison.
L'emballage blister piégé fixe la collerette du blister entre deux épaisseurs de carton. Avec cette construction de blister retail, la collerette n'a pas besoin de se souder directement sur le devant d'une carte couchée, contrairement à un blister à scellage frontal. L'emballage nécessite néanmoins une méthode fiable pour assembler les deux épaisseurs de carton. Cela garantit que l'emballage fini reste solidement fermé et fonctionne comme prévu tout au long de la production et de l'utilisation par le consommateur.
Un blister pleine face utilise une pièce thermoformée transparente qui recouvre la quasi-totalité, voire la totalité, du devant de la carte. Si le principe de scellage sous-jacent peut être proche de celui d'un blister à scellage frontal, la face plastique est nettement plus grande. La quantité de matière utilisée augmente en conséquence, et l'encombrement de l'outillage s'accroît généralement. C'est l'une des principales différences à prendre en compte dans un examen comparatif entre blister scellé et blister piégé lorsqu'une option pleine face est également envisagée.
Blister à scellage frontal vs blister piégé : l'emplacement du scellage et ses conséquences sur l'outillage
L'emplacement du scellage est au cœur de cette comparaison. Dans un blister à scellage frontal, le scellage se situe exactement à l'endroit où la collerette du blister rencontre le devant de la carte. Dans un emballage blister piégé, la collerette est prise entre deux épaisseurs de carton, ce qui fait de la liaison carton-carton entourant cette collerette le tracé d'assemblage déterminant. Pour un blister pleine face, la méthode de liaison peut encore suivre une approche de scellage frontal, mais la face plastique plus grande modifie sensiblement la zone que l'outillage doit couvrir.
C'est précisément pourquoi l'outillage de scellage du blister doit correspondre à la géométrie réelle de la collerette ou de la liaison, et non aux seules dimensions extérieures de la carte. Une grande carte ne signifie pas nécessairement une grande surface de scellage, et un même contour de carte ne garantit pas que le même outil puisse être utilisé. Si la largeur de la collerette change, le tracé de scellage change avec elle. De même, si la forme de la collerette change, l'outil doit généralement changer aussi. C'est pourquoi un examen approfondi de l'outillage doit toujours privilégier d'abord le véritable tracé de liaison, puis seulement les dimensions extérieures de la carte.
Un exemple simple permet d'illustrer ce point. Une famille de produits peut conserver un même format de carte pour assurer une cohérence en rayon. Même dans ce cas, l'introduction d'une nouvelle forme de produit peut exiger une cavité plus profonde, un nouveau contour de collerette, une découpe de carton différente et un outillage de scellage entièrement nouveau. Si un format de carte commun peut simplifier certains aspects du processus, il n'élimine pas pour autant la nécessité de modifier l'outillage.
Blister à scellage frontal vs blister piégé : conséquences sur la machine selon la construction
La surface de scellage requise doit s'inscrire parfaitement dans l'espace de scellage utilisable de la machine choisie. Les équipes négligent parfois ce détail essentiel en se concentrant uniquement sur les dimensions extérieures de la carte. La machine doit être capable de traiter la forme réelle du scellage, la taille effective du blister et l'implantation spécifique de l'outillage. C'est pourquoi tout choix entre blister à scellage frontal et blister piégé doit toujours inclure une évaluation précoce de la compatibilité machine.
Les exigences relatives à la carte varient elles aussi selon la construction. Les emballages à scellage frontal nécessitent généralement une surface de carte formulée pour supporter le scellage requis avec la collerette du blister. Les emballages piégés fonctionnent différemment puisque la collerette est prise entre des épaisseurs de carton, mais ces cartons exigent néanmoins une méthode d'assemblage clairement définie. Il est important de noter que la construction piégée et le cold seal ne sont pas la même chose : ces deux sujets doivent rester distincts. Pour en savoir plus, notre article sur les méthodes de thermoscellage et de cold seal explique cette différence en termes simples.
Un seul changement de produit peut affecter plusieurs composants à la fois. La cavité du blister peut exiger une nouvelle forme, tandis que la collerette peut nécessiter un contour modifié. La découpe du carton peut évoluer, et l'outil de scellage devra probablement s'adapter lui aussi. Cette cascade de modifications est déterminante au quotidien, car chaque ajustement peut avoir des répercussions sur les temps de réglage, le stock de pièces détachées et la répétabilité globale du processus.
Le volume de production constitue une autre considération essentielle. Les travaux de développement, les petites séries et les changements de format fréquents s'accordent généralement mieux avec des unités table top manuelles ou des systèmes shuttle à poste unique. À l'inverse, les séries répétées de volume moyen à élevé justifient plus facilement un équipement rotary ou fortement automatisé, en particulier lorsque le rendement et la constance deviennent des priorités majeures. Notre gamme variée de machines d'emballage blister retail prend en charge différents volumes de production et de nombreuses constructions de blister retail. Si certaines thermoscelleuses blister rotary Starview peuvent accueillir plusieurs formats, chaque emballage envisagé doit néanmoins être rigoureusement vérifié par rapport à la catégorie de machine, à la surface de scellage utilisable et à l'implantation de l'outillage.
Tableau comparatif : blister à scellage frontal, blister piégé et blister pleine face
| Construction | Emplacement du scellage | Exigence de carte | Conséquence sur l'outillage | Usage type |
|---|---|---|---|---|
| Blister à scellage frontal | La collerette du blister se soude directement sur le devant d'une carte unique | Nécessite généralement une surface de carte compatible avec le thermoscellage | L'outil doit correspondre à la largeur de la collerette et au tracé de scellage réel | Emballages retail où la visibilité du produit est primordiale |
| Emballage blister piégé | La collerette du blister est solidement prise entre deux épaisseurs de carton | Nécessite deux épaisseurs de carton et une méthode d'assemblage carton-carton définie | L'outillage suit la forme de la liaison carton-carton et l'implantation de l'emballage | Emballages retail où la construction en carton fait partie intégrante du design |
| Blister pleine face | Utilise souvent une liaison de type scellage frontal, avec un plastique transparent recouvrant la quasi-totalité, voire la totalité, du devant de la carte | Présente souvent des exigences de carte proches de celles d'un scellage frontal, selon le design | La face plastique plus grande augmente l'encombrement de l'outillage et la surface totale de matière | Emballages retail exigeant une large face transparente et une forte mise en valeur du produit |
Matériaux et recyclabilité
Chaque construction modifie naturellement l'utilisation des matériaux. Un scellage frontal utilise généralement une carte couchée et un blister thermoformé, tandis que l'emballage piégé ajoute une seconde épaisseur de carton. Un emballage pleine face nécessite une surface de plastique thermoformé nettement plus grande, ce qui rend le composant plastique sensiblement plus lourd que dans un blister à scellage frontal standard. Ce changement structurel a des répercussions à la fois sur la planification des matériaux et sur le poids global de l'emballage, même si les résultats précis dépendent du design final.
La recyclabilité exige un examen attentif dans chaque cas. Elle dépend fortement des matériaux, revêtements et adhésifs exacts utilisés, de la facilité avec laquelle les composants se séparent, et des capacités des filières de recyclage locales. Aucun de ces formats ne doit donc être présenté comme automatiquement recyclable. La véritable réponse n'apparaît qu'en évaluant le cahier des charges final de l'emballage au regard de la filière de déchets locale applicable.
Blister à scellage frontal vs blister piégé : gérer les changements de format au sein d'une famille de produits
Utiliser un format de carte commun peut grandement faciliter la gestion d'une famille de produits. Cela favorise la cohérence visuelle en rayon et réduit le nombre de tailles de carte distinctes dans votre système, simplifiant à la fois les achats et la gestion des matériaux. Il reste néanmoins essentiel d'évaluer en détail chaque forme de produit individuelle.
Un produit nouvellement introduit peut conserver le même format de carte tout en exigeant une nouvelle cavité de blister, une collerette différente, une découpe de carton revue et un tout nouvel outil de scellage. Ce scénario est extrêmement fréquent dans les projets comparant blister à scellage frontal et blister piégé, notamment parce que le format visible de la carte peut rester stable alors même que la géométrie de liaison réelle évolue. C'est pourquoi effectuer des vérifications des exigences dès le début permet en définitive de gagner du temps et d'éviter aux équipes des reconceptions coûteuses par la suite.
Grâce à notre compréhension approfondie à la fois de la construction des emballages et des machines de scellage, nous savons associer avec expertise l'équipement adapté à votre format spécifique. Cette façon de travailler garantit que les questions complexes relatives à la forme du scellage, aux matériaux, au rendement attendu et aux pièces de changement de format sont résolues dès le départ en définissant les exigences ensemble.
Comment choisir la bonne construction et la bonne configuration machine
Commencez par examiner le produit et ses besoins spécifiques en matière de présentation. Vérifiez soigneusement sa taille, sa forme, son poids, et la part exacte de l'article qui doit rester visible pour le consommateur. Si la présentation en rayon est indéniablement importante, elle doit être examinée conjointement avec la forme de la cavité et l'espace de scellage disponible ; l'apparence seule ne détermine pas le meilleur emballage possible.
Évaluez ensuite le mode d'ouverture souhaité et votre stratégie matériaux plus globale. Déterminez précisément comment l'emballage doit s'ouvrir et l'orientation matériaux que votre équipe entend suivre. Ces choix stratégiques influençant directement le choix du carton, la forme du blister et la méthode d'assemblage finale, ils doivent être clairement définis avant toute validation de l'outillage.
Faites ensuite correspondre le volume de production attendu à la fréquence de changement de format anticipée. Les petites séries, les tests de marché et les changements de produits fréquents s'accordent généralement mieux avec des catégories de machines plus simples. À l'inverse, des séries répétées et stables à volume moyen ou élevé justifient souvent un investissement dans des systèmes rotary ou fortement automatisés, à mesure que le rendement à long terme et la répétabilité deviennent des enjeux de plus en plus déterminants.
La dernière étape consiste à faire passer votre attention de la construction de l'emballage à la catégorie de machine appropriée. Un système manuel ou shuttle peut parfaitement convenir au développement produit ou à de faibles volumes de production, tandis qu'une solution rotary ou inline convient mieux à une demande stable avec peu de changements de format. En définitive, la meilleure décision découle de l'analyse de la forme réelle de l'emballage, de la surface de scellage exacte et des schémas de production anticipés.
Questions fréquentes des acheteurs
L'emballage blister piégé évite-t-il toujours le thermoscellage ?
Non. Bien que la collerette du blister soit solidement prise entre les épaisseurs de carton et évite ainsi de se souder directement sur une carte blister couchée comme le ferait un blister à scellage frontal, l'emballage nécessite toujours une méthode définie pour assembler ces épaisseurs de carton entre elles. La méthode retenue doit parfaitement s'accorder avec le design global, les choix de matériaux et les processus de production.
Un blister pleine face est-il identique à un blister à scellage frontal ?
Non, ce sont deux constructions distinctes. Un blister pleine face peut utiliser un principe de liaison similaire, mais le composant plastique transparent recouvre la quasi-totalité, voire la totalité, du devant de la carte. Cette surface plastique plus étendue modifie sensiblement l'encombrement d'outillage requis. Ce changement affecte ensuite l'utilisation des matériaux, les exigences d'outillage et la configuration machine finale.
Une même machine peut-elle traiter plusieurs types de blisters retail ?
Parfois, oui. Cette capacité dépend de la catégorie de machine spécifique, de la conception de l'outillage, de la géométrie du scellage, de la taille de l'emballage et de vos besoins de production globaux. Si certains systèmes rotary robustes peuvent prendre en charge avec succès plusieurs constructions de blister retail différentes, chaque format envisagé doit être soigneusement vérifié par rapport à la surface de scellage utilisable de la machine et à l'implantation de l'outillage avant de finaliser le choix de l'équipement.
Quelle est la principale différence pratique entre un blister scellé et un blister piégé ?
La principale différence réside dans le tracé de liaison. Un emballage scellé, comme un blister à scellage frontal, lie directement la collerette à la face avant de la carte. Un emballage piégé enferme cette collerette entre deux épaisseurs de carton et repose entièrement sur une méthode d'assemblage carton-carton définie. Ce tracé de liaison changeant fondamentalement, l'outillage, la construction du carton et la compatibilité machine évoluent naturellement avec lui.
Quand une équipe doit-elle vérifier la compatibilité machine ?
Le meilleur moment pour vérifier la compatibilité machine se situe bien avant la finalisation de l'outillage. Ces évaluations précoces permettent de confirmer la surface de scellage réelle, l'encombrement exact de l'outillage et les éventuelles exigences en pièces de changement de format. Évaluer ces facteurs de manière proactive réduit considérablement le risque de choisir un format d'emballage qui s'avère ensuite difficile à exploiter sur l'équipement prévu.
Prochaines étapes pour votre emballage et votre volume
Si vous comparez actuellement les options blister à scellage frontal, emballage blister piégé et blister pleine face, la meilleure étape suivante consiste à examiner ensemble le design réel de votre emballage, la géométrie de scellage requise et le rendement attendu. Adopter une vision globale est presque toujours plus rapide et plus efficace que de choisir un format en premier et de découvrir les limites de la machine plus tard. N'hésitez pas à nous faire part de vos besoins spécifiques en matière d'emballage et de volume via notre page de contact: nous pourrons alors évoquer un Quick Scan gratuit.