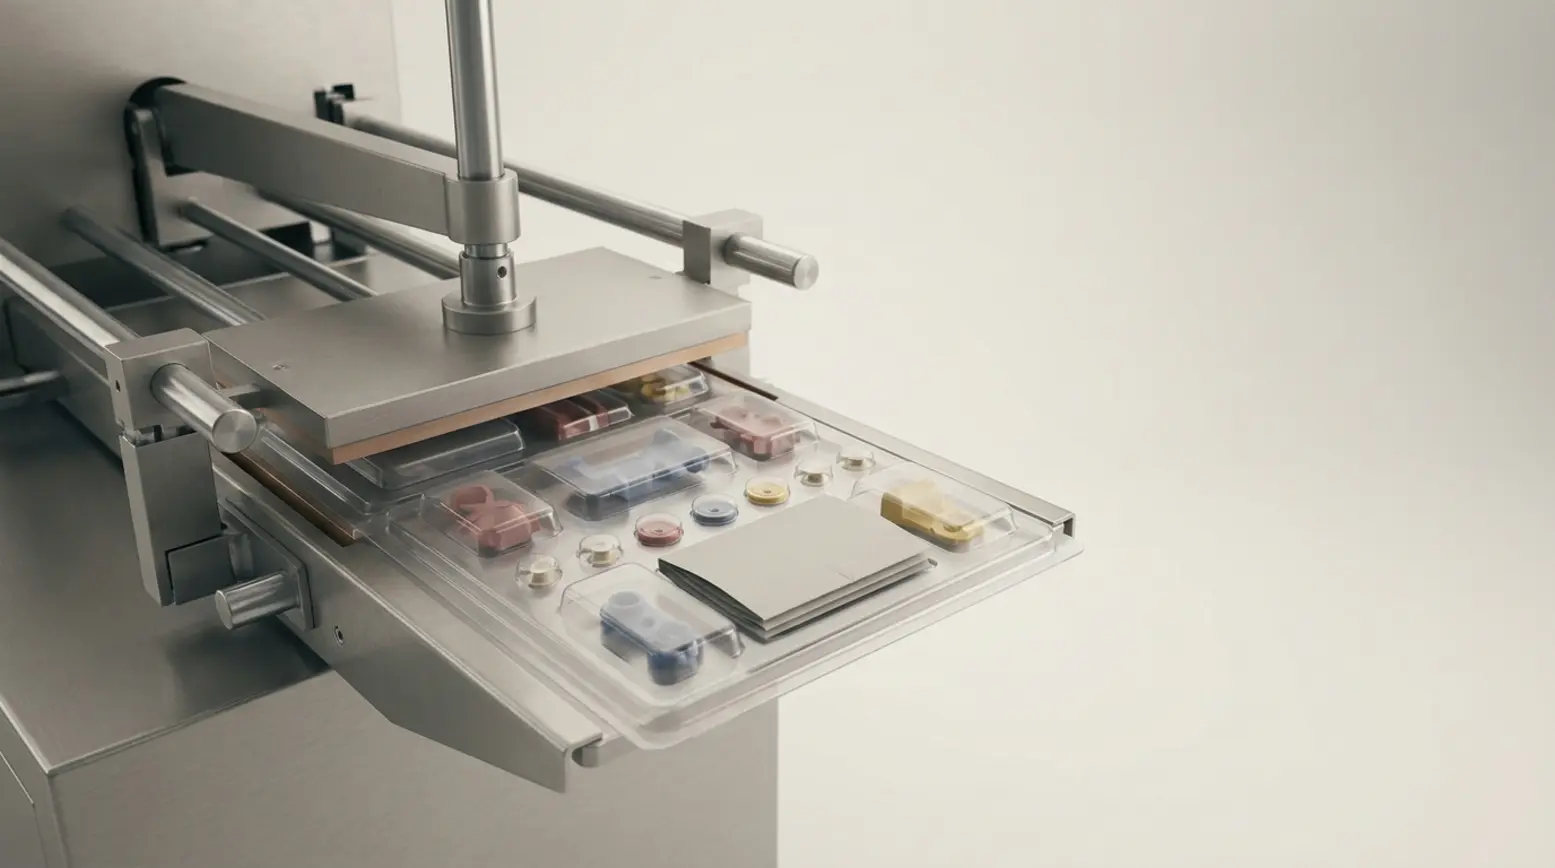
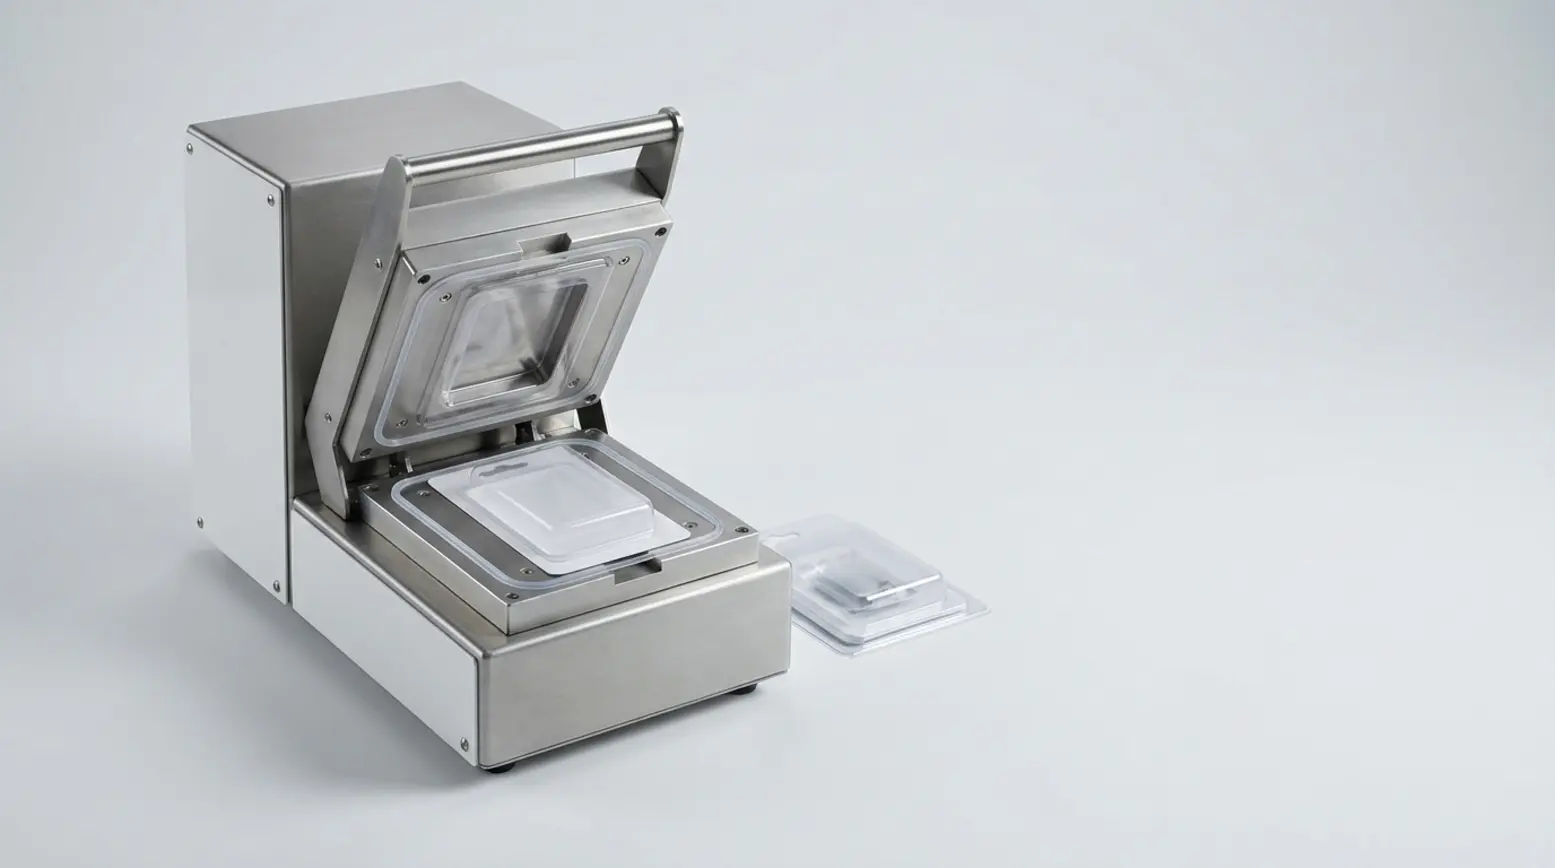
Klappkarten-Pharmaverpackung: Maschinenanforderungen für Falten und Siegeln

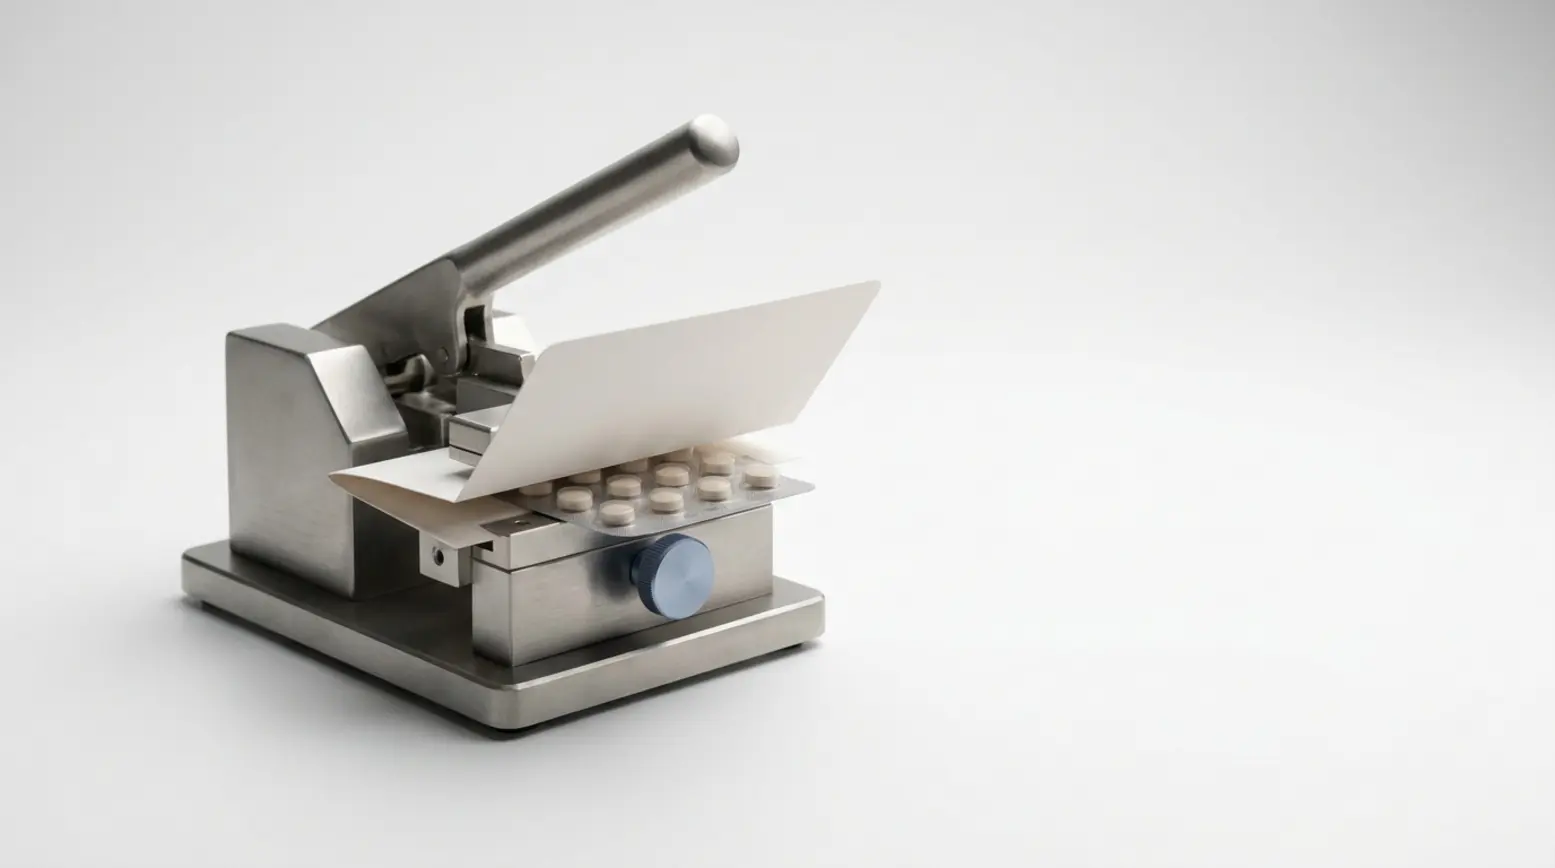
Die Klappkarten-Pharmaverpackung stellt höhere Anforderungen an eine Maschine, weil die Karte falten, sich selbst ausrichten, den Blister sicher an Ort und Stelle halten und in einem einzigen, kontrollierten Prozess gleichmäßig siegeln muss. Das größte Risiko liegt im Falz. Verschiebt sich die Falzlinie auch nur geringfügig, können sich die Blisterposition und die Siegelfläche mitverschieben, was zu einem weniger stabilen Siegel führt. Vor Produktionsbeginn sollten Teams die offene Karte, die Falzlinie, die Blisterposition, die Siegelgrenze und die Gesamtdicke messen. Außerdem sollten sie das Kartonverhalten und die Werkzeugunterstützung anhand physischer Muster testen, denn die fertige Verpackung wirkt oft einfach, während der zugrunde liegende Maschinenprozess überraschend anspruchsvoll ist.
• Der Falz ist die größte mechanische Herausforderung, da er sich direkt auf die Kartenausrichtung, die Blisterpositionierung und den Siegelkontakt auswirkt.
• Für den Platzbedarf des Werkzeugs, die Auflagepunkte und die Maschineneinrichtung ist die offene Karte wichtiger als die geschlossene Verpackung.
• Käufer sollten Zeichnungen und physische Muster bereitstellen, bevor das Werkzeug fertiggestellt wird, damit die Maschinenprüfung auf echten Verpackungsdaten basiert.
• Eine manuelle Shuttle-Siegelmaschine ist für niedrige bis mittlere Volumen oft von Vorteil, da die direkte Kontrolle durch den Bediener die Einrichtung und die Erstmusterprüfungen vereinfacht.
• Ein höherer Automatisierungsgrad wird zu einer realistischen Option, sobald die Karte mit hoher Wiederholgenauigkeit zugeführt, gefaltet und gesiegelt werden kann.
Was die Klappkarten-Pharmaverpackung in der Praxis bedeutet
Format in einfachen Worten definieren
Eine Blister-Klappkarte besteht aus einer einzelnen Karte, die sich um einen Blister legt oder auf einen anderen Abschnitt desselben Kartonstücks siegelt. Diese Verpackungsart beginnt als flache, offene Karte. Während der Siegelphase muss die Maschine die Karte in die richtige Position falten und dabei den Blister exakt an seinem vorgesehenen Platz halten. Dieses Format erfordert daher eine deutlich engere Kontrolle als eine einfache flache Kartenverpackung.
Warum die Verpackung einfach wirkt, der Prozess es aber nicht ist
Eine fertige pharmazeutische Klappverpackung mag einfach in der Herstellung wirken, doch die Maschine übernimmt eine komplexe Aufgabe. Sie muss den Blister, die Karte, die Rille und die Siegelfläche gleichzeitig handhaben. Zudem muss sich die Karte nach dem Falten exakt selbst ausrichten. Falls Sie vor den Details einen breiteren Überblick benötigen, erklärt unser Leitfaden zu Blister-Verpackungsmaschinen die wichtigsten Gerätekategorien und hilft Ihnen, diese mit Ihren spezifischen Formatanforderungen zu vergleichen.
Wo Pharma- und Medizinanwendungen dieses Format nutzen
Dieses Format findet sich häufig in pharmazeutischen Verpackungen, bei medizinischem Blister-Lidding und in verschiedenen Kartenverpackungsanwendungen für Medizinprodukte. Teams entscheiden sich meist dafür, weil es viel Platz für bedruckte Informationen bietet, eine klare Produktpräsentation ermöglicht oder eine bestimmte Öffnungsmethode erlaubt. Auch wenn die genaue Verpackungsgestaltung variiert, bleibt der Falz der Blisterkarte in jeder Variante der zentrale technische Punkt.
Warum die Klappkarten-Pharmaverpackung die Siegelaufgabe verändert
Flache Kartensiegelung im Vergleich zu einer gefalteten Konstruktion
Bei einem klassischen Flachkarten-Auftrag richtet die Maschine im Wesentlichen zwei separate Teile aus und siegelt sie zusammen. Bei der Klappkarten-Pharmaverpackung dagegen muss sich eine einzelne Karte klappen und exakt in der richtigen Position schließen. Die Maschine muss die Bewegung daher vor, während und nach dem Falzen kontrollieren. Schon eine geringfügige Verschiebung kann verändern, wo das obere Panel landet, und so letztlich die gesamte Siegelqualität beeinträchtigen.
Warum die offene Karte wichtiger ist als die geschlossene Verpackung
Viele Käufer konzentrieren sich zunächst auf die Größe der fertigen Verpackung, weil sie das fertige Produkt darstellt, das sie in Händen halten. Für die Werkzeugauslegung und die Maschineneinrichtung sind jedoch die Abmessungen der offenen Karte weitaus entscheidender. Das offene Layout bestimmt den physischen Raum, den die Maschine bereitstellen muss, wo die Auflagepunkte positioniert werden und wie sich die Karte entlang ihres Faltwegs bewegt. Eine faltbare Blisterkarte benötigt daher oft einen deutlich größeren Arbeitsbereich, als die geschlossene Verpackung vermuten lässt.
Wie sich die Falzposition auf die Blisterausrichtung und die Siegelfläche auswirkt
Die Blisterausrichtung stellt sicher, dass der Blister relativ zur gefalteten Karte in seiner vorgesehenen Position bleibt. Genau hier beginnen Probleme häufig. Ein Blister mag auf der flachen Karte perfekt zentriert aussehen, doch wenn die Falzlinie leicht abweicht, kann ein Panel zu hoch oder zu tief schließen. In der Folge wird die Siegelgrenze auf einer Seite gefährlich schmal und auf der anderen übermäßig breit, wodurch ein vollständiger, gleichmäßiger Kontakt kaum noch zu erreichen ist.
Was vor der Werkzeugauslegung für die Klappkarten-Pharmaverpackung gemessen werden sollte
Größe der offenen Karte
Messen Sie stets die Länge und Breite der vollständig offenen Karte, denn das Werkzeug muss die Karte vor dem Falten vollständig abstützen. Die Größe der geschlossenen Verpackung allein liefert schlicht nicht genug Informationen. Bei unseren Formatprüfungen gehören die offenen Abmessungen zu den ersten Angaben, die wir anfragen, da sie helfen, den nötigen Maschinenraum, das Werkzeuglayout und die Beladepositionen festzulegen.
Blisterposition
Messen Sie die Position des Blisters ausgehend von den stabilen Außenkanten der offenen Karte. Verlassen Sie sich nicht auf den Mittelpunkt der geschlossenen Verpackung. Das Werkzeug muss den Blister während des gesamten Siegelzyklus exakt an seiner geplanten Position halten, das heißt, alle Referenzpunkte müssen eindeutig und hochgradig wiederholbar sein.
Position von Falzlinie und Rille
Messen Sie die Falzlinie ausgehend von festen Kartenkanten und beurteilen Sie die Rille an physischen Mustern. Eine Zeichnung zeigt zwar die vorgesehene Falzlinie, doch die tatsächliche Karte kann sich beim Falten völlig anders verhalten. Ist die Rille schwach, ungleichmäßig oder zu steif, kann der Falz während der Produktion verrutschen und die Position der fertigen Verpackung erheblich destabilisieren.
Siegelgrenze
Definieren Sie die Siegelfläche eindeutig, bevor die Werkzeugkonstruktion beginnt. Da die Heißsiegelung von der richtigen Kombination aus Temperatur, Druck und Verweilzeit abhängt, muss die Maschine diese exakten Bedingungen auf den korrekten Zielbereich anwenden. Bei einer Kaltsiegel-Klappkarte bleibt der Druck der wichtigste Mechanismus, doch die Materialien müssen kompatibel sein und trotzdem gründlich getestet werden. Liegt die Siegelfläche zu nah an der Blisterkante oder der Falzlinie, schrumpft Ihr zuverlässiges Prozessfenster erheblich.
Gesamte Schichtdicke
Die Gesamtdicke ist entscheidend, weil eine gefaltete Karte über die Verpackung hinweg einen variablen Schichtaufbau erzeugt. Manche Bereiche fallen dadurch zwangsläufig dicker aus als andere. Diese Schwankung wirkt sich direkt auf die Abstützung, die Druckverteilung und das Erscheinungsbild des fertigen Siegels aus. Das Werkzeug muss daher auf den tatsächlichen physischen Schichtaufbau ausgelegt werden und nicht auf eine grobe Schätzung.
Warum physische Muster und Zeichnungen vor der Fertigstellung des Werkzeugs nötig sind
Technische Zeichnungen sind zwar unverzichtbar, zeigen aber nicht alles. Physische Muster zeigen genau, wie sich der Karton faltet, wo Rückfederung auftritt, wie sich der Blister einsetzt und wo die tatsächliche Siegelgrenze nach dem Falten liegt. Wenn wir Kunden bei der Spezifikation und Integration des Siegelprozesses unterstützen, ermöglichen uns diese physischen Muster, die Werkzeuganforderungen präzise zu prüfen und vermeidbare Einrichtungsrisiken lange vor Produktionsbeginn auszuschließen.
Wie Karton und Werkzeug die Stabilität der Klappkarten-Pharmaverpackung beeinflussen
Warum Kartonqualität, Kartondicke und Rillenqualität getestet werden müssen
Das Kartonverhalten kann die Dynamik des gesamten Auftrags verändern. Ein steifer Karton kann sich der Rille komplett widersetzen, während eine schlecht ausgebildete Rille ungleichmäßiges Falten verursachen kann. Ein dickerer Karton kann zudem verändern, wie sich der Siegeldruck über den Zielbereich verteilt. Aus diesem Grund sollte die Klappkarten-Pharmaverpackung stets als vollständige Kombination aus Verpackung und Maschine getestet werden, nicht nur als abstrakte Materialwahl auf dem Papier.
Was Rückfederung und Verzug mit der Siegelung machen
Rückfederung tritt auf, wenn sich die Karte nach dem Falten wieder zu öffnen versucht. Verzug entsteht, wenn sich die Karte von ihrer vorgesehenen geometrischen Form entfernt. Beide Probleme verringern den Siegelkontakt drastisch. Hebt sich ein gefaltetes Panel auch nur geringfügig ab, sinkt beispielsweise der Kontaktdruck in diesem Bereich, was zu einem fleckigen oder schwachen Siegel führt. Dieses Phänomen ist ein Hauptgrund, warum Klappkarten-Blistermaschinen frühzeitig im Projektverlauf sorgfältige Mustertests erfordern.
Wie das Werkzeug für gefaltete Karten die Karte und den Blister während der Siegelung stützt
Das Werkzeug für gefaltete Karten muss weit mehr leisten, als nur eine Grundform zu halten. Es muss die verschiedenen Kartenschichten stützen, den Blister sicher fixieren und die Bewegung rund um die Rille minimieren, während die eigentliche Siegelung stattfindet. Ein hochwertiges Werkzeug hält die korrekte Positionierung und verbessert die Wiederholgenauigkeit von Verpackung zu Verpackung erheblich. Diese grundlegende Unterstützung wird besonders entscheidend, wenn eine Verpackung enge Siegelgrenzen oder empfindliche Anforderungen an die Druckausrichtung aufweist.
Maschinenoptionen für die Klappkarten-Pharmaverpackung nach Volumen
Warum eine manuelle Shuttle-Maschine direkte Kontrolle bietet
Bei vielen gefalteten Formaten ist die direkte manuelle Beladung äußerst nützlich, da der Bediener die Karte sorgfältig platzieren und ihre Ausrichtung prüfen kann, bevor die Siegelung startet. Dieser praxisnahe Ansatz ist unverzichtbar, wenn die Falzlinie, die Blisterposition oder das Drucklayout genaue visuelle Kontrolle erfordern. Unser Programm an pharmazeutischen Verpackungsmaschinen deckt Geräteklassen für unterschiedliche Produktionsvolumen ab, und eine manuelle Shuttle-Siegelmaschine dient häufig als praktischer Einstieg für kleine Losgrößen oder besonders empfindliche Formate.
Wann ein Einzelstationsaufbau die Erstmusterprüfung erleichtert
Ein handbedienter Einzelstationsaufbau vereinfacht Erstmusterprüfungen, da der Bediener das Format während der ersten Einrichtung aus nächster Nähe beobachten kann. Diese Sichtbarkeit ist enorm hilfreich, um die Ausrichtung, die Siegelpositionierung und das allgemeine Kartonverhalten einer Blister-Klappkarte zu prüfen. Ein hervorragendes Beispiel ist eine manuelle Shuttle-Heißsiegelmaschine, wobei die endgültige Gerätewahl stets von Ihren spezifischen Materialien, Abmessungen und der erforderlichen Siegelmethode abhängt.
Wann Rotary-Anlagen oder Vollautomaten realistisch werden
Rotary-Anlagen oder vollautomatische Systeme werden zu einer realistischen Option, sobald die Karte mit hoher Wiederholgenauigkeit zugeführt, gefaltet und getaktet werden kann. Hochgeschwindigkeitsanlagen sind grundsätzlich auf unerschütterliche Konsistenz angewiesen. Variiert das Kartonverhalten zu stark, verschiebt sich der Falz unvorhersehbar oder bleibt die Rückfederung zu hoch, kann der Umstieg auf höhere Automatisierung zunächst eine zusätzliche Formatüberarbeitung oder eine spezialisierte Werkzeugentwicklung erfordern. Genau deshalb sollte die Maschinenwahl stets auf realen Formattests basieren und nicht allein auf dem erwarteten Produktionsvolumen.
Wie Heißsiegelung und Kaltsiegelung zu unterschiedlichen Verpackungskonstruktionen passen
Heißsiegelung ist Standard, wenn die Verpackungsmaterialien eine Kombination aus Wärme, Druck und Verweilzeit benötigen, um eine sichere Verbindung zu bilden. Kaltsiegelung kann dagegen eine sinnvolle Option sein, wenn die Verpackung eine kompatible, druckbasierte Konstruktion nutzt und Wärme strikt vermieden werden muss. Kaltsiegelung hilft zwar bei bestimmten Anwendungen, beseitigt aber nicht alle Prozessrisiken. Der beste Ansatz hängt letztlich vom jeweiligen Blistermaterial, der Kartenkonstruktion, den aufgebrachten Beschichtungen und den gewünschten Öffnungsanforderungen ab.
Erstmusterprüfungen für die Klappkarten-Pharmaverpackung
Kartenausrichtung nach dem Falten prüfen
Prüfen Sie die Verpackung sorgfältig, nachdem die Karte in ihre endgültige Form gefaltet wurde. Die Panels sollten exakt wie geplant ausgerichtet sein, denn eine schlechte Ausrichtung beeinträchtigt sowohl das Erscheinungsbild der Verpackung als auch ihre endgültige Siegelposition. Diese einfache Kontrolle zeigt schnell, ob Rille und Werkzeug korrekt zusammenwirken.
Falzposition und Blisterposition prüfen
Bestätigen Sie, dass der tatsächliche Falz exakt dort liegt, wo es die technische Zeichnung vorgibt. Prüfen Sie anschließend die Ausrichtung des Blisters gegenüber der vollständig gefalteten Karte, nicht nur gegenüber dem flachen Layout. Da schon ein kleiner Falzfehler den Blister aus seiner vorgesehenen Siegelgrenze drängen kann, ist dieser Prüfschritt bei der frühen Maschineneinrichtung entscheidend.
Vollständige und gleichmäßige Siegelung im definierten Bereich prüfen
Achten Sie auf einen vollständigen, ununterbrochenen Siegelkontakt über den gesamten geplanten Bereich. Fleckiger Glanz, lokale Lücken oder ein ungleichmäßiger Kontakt deuten meist auf zugrunde liegende Abstützungsprobleme, Druckschwankungen oder unerwünschte Kartonbewegung hin. Diese Warnzeichen sind leicht zu erkennen und erklären oft die eigentliche Ursache späterer Reklamationen zur Siegelung.
Kartonschäden, Verformung und Bewegung am Falz prüfen
Untersuchen Sie die Karte genau auf Risse, unbeabsichtigte Verbiegungen oder sichtbare Spannungsspuren rund um die Rille. Selbst wenn sich ein widerspenstiger Karton noch siegeln lässt, sorgt sein Widerstand gegen den Falz meist dafür, dass die Wiederholgenauigkeit während eines langen Produktionslaufs deutlich sinkt. Es ist weitaus besser, dieses Problem bereits in der Erstmusterphase zu erkennen als erst, nachdem ein vollständiger Volumenlauf bereits begonnen hat.
Peel- oder Öffnungsverhalten prüfen, wenn die Verpackungsspezifikation es verlangt
Bestimmte Formate erfordern ein genau definiertes Öffnungsgefühl oder Peel-Ergebnis. Ist diese Funktion Teil der Verpackungsspezifikation, testen Sie sie gründlich an einer echten, gefalteten Verpackung. Die Art, wie sich die Karte faltet und um den Blister legt, kann drastisch verändern, wie sich die fertige Verpackung öffnet, weshalb Prüfungen an flachen Mustern allein niemals ausreichen.
Ausrichtung von Druck und Codes nach dem Falten prüfen
Bestätigen Sie stets die Ausrichtung von Drucken und Tracking-Codes, nachdem die Karte vollständig gefaltet ist. Ein Panel, das im flachen Zustand vollkommen korrekt aussieht, kann in seiner endgültigen 3D-Form leicht spiegelverkehrt, auf dem Kopf stehend oder falsch platziert sein. Diese abschließende Sichtprüfung hilft, teuren Materialausschuss, mühsame Nacharbeit und Verzögerungen in der Spätphase der Produktion zu vermeiden.
FAQ zu Klappkarten und Maschineneinrichtung
Was ist eine Blister-Klappkarte in der Pharmaverpackung? Es handelt sich um eine einzelne Karte, die sich klappt, um einen Blister zu umschließen, oder die auf einen anderen Abschnitt desselben Kartonstücks siegelt. Auch wenn die fertige Verpackung einfach wirkt, muss die Verpackungsmaschine gleichzeitig den Faltvorgang, die Kartenpositionierung, die Blisterposition und die Siegelfläche kontrollieren.
Warum kann ein kleiner Falzfehler zu Siegelproblemen führen? Ein kleiner Falzfehler verändert genau die Stelle, an der die Panels der Karte nach dem Schließen aufeinandertreffen. Diese Fehlausrichtung kann die Siegelfläche gegenüber dem Blister verschieben, wodurch der Kontaktdruck ungleichmäßig wird und das Siegel unter Umständen Teile seiner geplanten Grenze vollständig verfehlt.
Wann ist eine manuelle Shuttle-Siegelmaschine die richtige Wahl? Sie ist in der Regel eine ausgezeichnete Wahl für niedrige bis mittlere Produktionsvolumen, die frühe Formatentwicklung und komplexe Verpackungen, die eine sorgfältige Beladung oder eine bestimmte Ausrichtung erfordern. Die direkte Kontrolle durch den Bediener unterstützt die Maschineneinrichtung, die Prozessbeobachtung und die Erstmusterprüfungen erheblich.
Kann eine Klappkarten-Blistermaschine sowohl Heißsiegelung als auch Kaltsiegelung ausführen? Manche Maschinen lassen sich tatsächlich für unterschiedliche Siegelmethoden konfigurieren, doch letztlich bestimmen das Verpackungsdesign und das gewählte Materialsystem, was möglich ist. Heißsiegelung nutzt Wärme, Druck und Verweilzeit. Kaltsiegelung erfordert eine druckkompatible Konstruktion und verlangt trotzdem gründliche Tests an echten physischen Mustern.
Was sollte ein Käufer vor der Werkzeugfertigung einreichen? Käufer sollten die Zeichnung der offenen Karte, präzise Blisterabmessungen, die vorgesehenen Falzlinienpositionen, exakte Siegelgrenzen, die gesamte Schichtdicke und physische Materialmuster bereitstellen. Diese Angaben geben den Maschinen- und Werkzeugingenieuren eine deutlich stärkere Grundlage für eine umfassende Prüfung.
Was ist ein häufiges frühes Warnzeichen bei der Einrichtung? Eine ungleichmäßige Panelausrichtung nach dem Falten ist ein sehr häufiges frühes Warnzeichen. Es deutet meist darauf hin, dass das Faltverhalten der Karte, die zugrunde liegende Werkzeugunterstützung oder die anfängliche Kartenausrichtung vor Beginn der Großserienproduktion weiter angepasst werden muss.
Nächster Schritt für Formatprüfung oder Angebot
Wenn Sie derzeit verschiedene Maschinenklassen vergleichen, können wir Ihr Format frühzeitig prüfen und Ihnen helfen, genau zu verstehen, was ein gefaltetes Design von Maschine, Werkzeug und Siegelzyklus verlangt. Steht Ihre ideale Maschinenklasse bereits fest, besprechen wir gerne die nächsten Spezifikationsschritte und erstellen ein detailliertes Angebot auf Basis Ihrer tatsächlichen Verpackungsparameter. Sie können uns für einen kostenlosen Quick Scan oder ein Angebotsgespräch kontaktieren und Ihre Kartenzeichnungen, Blisterabmessungen und physischen Muster einreichen, damit unsere technische Prüfung mit soliden, verwertbaren Informationen beginnt.