Čelni blister proti ujetemu blistru: glavne razlike v embalaži

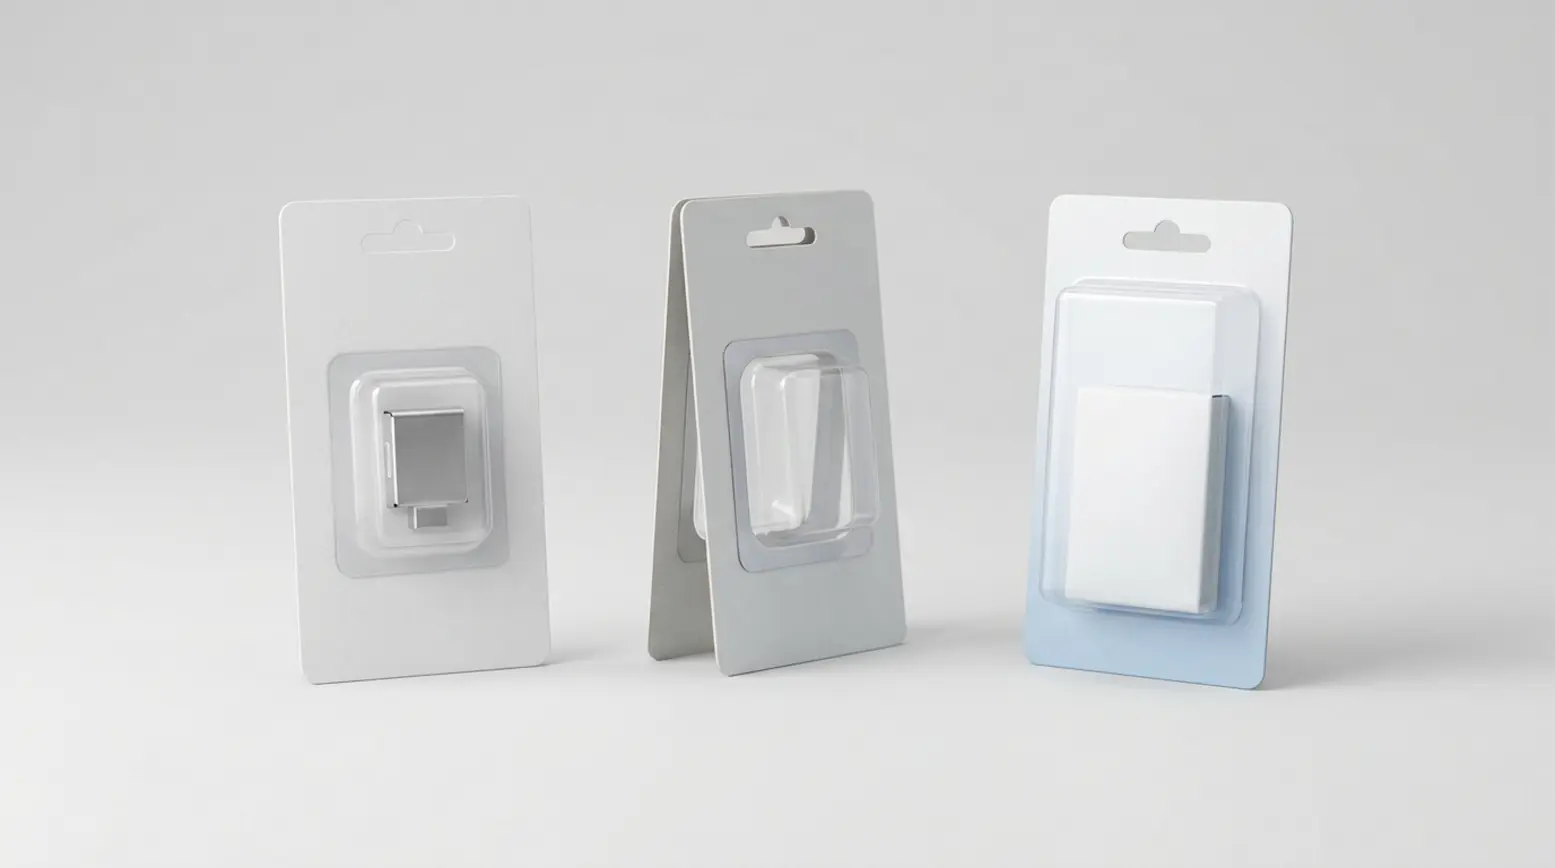
Čelni, ujeti in polno-prednji blister se med seboj razlikujejo predvsem po tem, kje se blister stika s kartico. Pri čelnem blistru se prirobnica vari neposredno na prednjo stran ene kartice. Pri ujetem blistru je prirobnica stisnjena med dvema plastema kartona. Pri polno-prednjem blistru prozorna plastika prekriva večji del ali celotno prednjo stran kartice, kar pogosto poveča tako porabo materiala kot velikost orodja. Pri odločanju med čelnim in ujetim blistrom so te razlike pomembne, saj izvedba embalaže vpliva na izbiro kartice, orodje za varjenje blistra, združljivost s strojem in optimalno nastavitev proizvodnje. Za širši vpogled naš vodnik o osnovah blister embalaže razlaga glavne sestavne dele blister embalaže.
• Glavna razlika je v mestu spoja ali varjenja, saj to določa orodje in združljivost s strojem.
• Čelni blister navadno zahteva kartico blistra za toplotno varjenje ali drugo površino kartice, ki omogoča potreben spoj.
• Ujeti blister uporablja dve plasti kartona, zato je treba način spajanja med kartonoma opredeliti že zgodaj v postopku.
• Polno-prednji blister pogosto porabi več plastike in zahteva večje orodje, tudi kadar je osnovni koncept varjenja podoben čelnemu blistru.
• Optimalna izbira je odvisna od oblike izdelka, zahtev glede predstavitve, načina odpiranja, obsega proizvodnje in pogostosti menjav.
Čelni blister proti ujetemu blistru: kaj morajo kupci primerjati najprej
Na maloprodajni polici so lahko te vrste blister embalaže videti precej podobne, v proizvodnji pa se obnašajo zelo različno. Temeljna vprašanja so preprosta: kje se embalaža vari, kakšna konstrukcija kartice ali kartona je potrebna, kako velika je dejanska varilna površina in ali se ta površina ujema z izbranim strojem? Zato naj primerjava med čelnim in ujetim blistrom izhaja iz geometrije varjenja in pričakovane zmogljivosti, ne le iz videza. Tak pristop kupcem pomaga, da se izognejo pogosti napaki, ko najprej določijo obliko embalaže in šele pozneje preverijo omejitve stroja.
Nabavne ekipe pogosto želijo hiter odgovor glede stroškov in zahtevnosti, medtem ko inženirske ekipe običajno potrebujejo več podrobnosti o konstrukciji kartice blistra, metodah varjenja in menjalnih delih. Oba vidika sta zelo pomembna, zato najboljše ocene ta dva pogleda združijo že zgodaj v postopku. Tak sodelovalni pristop omogoča natančno presojo materialov, orodja in vpliva na proizvodnjo, še preden je orodje uradno sproščeno.
Čelni blister proti ujetemu blistru: opredelitev treh konstrukcij
Čelni blister je oblikovan plastični blister s prirobnico okoli votline. Ta prirobnica se vari neposredno na prednjo stran kartice in popolnoma zapira območje izdelka. V večini primerov mora površina kartice omogočati potreben toplotno varilni spoj, zato je izbira kartice blistra za toplotno varjenje zelo pomembna. Ključna dejavnika sta tudi širina in oblika prirobnice, saj mora orodje za varjenje pritiskati natančno vzdolž dejanske poti spoja.
Ujeti blister pritrjuje prirobnico blistra med dve plasti kartona. Pri tej konstrukciji maloprodajnega blistra se prirobnica ne vari neposredno na prednjo stran premazane kartice, kot je to pri čelnem blistru. Embalaža pa še vedno potrebuje zanesljiv način spajanja obeh plasti kartona. To zagotavlja, da ostane dokončana embalaža varno zaprta in deluje, kot je predvideno, skozi celoten proces proizvodnje in uporabe pri potrošniku.
Polno-prednji blister uporablja prozoren oblikovan del, ki prekriva večji del, če ne kar celotno prednjo stran kartice. Čeprav je osnovni koncept varjenja lahko podoben čelnemu blistru, je plastična prednja stran bistveno večja. Posledično se spremeni poraba materiala, velikost orodja pa se običajno poveča. To je ena od glavnih razlik, ki jo je treba pretehtati pri primerjavi čelnega in ujetega blistra, kadar se upošteva tudi možnost polno-prednje izvedbe.
Čelni blister proti ujetemu blistru: kje je spoj in zakaj se orodje spreminja
Mesto spoja je osrednji element te primerjave. Pri čelnem blistru je spoj natanko tam, kjer se prirobnica blistra stika s prednjo stranjo kartice. Pri ujetem blistru je prirobnica ujeta med dvema plastema kartona, zato je kritična pot spajanja spoj med kartonoma, ki obdaja to prirobnico. Pri polno-prednjem blistru lahko način spajanja še vedno sledi pristopu čelnega varjenja, vendar večja plastična prednja stran precej spremeni površino, ki jo mora orodje pokriti.
Ravno zato se mora orodje za varjenje blistra ujemati z dejansko geometrijo prirobnice ali spoja, ne le z zunanjimi dimenzijami kartice. Velika kartica ne pomeni nujno velike varilne površine, enak obris kartice pa ne zagotavlja, da je mogoče uporabiti isto orodje. Če se spremeni širina prirobnice, se z njo spremeni tudi pot spoja. Podobno se mora ob spremembi oblike prirobnice običajno spremeniti tudi orodje. Temeljit pregled orodja naj se zato vedno najprej osredotoči na dejansko pot spoja in šele nato na zunanje dimenzije kartice.
Preprost primer to ponazori. Družina izdelkov lahko ohrani enako velikost kartice, da zagotovi skladnost na maloprodajni polici. Tudi v tem primeru lahko uvedba nove oblike izdelka zahteva globljo votlino, nov obris prirobnice, drugačen izrez kartona in povsem novo orodje za varjenje. Čeprav skupna velikost kartice lahko poenostavi nekatere vidike postopka, ne odpravi popolnoma potrebe po spremembah orodja.
Čelni blister proti ujetemu blistru: posledice za stroj glede na konstrukcijo
Potrebna varilna površina se mora natančno prilegati uporabnemu varilnemu prostoru izbranega stroja. Ekipe ta pomembni podatek včasih spregledajo, ker se osredotočajo le na zunanje dimenzije kartice. Stroj mora biti zmožen obdelati dejansko obliko spoja, resnično velikost blistra in specifično razporeditev orodja. Zato naj odločitev med čelnim in ujetim blistrom vedno vključuje zgodnjo presojo ustreznosti stroja.
Zahteve glede kartice se razlikujejo tudi po konstrukciji. Čelna embalaža na splošno potrebuje površino kartice, zasnovano tako, da omogoča potreben spoj s prirobnico blistra. Ujeta embalaža deluje drugače, saj je prirobnica ujeta med plastema kartona, vendar ta karton še vedno potrebuje jasno opredeljen način spajanja. Pomembno je poudariti, da ujeta konstrukcija in hladno varjenje nista isto, zato naj ti dve temi ostaneta ločeni. Če želite več ozadja, naš članek o metodah toplotnega in hladnega varjenja razlaga razliko na preprost način.
Ena sprememba izdelka lahko hkrati vpliva na več komponent. Votlina blistra lahko potrebuje novo obliko, prirobnica pa spremenjen obris. Izrez kartona se lahko premakne, prav tako bo verjetno treba prilagoditi orodje za varjenje. Ta veriga sprememb je v vsakodnevnem delovanju ključnega pomena, saj lahko vsaka prilagoditev vpliva na čase nastavitve, zalogo nadomestnih delov in splošno ponovljivost postopka.
Obseg proizvodnje je še en pomemben dejavnik. Razvojno delo, kratke serije in pogoste menjave formata se najbolje ujemajo z ročnimi namiznimi enotami ali enopostajnimi shuttle sistemi. Po drugi strani lahko ponavljajoče se serije srednjega do velikega obsega upravičijo rotacijsko ali visoko avtomatizirano opremo, še posebej ko postaneta zmogljivost in skladnost glavni prioriteti. Naš razvejan nabor strojev za maloprodajno blister embalažo podpira različne obsege proizvodnje in več konstrukcij maloprodajnega blistra. Čeprav lahko nekateri rotacijski blister varilniki Starview sprejmejo več formatov, je treba vsako predlagano embalažo vseeno natančno preveriti glede na kategorijo stroja, uporabno varilno površino in razporeditev orodja.
Primerjalna tabela: čelni, ujeti in polno-prednji blister
| Konstrukcija | Mesto spoja | Zahteva glede kartice | Posledica za orodje | Tipična uporaba |
|---|---|---|---|---|
| Čelni blister | Prirobnica blistra se vari neposredno na prednjo stran ene kartice | Običajno potrebuje površino kartice, primerno za toplotno varjenje | Orodje se mora ujemati s širino prirobnice in dejansko potjo spoja | Maloprodajna embalaža, pri kateri je vidnost izdelka najpomembnejša |
| Ujeti blister | Prirobnica blistra je varno stisnjena med dvema plastema kartona | Zahteva dve plasti kartona in opredeljen način spajanja kartona s kartonom | Orodje sledi obliki spoja med kartonoma in razporeditvi embalaže | Maloprodajna embalaža, pri kateri je konstrukcija kartona sestavni del zasnove |
| Polno-prednji blister | Pogosto uporablja spoj v slogu čelnega varjenja, pri čemer prozorna plastika prekriva večji del ali celotno prednjo stran kartice | Zahteve glede kartice so pogosto podobne čelnemu blistru, odvisno od zasnove | Večja plastična prednja stran poveča velikost orodja in skupno površino materiala | Maloprodajna embalaža, ki zahteva veliko prozorno prednjo stran in izrazito predstavitev izdelka |
Materiali in možnost recikliranja
Vsaka konstrukcija samodejno spremeni porabo materiala. Čelna izvedba običajno uporablja premazano kartico in oblikovan blister, ujeta embalaža pa dodaja drugo plast kartona. Polno-prednja embalaža zahteva precej večjo oblikovano plastično površino, kar pomeni, da je plastični del opazno težji kot pri standardnem čelnem blistru. Ta strukturna sprememba vpliva na načrtovanje materiala in skupno težo embalaže, čeprav je natančen rezultat odvisen od končne zasnove.
Možnost recikliranja zahteva skrben pregled v vsakem primeru. Ta je močno odvisna od točnih materialov, premazov in lepil ter od tega, kako enostavno se komponente ločijo, in od zmožnosti lokalnih sistemov za recikliranje. Zato nobenega od teh formatov ne smemo opisati kot samodejno reciklirljivega. Resničen odgovor se pokaže šele, ko ocenimo končno specifikacijo embalaže skupaj z ustreznim lokalnim tokom odpadkov.
Čelni blister proti ujetemu blistru: obvladovanje sprememb formata znotraj družine izdelkov
Uporaba skupne velikosti kartice lahko precej olajša obvladovanje družine izdelkov. Spodbuja vizualno skladnost na polici in zmanjša število različnih velikosti kartic v vašem sistemu, kar poenostavi tako nabavo kot ravnanje z materialom. Kljub temu je treba vsako posamezno obliko izdelka podrobno ovrednotiti.
Novo uveden izdelek lahko ohrani enako velikost kartice, a kljub temu zahteva novo votlino blistra, drugačno prirobnico, spremenjen izrez kartona in povsem novo orodje za varjenje. Ta scenarij je zelo pogost pri projektih s čelnim in ujetim blistrom, predvsem ker vidni format kartice lahko ostane nespremenjen, medtem ko se dejanska geometrija spoja spremeni. Zato zgodnje preverjanje zahtev na koncu prihrani čas in ekipam pomaga, da se izognejo dragim kasnejšim prenovam.
Ker temeljito poznamo tako konstrukcijo embalaže kot tehnologijo varjenja, lahko strokovno uskladimo pravo opremo z vašim specifičnim formatom. Takšen način dela zagotavlja, da so zapletena vprašanja o obliki spoja, materialih, pričakovani zmogljivosti in menjalnih delih rešena že zgodaj, tako da skupaj opredelimo zahteve.
Kako izbrati pravo konstrukcijo in nastavitev stroja
Najprej preučite izdelek in njegove specifične zahteve glede predstavitve. Natančno preverite njegovo velikost, obliko, težo in koliko izdelka naj ostane vidno potrošniku. Predstavitev na polici je vsekakor pomembna, vendar jo je treba obravnavati skupaj z obliko votline in razpoložljivim varilnim prostorom; videz sam po sebi ne določa najboljše možne embalaže.
Nato ocenite želeno vedenje pri odpiranju in širšo strategijo materialov. Natančno določite, kako naj se embalaža odpira in katero smer glede materiala želi vaša ekipa zasledovati. Ker te strateške odločitve neposredno vplivajo na izbiro kartona, obliko blistra in končni način spajanja, jih je treba jasno opredeliti, še preden se sprosti kakršno koli orodje.
Nato uskladite pričakovan obseg proizvodnje s predvideno pogostostjo menjav. Kratke serije, testiranje trga in pogoste menjave izdelkov se na splošno bolje ujemajo z enostavnejšimi kategorijami strojev. Po drugi strani stabilne ponavljajoče se serije srednjega ali velikega obsega pogosto upravičijo naložbo v rotacijske ali visoko avtomatizirane sisteme, saj postajata dolgoročna zmogljivost in ponovljivost vse bolj ključni.
Zadnji korak je preusmeritev pozornosti s konstrukcije embalaže na ustrezno kategorijo stroja. Ročni ali shuttle sistem je lahko povsem primeren za razvoj izdelka ali serije z nizko zmogljivostjo, medtem ko rotacijska ali inline rešitev bolje ustreza stabilnemu povpraševanju in minimalnim menjavam formata. Najboljša odločitev navsezadnje izhaja iz analize dejanske oblike embalaže, natančne varilne površine in pričakovanih vzorcev proizvodnje.
Pogosta vprašanja kupcev
Ali se ujeti blister vedno izogiba toplotnemu varjenju?
Ne, ne izogiba se mu. Čeprav je prirobnica blistra varno ujeta med plastema kartona in se, drugače kot pri čelnem blistru, ne vari neposredno na premazano kartico blistra, embalaža še vedno potrebuje opredeljen način spajanja teh plasti kartona. Izbrana metoda se mora popolnoma ujemati s splošno zasnovo, izbiro materialov in proizvodnimi postopki.
Ali je polno-prednji blister enak čelnemu blistru?
Ne, gre za različni konstrukciji. Čeprav lahko polno-prednji blister uporablja podoben princip spajanja, prozorna plastična komponenta prekriva večji del ali celotno prednjo stran kartice. Zaradi te večje plastične površine se potrebna velikost orodja precej spremeni. Ta sprememba nato vpliva na porabo materiala, zahteve glede orodja in končno nastavitev stroja.
Ali lahko en stroj obdeluje več vrst maloprodajne blister embalaže?
Včasih, da. Ta zmožnost je odvisna od specifične kategorije stroja, zasnove orodja, geometrije spoja, velikosti embalaže in vaših širših proizvodnih potreb. Čeprav lahko nekateri robustni rotacijski sistemi podpirajo več različnih konstrukcij maloprodajnega blistra, je treba vsak nameravan format natančno preveriti glede na uporabno varilno površino stroja in razporeditev orodja, še preden se dokončno izbere opremo.
Kakšna je glavna praktična razlika pri izbiri med varjenim in ujetim blistrom?
Glavna razlika je v poti spoja. Varjena embalaža, kot je čelni blister, neposredno spaja prirobnico s prednjo stranjo kartice. Ujeta embalaža to prirobnico zajema med dvema plastema kartona in se v celoti zanaša na opredeljen način spajanja med kartonoma. Ker se pot spoja bistveno spremeni, se skladno s tem samodejno spremenijo tudi orodje, konstrukcija kartona in združljivost s strojem.
Kdaj naj ekipa preveri ustreznost stroja?
Najboljši čas za preverjanje ustreznosti stroja je precej pred dokončno izdelavo orodja. Zgodnje ocene pomagajo potrditi resnično varilno površino, natančno velikost orodja in morebitne specifične zahteve glede menjalnih delov. Proaktivna ocena teh dejavnikov močno zmanjša tveganje, da bi izbrali format embalaže, ki se bo pozneje izkazal za težavnega za izvedbo na načrtovani opremi.
Naslednji koraki za vašo embalažo in obseg
Če trenutno primerjate možnosti čelnega blistra, ujetega blistra in polno-prednjega blistra, je najboljši naslednji korak skupni pregled dejanske zasnove embalaže, potrebne geometrije spoja in pričakovane zmogljivosti. Celosten pristop je skoraj vedno hitrejši in učinkovitejši kot najprej izbrati format in šele pozneje odkriti omejitve stroja. Z veseljem delite svoje specifične potrebe glede embalaže in obsega prek naše kontaktne strani, kjer se lahko pogovorimo o brezplačnem Quick Scanu.