Viečkovacie stroje na zdravotnícky papier: zatavovanie priedušných zdravotníckych balení

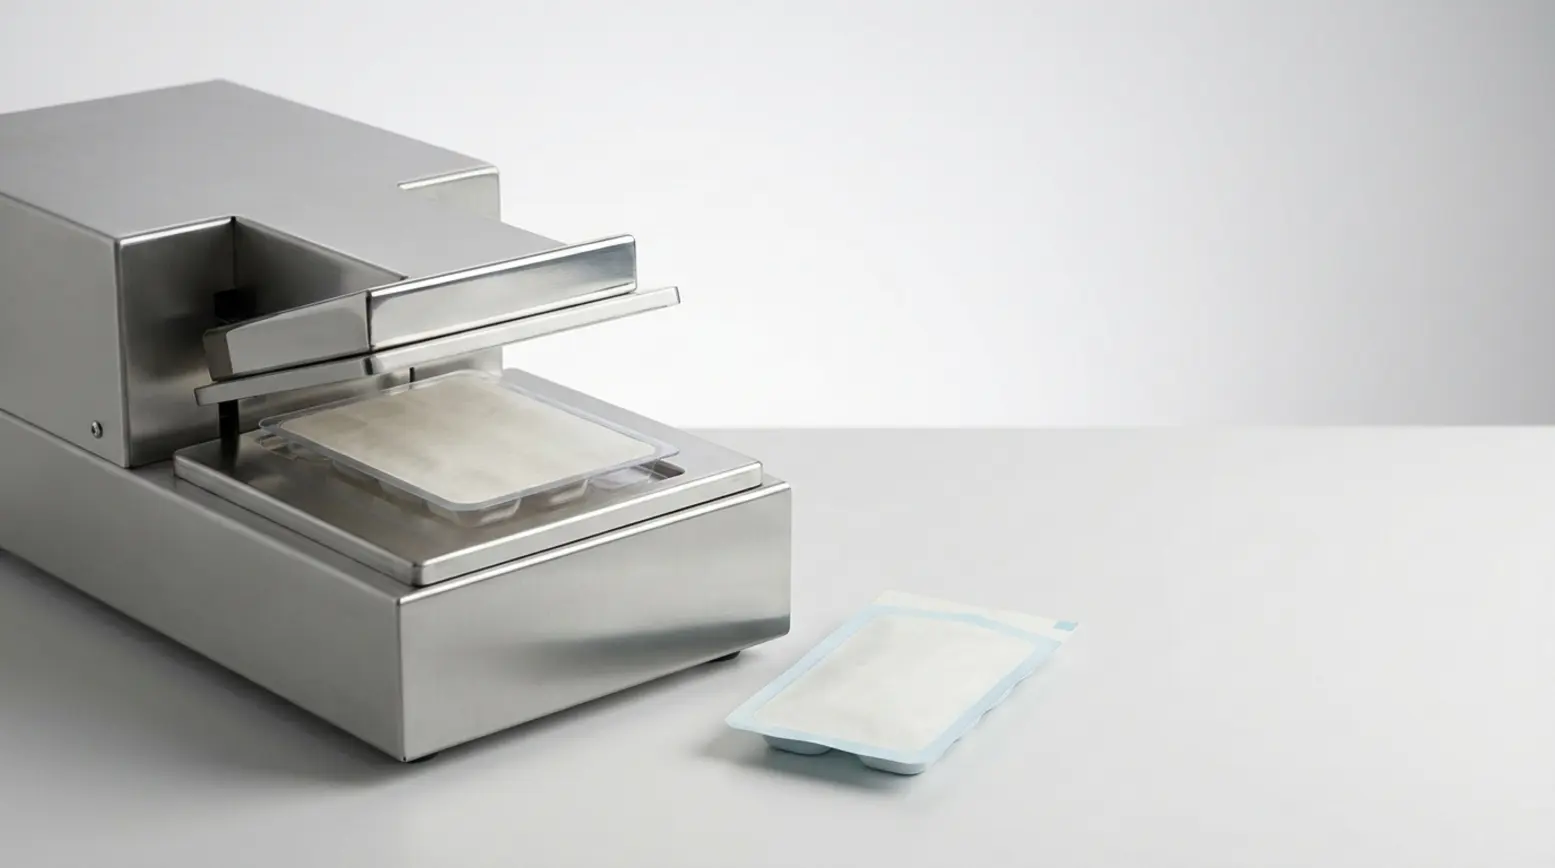
Viečkovací stroj na zdravotnícky papier účinne zatavuje priedušné zdravotnícke balenia vtedy, keď sú papier, povlak, materiál vaničky alebo blistra, nástroje a nastavenia zatavovania navzájom správne zladené. Odpoveď je v skratke jednoduchá: pre viečkovanie zdravotníckym papierom neexistuje univerzálne nastavenie, pretože papier sa správa inak než hladká fólia a môže reagovať na vlhkosť, skladovacie podmienky a podporu tesniaceho okraja. Najbezpečnejšou cestou je otestovať skutočné materiály, definovať schválené procesné okno a vybrať triedu stroja na základe konkrétnych požiadaviek na balenie a výkon.
- Papierové veko zdravotníckej kvality je porézny materiál na vláknovej báze, ktorý zvyčajne vyžaduje definovanú zváravú konštrukciu alebo povrchovú úpravu.
- Stroj na papierové veká zdravotníckej kvality by mal byť vybraný na základe skutočného papiera, misky alebo blistra, uzatváracej príruby a výrobného cieľa.
- Zváranie papierového veka závisí od teploty, tlaku a času zdržania, čo znamená, že nastavenia musia byť vyvinuté pomocou reprezentatívnych vzoriek.
- Nekonzistentné zvary by sa mali skúmať v stanovenom poradí, počnúc materiálom, podmienkami skladovania, kvalitou príruby a nástrojovou podporou.
- Pevnosť zvaru by sa mala merať pomocou schválených metód, ako je ASTM F88, spolu s vizuálnou kontrolou kvalifikovaného obalu.
Čo by mali kupujúci vedieť pred výberom viečkovacieho stroja na zdravotnícky papier
Viečkovanie zdravotníckym papierom sa používa na uzatváranie zdravotníckych balení vtedy, keď dizajn alebo zvolený spôsob sterilizácie vyžaduje priedušný obal. Keďže ide o porézny materiál na báze vlákien, nespráva sa ako hladká fólia. Papier často obsahuje špecifickú tesniacu vrstvu alebo definovanú konštrukciu, ktorá mu umožňuje spojiť sa s povrchom vaničky alebo blistra. Preto musí byť viečkovací stroj na zdravotnícky papier prispôsobený presnej konštrukcii balenia, a nie širokej kategórii materiálu.
Najlepšie je na to nazerať ako na otázku konštrukcie balenia. Papier, povlak, materiál vaničky alebo blistra, tvar okraja, nástroje a procesné nastavenia pôsobia spoločne. Ak je čo i len jeden prvok nesprávny, kvalita zvaru môže byť nestabilná, aj keď zariadenie funguje bezchybne. Výber stroja by sa preto mal vždy riadiť schváleným balením a jeho požadovaným spôsobom otvárania.
Čím sa zdravotnícky papier líši od fóliového viečkovania
Papier má vlákna, variabilnejší povrch a často aj povlak, ktorý musí počas zatavovania správne reagovať. Hladká fólia zvyčajne dosadá na plochu zvaru rovnomerne, zatiaľ čo papier je oveľa citlivejší na manipuláciu a skladovacie podmienky. Tento rozdiel je pri projektoch papierového viečkovania kľúčový, pretože priedušné papierové viečko sa musí spoľahlivo zataviť a otvárať presne podľa zámeru. Viac informácií o papierových blistrových obaloch pomáha prepojiť výber materiálu s povlakmi, nástrojmi a riadením zatavovania.
Pri blistrovom balení s papierovým viečkom sa výsledok po otvorení môže líšiť v závislosti od schválenej konštrukcie. Jedno odlepiteľné papierové viečko môže vykazovať mierne trhanie vlákien, zatiaľ čo iné môže vykazovať prenos povlaku alebo podobne definovaný výsledok. Balenie by sa preto malo posudzovať podľa jeho konkrétnych akceptačných kritérií, a nie podľa univerzálneho vzhľadu po odlepení.
Prečo povlaky a spárované materiály určujú kvalitu zvaru
Presný typ a množstvo povlaku musia vychádzať z materiálových špecifikácií. Tieto údaje by sa mali následne otestovať na plánovanej vaničke alebo blistri, pretože spárovaný povrch výrazne ovplyvňuje vznik spoja. Nikdy by ste nemali predpokladať, že sa akýkoľvek povlakovaný zdravotnícky papier dokonale zataví za jedinej štandardnej podmienky. Zvariteľný zdravotnícky papier a zodpovedajúci materiál vaničky treba naopak kvalifikovať ako pár.
Tento princíp je kľúčový pre prevádzky viečkovania zdravotníckych vaničiek. Rané rozhodnutia v rámci projektu by mali definovať špecifikáciu viečka, živicu vaničky, šírku okraja, rozmery balenia a očakávaný výsledok otvárania. Bez týchto údajov je ťažké určiť, či je vhodným riešením viečkovací stroj, konštrukcia nástrojov alebo proces zatavovania.
Ako viečkovací stroj na zdravotnícky papier zaobchádza s papierom počas zatavovania
Papier môže z okolitého prostredia absorbovať vlhkosť, takže skladovanie a kondicionovanie priamo ovplyvňujú, ako sa podáva, ukladá a zatavuje. To je jeden z hlavných dôvodov, prečo tepelné zatavovanie zdravotníckeho papiera vyžaduje reprezentatívne vzorky zo zamýšľaných dodávateľských podmienok. Skúška vykonaná so zle zvolenými vzorkovými materiálmi môže vytvoriť falošný dojem o stabilite procesu.
Prečo záleží na skladovaní a kondicionovaní
Ak sa papier skladuje v prostredí odlišnom od výrobného priestoru, jeho fyzický stav sa môže zmeniť ešte predtým, než sa proces zatavovania vôbec začne. Táto zmena môže ovplyvniť rovinnosť, správanie povrchu a celkovú konzistenciu zvaru. Výrobné tímy by preto mali presne zaznamenávať, ako je viečko balené, skladované a prepravované na linku. Testovacie materiály by mali čo najvernejšie odrážať štandardné podmienky prevádzky, aby poskytli skutočne spoľahlivé procesné údaje.
Procesné premenné pre tepelne zatavované papierové konštrukcie
Pri zatavovaní papierových blistrov sú hlavnými procesnými premennými teplota, tlak a doba pôsobenia. Doba pôsobenia označuje, ako dlho sa na oblasť zvaru pôsobí teplom a tlakom. Tieto nastavenia je potrebné vyvíjať na skutočnom papieri, povlaku a materiáloch vaničky alebo blistra. Vyššie nastavenie neopraví slabý zvar automaticky; nadmerné teplo alebo tlak môžu naopak spôsobiť úplne odlišné chyby. Dobrý vývoj procesu vyžaduje definovanie schváleného procesného okna a jeho dôsledné dodržiavanie.
Na výrobnej linke by operátori mali meniť vždy len jednu premennú. Ak pevnosť zvaru klesne, upravte jedno nastavenie, zaznamenajte výsledok a porovnajte ho so schváleným rozsahom. Tento systematický prístup uľahčuje určenie hlavnej príčiny a zaisťuje, že reakcie sa dajú spoľahlivo zopakovať naprieč rôznymi zmenami.
Podpora nástrojov a kvalita okraja ovplyvňujú výsledok
Stabilné zatavovanie papierového viečka výrazne závisí aj od podpory pod oblasťou zvaru. Rovný a čistý okraj zaisťuje, že viečko dosadá na balenie rovnomerne, vďaka čomu teplo a tlak pôsobia tak, ako majú. Ak je okraj skrútený, znečistený alebo nerovný, aj ideálne spárovanie materiálov môže viesť k slabým alebo nerovnomerným zvarom. Preto by sa podpora nástrojov a stav okraja mali overiť už na začiatku každej validácie alebo riešenia problémov.
Riešenie problémov s viečkovacím strojom na zdravotnícky papier pri kolísajúcej kvalite zvarov
Ak kvalita zvaru kolíše, začnite so systematickou kontrolou namiesto unáhlených úprav na linke. Najprv skontrolujte schválený materiál, potom skladovacie podmienky, kvalitu okraja a podporu nástrojov, a až ako poslednú možnosť procesné nastavenia. Tento postup pomáha tímom vylúčiť jednoduché problémy ešte predtým, než sa proces posunie k hraniciam schváleného okna. Zároveň zlepšuje vedenie záznamov pre výrobné a kvalitárske tímy.
- Krok 1: Overte schválené materiály Potvrďte presné špecifikácie veka, ako aj materiály misky alebo blistra.
- Krok 2: Skontrolujte podmienky skladovania Zabezpečte, aby papier zodpovedal zamýšľaným podmienkam dodávky v čase zvárania.
- Krok 3: Skontrolujte rovinnosť a čistotu príruby Hľadajte prach, poškodenie alebo odchýlky tvaru, ktoré by mohli narušiť zvar.
- Krok 4: Potvrďte nástrojovú podporu Overte, že obal je správne podopretý v celej ploche zvaru.
- Krok 5: Posúďte jednu procesnú premennú naraz Upravujte teplotu, tlak alebo čas zdržania samostatne.
- Krok 6: Zdokumentujte každú zmenu Zaznamenajte, čo bolo upravené, výsledný výstup a to, či nastavenie zostalo v schválenom rozsahu.
Tento systematický prístup obmedzuje hádanie tým, že udržiava postup riešenia problémov v jasnom, logickom poradí. Ak problém pretrváva, môžu byť potrebné nové vzorkové materiály a komplexné preskúmanie konštrukcie balenia.
Čo merať namiesto ručného odtrhávania
Pevnosť zvaru sa musí merať objektívne. Hoci sa ručné odtrhnutie môže zdať užitočné, je vysoko subjektívne a ťažko porovnateľné medzi rôznymi operátormi alebo zmenami. ASTM F88 je uznávaná testovacia metóda na meranie pevnosti zvaru pri flexibilných bariérových materiáloch, vrátane prípadov, keď je jedna strana tuhá. Vizuálna kontrola a skúška pevnosti by sa mali vždy používať spoločne, keďže každá metóda odhaľuje iný aspekt kvality zvaru.
Spôsob otvárania musí byť pre dané balenie definovaný
Jedna schválená papierová konštrukcia sa môže otvárať s miernym trhaním vlákien, zatiaľ čo iná môže vykazovať prenos povlaku alebo úplne odlišný vizuálny výsledok. Dôležité je, aby bolo pre dané balenie stanovené konkrétne akceptačné pravidlo, ktoré sa dôsledne uplatňuje počas testovania a kontroly. Toto je obzvlášť dôležité pri povlakovanom zdravotníckom papieri, keďže vizuálne výsledky otvárania sa môžu líšiť aj vtedy, keď balenie zostáva presne v rámci špecifikácie.
Výber viečkovacieho stroja na zdravotnícky papier podľa objemu výroby
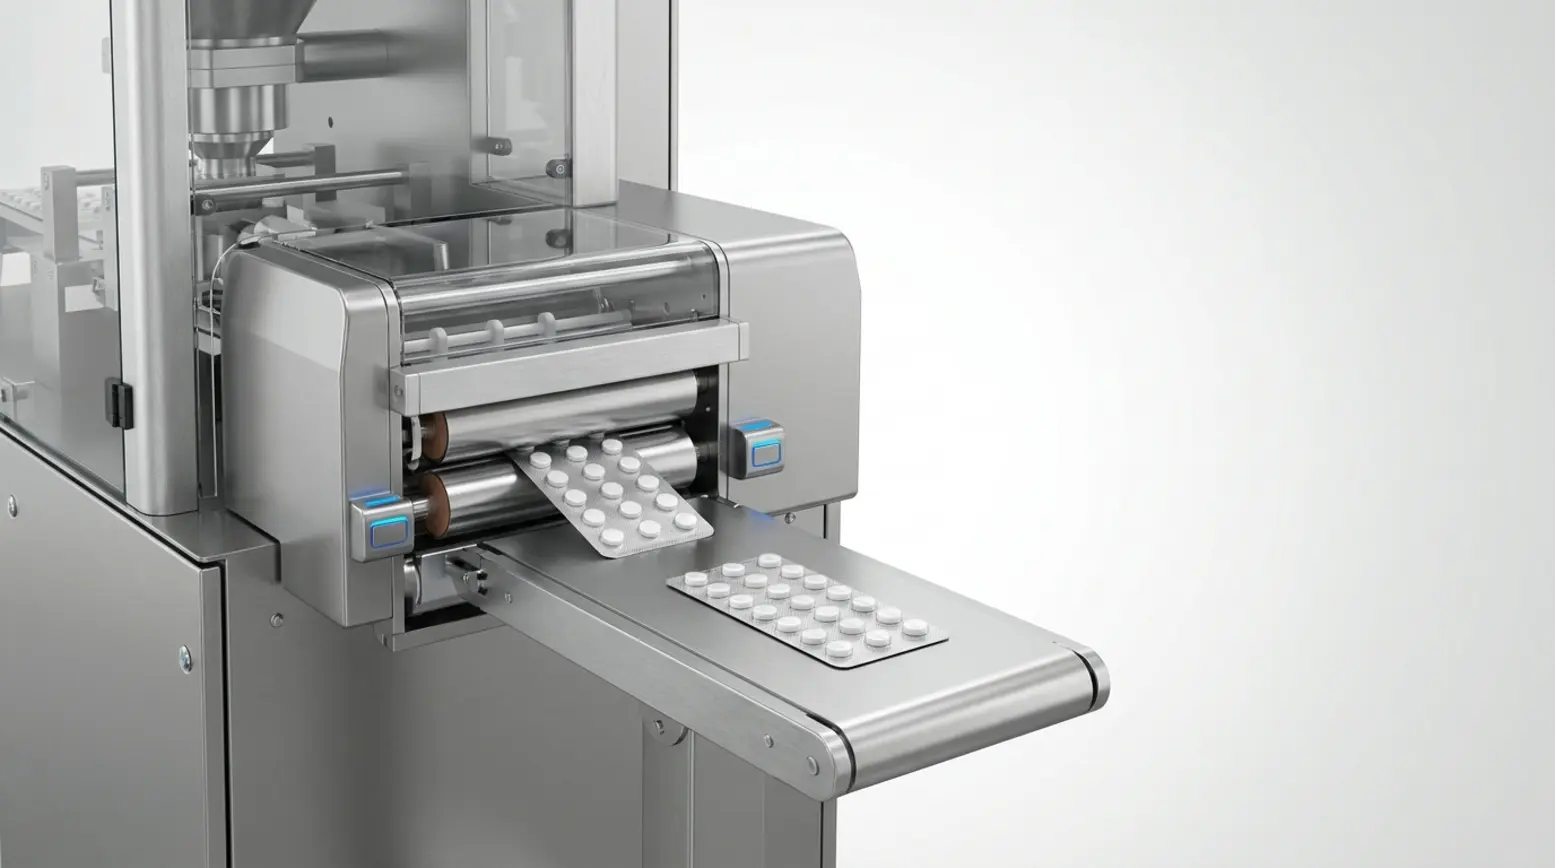
Zvolená trieda stroja by mala zodpovedať cieľovému výkonu, požiadavkám na podávanie a potrebám riadenia procesu. Nižšie alebo premenlivé objemy výroby sa často dokonale spájajú s manuálnym shuttle zariadením, keďže operátor môže balenia zakladať priamo, pričom krok zatavovania zostáva prísne kontrolovaný v jednej stanici. Pri vyšších výkonoch sú zvyčajne vhodnejšie rotačné alebo inline systémy, keďže opakovateľné podávanie a plynulý tok linky získavajú na význame. Po úplnom definovaní materiálov balenia a oblastí zvaru si môžete porovnať širšiu ponuku farmaceutických baliacich strojov pre viečkovanie zdravotníckym papierom.
| Trieda stroja | Najlepšie sa hodí pre | Hlavná výhoda | Hlavný kontrolný bod |
|---|---|---|---|
| Manuálny shuttle | Nižší alebo premenlivý objem | Jednoduché zakladanie a kontrolované zatavovanie | Zmeny formátu a pracovný postup operátora |
| Rotary | Stredný až vyšší objem | Vysoko opakovateľný tok | Stabilita podávania a riadenie procesu |
| Inline | Vyšší objem a integrované linky | Nepretržité napojenie na linku | Úroveň automatizácie a potreby kontroly |
Nižšie a premenlivé objemy
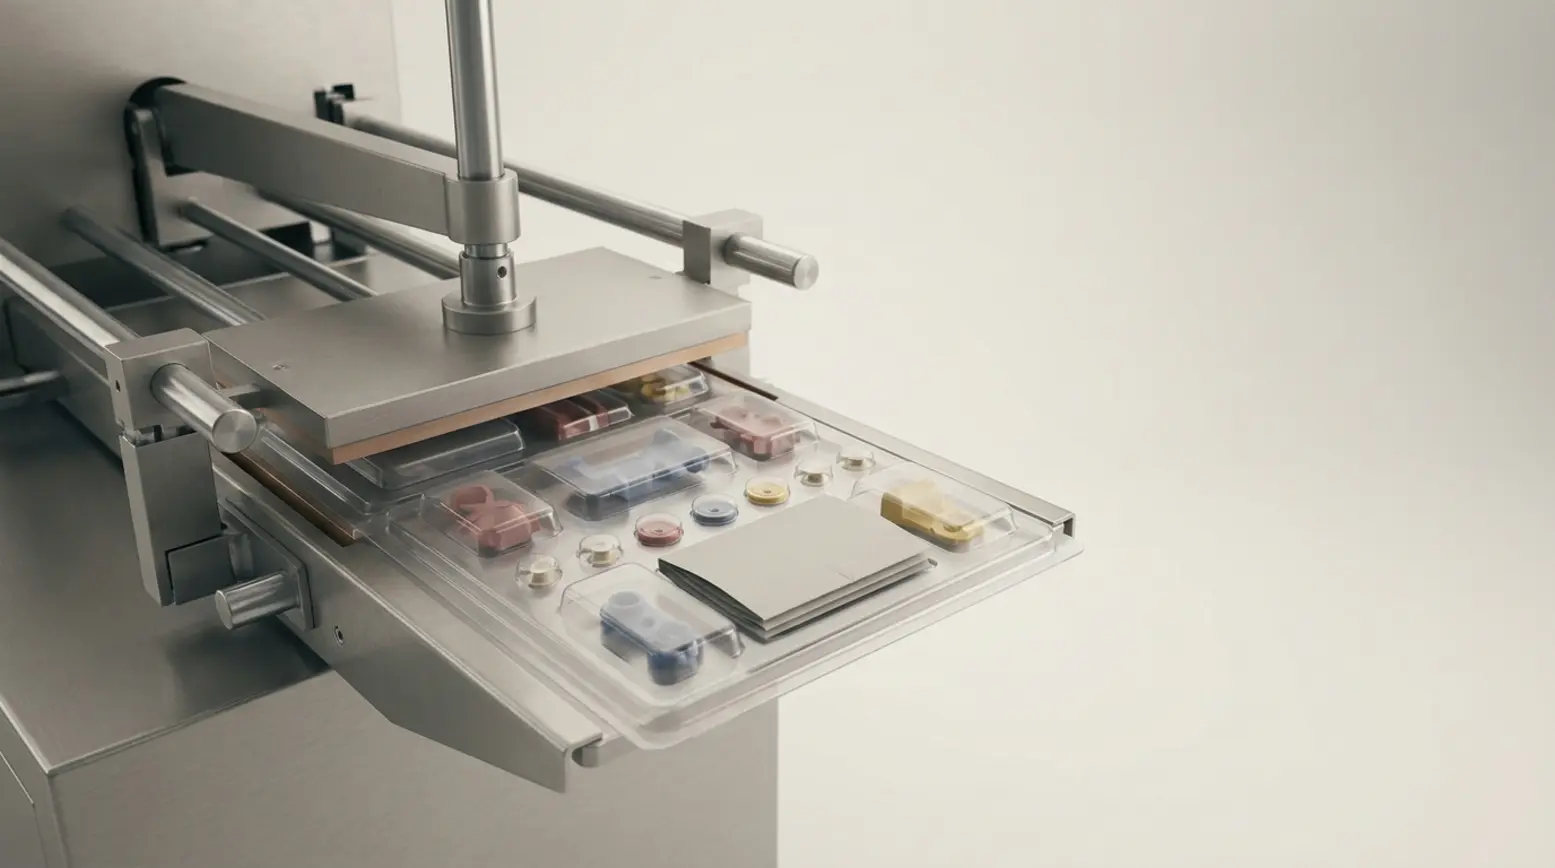
Manuálny shuttle stroj je pri viečkovaní zdravotníckym papierom často veľmi praktickým východiskovým bodom. Umožňuje priame zakladanie operátorom a kontrolované zatavovanie v jednej stanici, vďaka čomu je ideálny pre počiatočné fázy výroby alebo prevádzky, kde sa formáty menia často. Reálnym príkladom je stroj SB/PH1-1418 Manual Shuttle machine, hoci nástroje a nastavenia treba stále prispôsobiť konkrétnemu použitému papieru, povlaku a vaničke.
Kedy má zmysel vyššia miera automatizácie
Rotačné a inline systémy nadobúdajú na význame s rastúcim objemom výroby a potrebou vysoko opakovateľného toku balení. Tento prechod je prínosný vtedy, keď podávanie, automatizovaná kontrola a integrácia s ďalším zdravotníckym baliacim zariadením výrazne ovplyvňujú celkový výkon linky. Aj napriek tomu vyššia automatizácia nikdy neodstraňuje základnú potrebu správneho spárovania materiálov, vhodného návrhu okraja a presného riadenia zatavovania.
Kontrolný zoznam kupujúceho pre špecifikáciu viečkovacieho stroja na zdravotnícky papier
Pred vyžiadaním cenovej ponuky si pripravte všetky technické podklady, ktoré definujú vaše balenie a proces. Urýchli to výber stroja a zníži celkové riziko projektu, keďže rokovania sa môžu opierať o skutočnú konštrukciu. Rozumieme konštrukcii balenia aj strojom, vďaka čomu vám vieme pomôcť špecifikovať zariadenie na základe vašich reálnych materiálov. Preto by špecifikácia a zavedenie procesu zatavovania mali vždy vychádzať z reprezentatívnych vzoriek a skutočných požiadaviek na balenie.
- Presné špecifikácie veka
- Typ povrchovej úpravy poskytnutý dodávateľom materiálu
- Materiály misky alebo blistra
- Dizajn a šírka uzatváracej príruby
- Rozmery obalu
- Plánovaný spôsob sterilizácie
- Schválené testy zvaru
- Reprezentatívny papier zodpovedajúci zamýšľaným podmienkam dodávky
- Cieľové hodnoty výrobného objemu
- Požiadavky na podávanie a kontrolu
Keď máte tieto podklady pripravené vopred, pomáha to zodpovedať praktické otázky už v ranej fáze projektu. Ukazujú, či aplikácia vyžaduje jednoduché manuálne zakladanie operátorom, prísnejšiu kontrolu procesu, alebo vysokú mieru automatizácie. Zároveň podporujú kvalitnejší plán skúšok a zaisťujú, že procesné nastavenia vychádzajú z reprezentatívneho testovania, a nie iba z predpokladov.
Ďalší krok po definovaní požiadaviek
Keď sú kombinácie papiera a vaničky jasne stanovené, ďalším krokom je preskúmanie vzoriek, očakávaní pri skúškach zvaru a celkových cieľov výroby. Ak ešte porovnávate rôzne triedy strojov, pomôžeme vám zúžiť výber najlepšej cesty vpred. Ak je konštrukcia balenia už plne definovaná, môžeme prejsť k rokovaniam o cenovej ponuke na základe skutočných vstupov a reprezentatívnych skúšok.
Ak potrebujete pomôcť s určením správneho typu stroja, pokiaľ možno nám poskytnite vzorky vášho papiera a vaničky a vyžiadajte si Quick Scan alebo cenovú ponuku. Ide o veľmi praktickú cestu pre nové projekty viečkovania zdravotníckych vaničiek aj pre existujúce procesy trpiace nekonzistentnými zvarmi. Nastavenia zvaru nikdy nesľubujeme pred testovaním, keďže optimálny proces sa musí dôkladne overiť na skutočných materiáloch.
Časté otázky o viečkovaní zdravotníckym papierom
Dá sa na zatavovacom stroji použiť akýkoľvek papier?
Nie. Zdravotnícky papier zvyčajne vyžaduje špecificky určenú zvariteľnú konštrukciu alebo povlak a musí presne zodpovedať materiálu vaničky alebo blistra. Aj stroj, nástroje a procesné nastavenia musia dopĺňať tento konkrétny pár materiálov.
Čo spôsobuje nekonzistentné papierové zvary?
Medzi časté príčiny patria nesprávne materiály, nevhodné skladovacie podmienky, zmeny vlhkosti, znečistené alebo nerovné okraje, nedostatočná podpora nástrojov, alebo procesné nastavenia, ktoré sa vychýlia mimo schváleného rozsahu. Najbezpečnejším prístupom je overovať vždy jeden faktor a dôsledne dokumentovať každú zmenu.
Ako by sa mala kontrolovať pevnosť zvaru?
Pevnosť zvaru by sa mala merať objektívne, a nie posudzovať len hmatom. ASTM F88 je uznávaná metóda skúšky pevnosti zvaru, ktorá funguje najlepšie v kombinácii so schváleným protokolom vizuálnej kontroly.
Kedy zvoliť manuálne shuttle, rotačné alebo inline zariadenie?
Manuálne shuttle stroje sa zvyčajne dobre hodia pre nižšie, premenlivé objemy výroby. Rotačné alebo inline zariadenia sú oveľa relevantnejšie vtedy, keď vyššie výkony, opakovateľné podávanie a robustná integrácia linky opodstatňujú investíciu do automatizácie. Konečné rozhodnutie napokon vždy závisí od skutočných konštrukcií balenia a overených výsledkov skúšok.