
Retailmaskin for papirblisterpakninger: hva den må håndtere før oppskalering

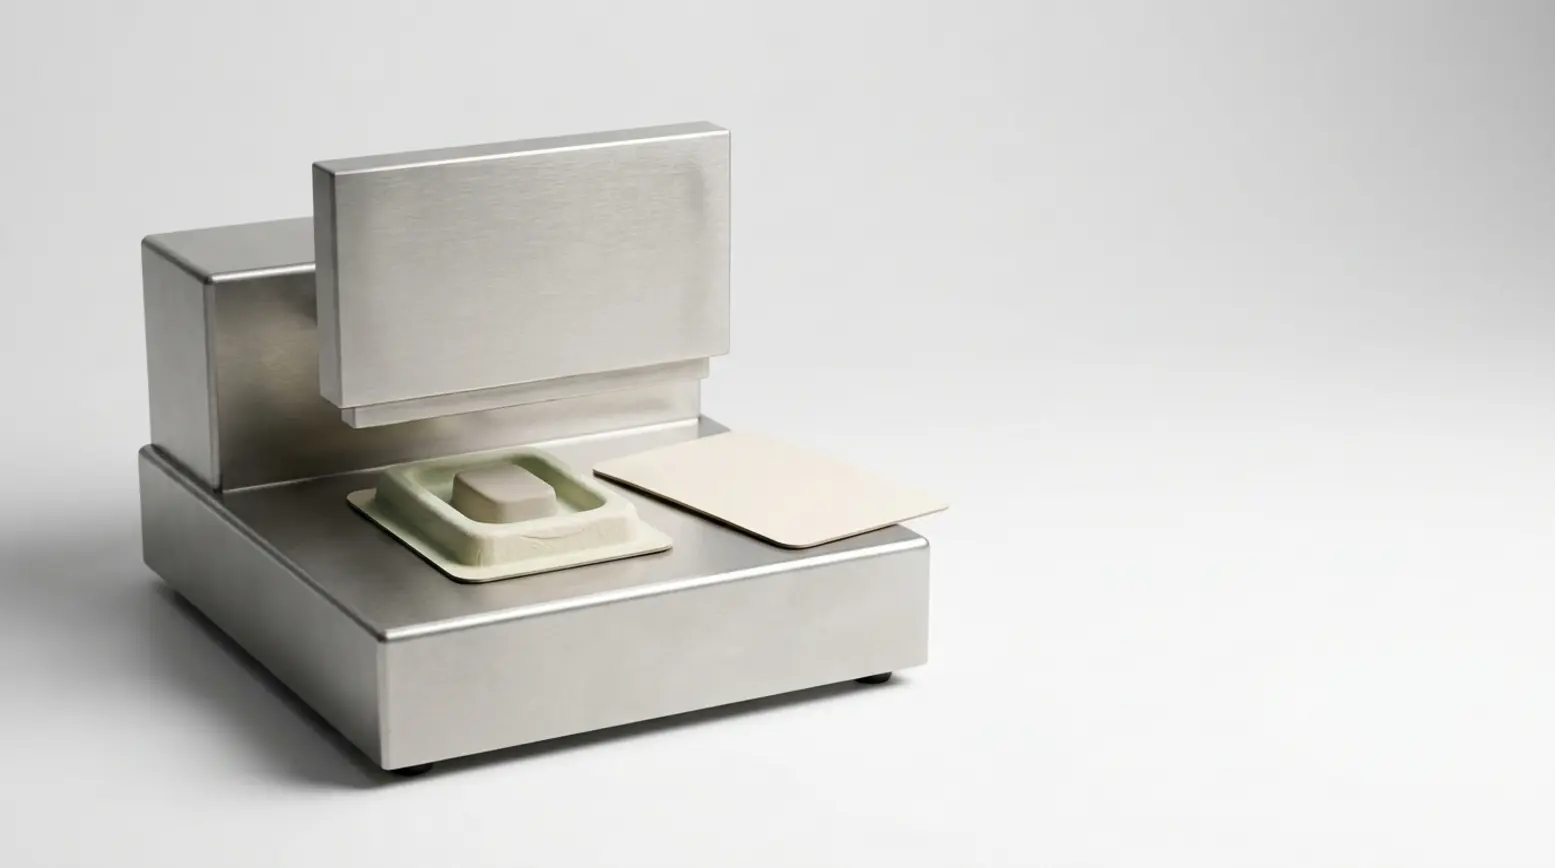
En retailmaskin for papirblisterpakninger kan fungere svært godt, men bare når selve materialstrukturen er testet først. Det sentrale spørsmålet er enkelt: kan akkurat denne pakningen mates, posisjoneres og forsegles på en stabil måte ved det volumet du trenger? Valg av maskin kommer i andre rekke, siden papir- og fiberformater kan reagere på fuktighet, varme, planhet og trykk på måter som påvirker hele prosessen.
• Definer hele pakningsstrukturen først, siden valg av maskin avhenger av kavitetstype, kartong, belegg, lim, produktform og målvolum.
• Test mating og posisjonering før forsegling; skjeve kort eller varierende kaviteter kan føre til forskyvning tidlig i syklusen.
• Bekreft forseglingsvinduet med reelle materialer, siden to papiroverflater ikke fester seg pålitelig uten riktig belegg, lim eller trykkbasert design.
• Tilpass maskintypen til prosessens modenhet, og sørg for at manuelt, roterende eller inline utstyr velges for sin dokumenterte stabilitet, ikke bare hastighet.
• Bruk realistiske prøvekjøringer og produksjonslikt verktøy før oppskalering, siden små materialvariasjoner lett kan bli store produksjonsproblemer senere.
Derfor starter valget av en retailmaskin for papirblisterpakninger med materialstrukturen
Mange merker utforsker fiberformater fordi de ønsker å tilby bærekraftige blisteralternativer i hyllen. Denne interessen er forståelig, og du kan lese mer om bærekraftige blisteremballasjealternativer i vår egen blogg. I et produksjonsmiljø flyttes imidlertid det innledende fokuset. Vi må vite nøyaktig hvilken pakningsstruktur som skal kjøres. En retailmaskin for papirblisterpakninger velges til syvende og sist ut fra faktiske materialer og pakningsgeometri, ikke bare en generell idé om papiremballasje.
Dette trinnet er viktig tidlig, fordi papirblisteremballasje omfatter svært ulike konstruksjoner. En formstøpt fiberkavitet oppfører seg helt annerledes enn en trapped board-design, og begge skiller seg betydelig fra et vanlig blisterkort med plastkuppel. Dermed vil ikke det samme papirblistermaskinkonseptet passe like godt til alle formater.
Hva regnes som et papirbasert blisterformat
Papirbaserte retailpakninger kan omfatte formstøpte fiberkaviteter, papirkaviteter, trapped board-design og andre fiberbaserte konsepter. Noen prosjekter bruker også en formstøpt fiberblister som støtter produktet og lukkes med et lag kartong. Selv om disse pakningene kan se like ut i hyllen, oppfører de seg svært ulikt under mating, plassering og forsegling av papirbaserte pakninger. For mer generell bakgrunnsinformasjon om disse formatene forklarer vår guide til papirblisteremballasje de viktigste konstruksjonstypene i detalj.
Hvordan det skiller seg fra et vanlig blisterkort
Et papirkort med en konvensjonell plastblister er ikke det samme som en helt plastfri blisterpakning. Dette skillet er avgjørende, fordi kravene til håndtering, forsegling og verktøy kan variere betydelig. Det spiller også en rolle når teamene diskuterer resirkulerbar blisteremballasje, siden den endelige strukturen avgjør hva som faktisk testes og hvordan pakningen vil oppføre seg inne i maskineriet.
Hva en retailmaskin for papirblisterpakninger må håndtere før forseglingen starter
Mange produksjonsproblemer oppstår lenge før pakningen når forseglingsstasjonen. Papir- og fibermaterialer kan variere i planhet, tykkelse og dimensjoner, noe som betyr at maskinen må transportere dem svært kontrollert. Hvis emnene krøller seg, sveller eller ligger ujevnt, kan registreringen forskyve seg, og forseglingskvaliteten vil uunngåelig lide senere i prosessen. Derfor bør toleranser for papiremballasje vurderes tidlig i et prosjekt, i stedet for å vente til maskininnstillingene diskuteres.
Planhet og dimensjonsstabilitet for kort
Papir kan endre seg som følge av fuktighet, lagringsforhold, temperatursvingninger og transport. Et kort som virker helt flatt når prøvene først kommer inn, kan krølle seg senere på lageret eller i produksjonshallen. Formstøpte fiberdeler kan også vise større variasjon enn standard kaviteter i plastfilm. Disse endringene påvirker hvordan produktet ligger, hvordan lokklaget legger seg, og hvordan trykket påføres. Derfor bør ethvert prosjekt med fiberbaserte pakkemaskiner alltid inkludere kontroller etter realistisk lagring og håndtering.
Risiko ved mating, plukking og registrering
Mating er ofte den første virkelige testen på stabilitet. Hvis et emne ikke separeres rent, hvis en kavitet ikke ligger flatt, eller hvis plasseringen forskyver seg litt for hver syklus, kan produksjonen bremse raskt opp. I mange tilfeller ligger ikke rotårsaken i selve forseglingsstasjonen. I stedet starter problemet tidligere, med presentasjon, plukking, transport eller justering. Alle disse trinnene må gjennomgås grundig før de endelige prosessinnstillingene fastsettes.
Slik fungerer forsegling på en retailmaskin for papirblisterpakninger
To papiroverflater forsegles ikke automatisk sammen bare fordi begge lagene er fiberbaserte. Pakningen kan kreve et varmeforseglingsbelegg, et limlag eller en trykkaktivert struktur. Derfor må forbindelsesmetoden stemme nøyaktig overens med hele materialkombinasjonen og pakningens overordnede design. Dette gjelder uansett om du jobber med en formstøpt fiberblister, en papirkavitet eller et annet papirbasert retailformat.
Varmeforsegling, cold seal og limbasert sammenføyning
Noen konsepter bruker varmeforseglet papiremballasje, der en belagt overflate festes under bestemte forhold for temperatur, trykk og oppholdstid. Andre konsepter er avhengig av lim eller en trykkbasert lukkemetode. Vi tilbyr både varmeforsegling og cold seal, slik at den valgte prosessen baseres på pakningens faktiske krav og ikke generelle antakelser om papirmaterialer.
Hvorfor forseglingsvinduet må bekreftes
Hvert belegg eller lim har et bestemt arbeidsområde. I praksis betyr dette at de brukbare innstillingene for temperatur, trykk og tid er begrensede. Hvis innstillingene beveger seg utenfor dette vinduet, kan pakningen få dårlig utseende, svak binding eller ujevne resultater gjennom en produksjonskjøring. En retailmaskin for papirblisterpakninger bør derfor testes grundig med de nøyaktige materiallagene, produktbelastningen og pakningsgeometrien som skal brukes i fullskala produksjon.
Tilpasning av en retailmaskin for papirblisterpakninger til utviklingsstadiet og produksjonsvolumet ditt
Det samme pakningskonseptet kan kreve et helt annet maskinoppsett etter hvert som produksjonsvolumet endres. Et format som fungerer godt under tett operatørkontroll i tidlige prøvekjøringer, kan trenge videre validering før det gir mening å gå over til raskere automatisering. Derfor bør valg av maskin følge prosessens modenhet tett, i stedet for å baseres på produksjonsmål alene.
Lavere volumer og tidlig utvikling
Manuelt bordutstyr og manuelt shuttle-utstyr kan være svært nyttig når formatet fortsatt er under vurdering, eller når produksjonsbehovet er lavere. Disse oppsettene gir mulighet for tett observasjon av mating, produktplassering, registrering og forseglingsdannelse. Denne innsikten er uvurderlig, siden den hjelper teamene å forstå nøyaktig hvor prosessvinduet er bredt, og hvor formatet fortsatt er sårbart.
Gjentakende produksjon ved middels eller høyere volumer
Roterende utstyr passer utmerket for gjentakende produksjon når mate- og forseglingsprosessene allerede er stabile. Dette steget gir bare mening når materialoppførselen er jevn og plasseringen forblir nøyaktig fra syklus til syklus. Du kan se på våre pakkemaskiner for retail for papirbaserte blisterformater når dine primære krav til materiale og prosess er klart definert.
Høyvolumsautomatisering etter konseptbevis
Automatisk inline-produksjon er vanligvis riktig neste steg først etter at håndtering og forseglingskvalitet er godt dokumentert gjennom prøvekjøringer. Høyere maskinhastighet løser ikke naturlige variasjoner i kort eller kaviteter, det avslører dem bare mye raskere. Derfor må inline-automatisering komme etter et stabilt konseptbevis, ikke før det.
Slik tester du en retailmaskin for papirblisterpakninger med reelle materialer før oppskalering
Maskinprøver bør besvare ett praktisk spørsmål: vil akkurat denne pakningsstrukturen kjøre pålitelig ved det planlagte volumet? En visuell prøve alene er aldri nok. Prøven bør vise hvordan materialene beveger seg, hvordan forseglingene dannes, hvordan produktet ligger i kaviteten, og hvordan den ferdige pakningen ser ut etter normal håndtering.
Sjekkliste for produksjonsklarhet
Før oppskalering bør du gå grundig gjennom hele materialstrukturen og lagrekkefølgen, kortets planhet, kavitetenes jevnhet, mating, plukking, registrering, forseglingsdannelse, forseglingens utseende, den ferdige pakningens utseende og åpningsegenskaper (der det er relevant). Disse kontrollene er viktige fordi en liten svakhet i forseglingen av papirbaserte pakninger lett kan utvikle seg til et stort produksjonsproblem når produksjonen øker.
•Input før prøvekjøring: materialstruktur, pakningens dimensjoner, produktvekt, målvolum, ønsket automatiseringsnivå, lagringsforhold og foretrukket sammenføyningsmetode.
•Hovedfokus i testen: planhet, separasjon, plasseringsnøyaktighet, forseglingsområde, den ferdige pakningens utseende og stabilitet over gjentatte sykluser.
•Beslutning om oppskalering: gå videre først når håndtering og forsegling forblir jevne i tråd med den faktiske pakningsgeometrien og forventede produksjonsforhold.
Test etter realistisk lagring og håndtering
En robust prøve bruker materialer som gjenspeiler reelle forhold på fabrikken. Hvis fuktighet, transport eller lagringstid på lageret kan påvirke emnene, bør disse variablene tas med i testplanen. Dette er spesielt viktig i alle prosjekter med fiberbaserte pakkemaskiner, siden papir og fiber kan slå seg eller endre seg mer enn forventet over tid. Å bare teste fabrikkferske prøver kan skjule risikoer som uunngåelig vil dukke opp senere under full produksjon.
Bruk verktøy som samsvarer med pakningens virkelige form
Utviklingsprøver bør alltid lages med verktøy som gjenspeiler den planlagte pakningsformen og dimensjonene så nøyaktig som mulig. En enkel mockup kan se akseptabel ut i et styrerom, men den vil ikke avsløre ujevnt trykk, forskyvning i plassering eller lokale svakheter i forseglingen. Vår helhetlige tilnærming til valg av maskin og implementering bidrar til å knytte sammen valg av materiale, verktøy og maskinoppsett tidlig i prosessen, noe som reduserer risikoen ved oppskalering betydelig.
Når du bør trekke inn valg av maskin, verktøy og implementeringsstøtte
Valg av materiale, maskinoppsett og verktøy bør alltid diskuteres samlet, fordi hvert element påvirker de andre i stor grad. Hvis kavitetsdybden endres, vil matebanen sannsynligvis trenge en gjennomgang. Hvis belegget endres, vil de optimale forseglingsinnstillingene som regel også forskyve seg. Dette prinsippet gjelder like mye for en plastfri blisterpakning, en trapped board-design eller ethvert annet papirledet konsept der stabil repeterbarhet er avgjørende.
Hva du bør forberede før den første maskindiskusjonen
Kom forberedt med den planlagte materialstrukturen, pakningens dimensjoner, målvolum og ønsket automatiseringsnivå. Det er også nyttig å dele produktvekt, lagringsforhold og eventuelle tidlige tanker om varmeforsegling, cold seal eller limbaserte sammenføyningsmetoder. Med denne informasjonen kan vi vurdere sannsynlige risikoer nøyaktig og skissere en praktisk vei videre for prøvekjøringer, verktøy og endelig implementering.
Hvorfor det samme konseptet kan trenge et annet oppsett ved et annet volum
Et konsept som fungerer perfekt i korte kjøringer, kan kreve helt annet verktøy, matekontroller eller forseglingsinnstillinger ved lengre kjøringer. Dette er helt normalt, høyere produksjon reduserer i seg selv hvor mye naturlig variasjon prosessen trygt kan absorbere. Hvis du allerede har en fysisk prøve eller et tidlig konsept, kan du ta det med til en gratis Quick Scan eller maskindiskusjon sammen med detaljer om pakningsstørrelse, materialstruktur, målvolum og automatiseringsnivå, slik at vi kan hjelpe deg med å vurdere det beste neste steget.
Ofte stilte spørsmål
Kan alle papirblisterformater kjøres på samme maskin? Nei. Materialstruktur, planhet, forseglingsmetode, pakningsstørrelse og målhastighet påvirker alle valget av maskin. Noen formater egner seg best for utstyr med lavere volum først, mens andre kan gå over til roterende eller inline produksjon etter at innledende prøvekjøringer viser stabil håndtering og forsegling.
Er et papirkort med en plastblister det samme som en plastfri blisterpakning? Nei. Et papirkort med en konvensjonell plastblister er en grunnleggende annen konstruksjon. Denne forskjellen påvirker håndteringen, kravene til verktøy og nøyaktig hvordan den endelige pakningen forsegles.
Fungerer forsegling av papirbaserte pakninger bare med varme? Nei. Mens noen formater bruker varmeforseglet papiremballasje, er andre avhengige av lim eller trykkaktiverte konstruksjoner. Sammenføyningsmetoden må alltid samsvare med de faktiske materiallagene og den endelige pakningens design.
Når er automatisk inline-produksjon riktig steg? Det er vanligvis riktig neste steg først etter at stabil mating, registrering og forsegling er fullt ut dokumentert gjennom prøvekjøringer. Høy inline-hastighet fungerer best når den underliggende prosessen allerede er svært repeterbar.
Hva bør en innkjøper ta med til en første diskusjon? Ta med en materialprøve hvis mulig, sammen med pakningsstørrelse, målvolum, lagringsforhold og ønsket automatiseringsnivå. Denne informasjonen gir et solid grunnlag for nøyaktig valg av maskin og planlegging av prøvekjøringer.


