Face seal vs. trapped blister: viktige forskjeller i emballasjen

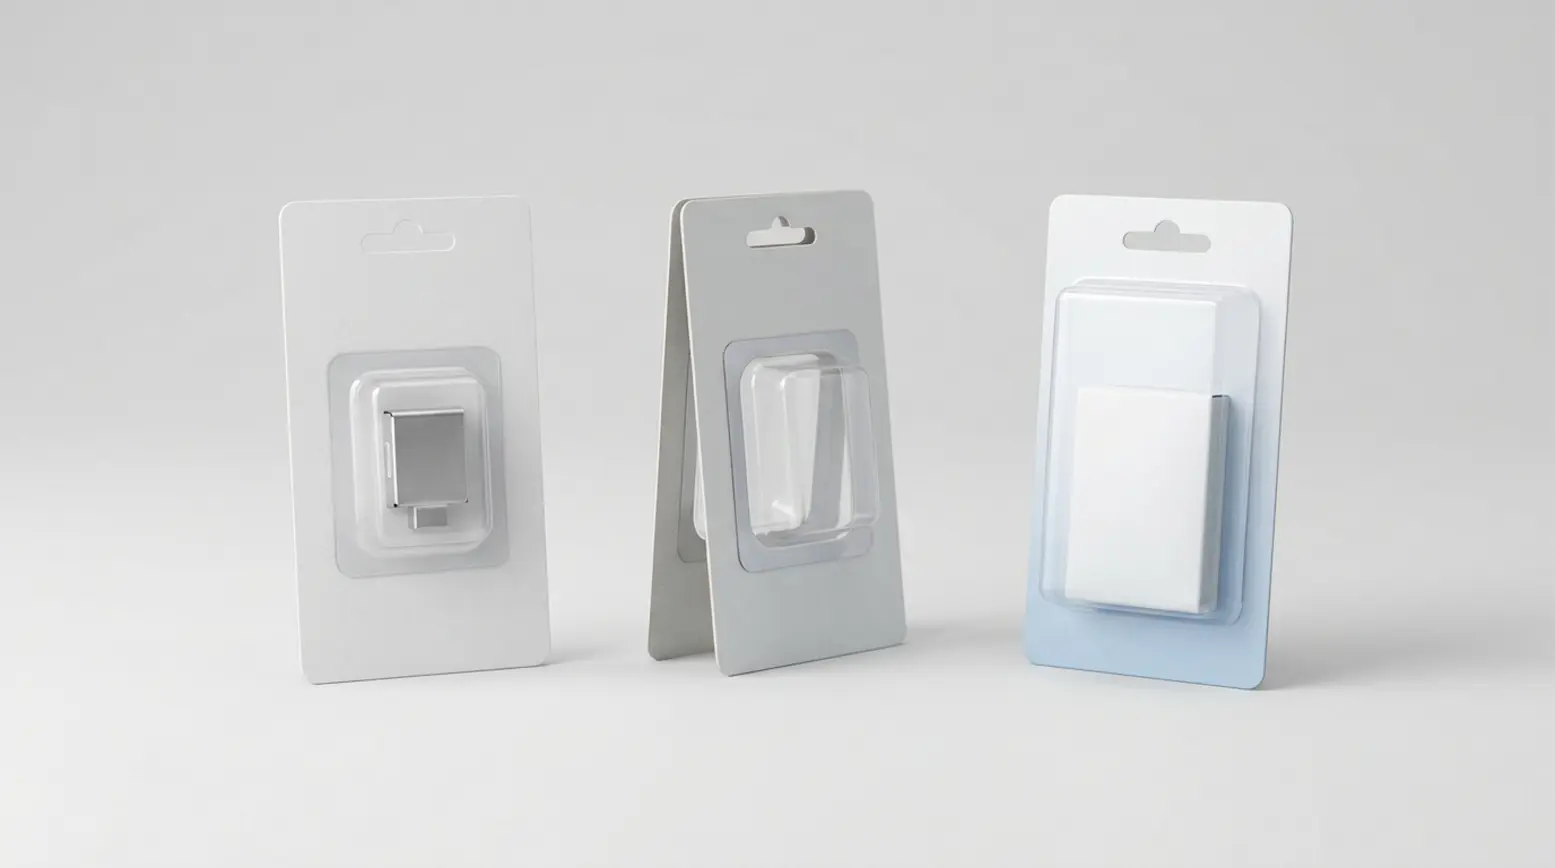
Face seal-, trapped- og full face-blisterpakninger skiller seg først og fremst i hvor blisteren møter kortet. I en face seal-blister forsegles flensen direkte mot forsiden av et enkelt kort. I trapped blister-emballasje ligger flensen mellom to lag papp. I en full face-blister dekker den klare plasten det meste av eller hele kortets forside, noe som ofte øker både materialforbruket og verktøystørrelsen. Når man skal velge mellom face seal og trapped blister, betyr disse forskjellene mye fordi pakningsstilen påvirker valg av kort, verktøy for blisterforsegling, maskinkompatibilitet og det optimale produksjonsoppsettet. For en bredere sammenheng forklarer vår guide til grunnleggende blisteremballasje hovedkomponentene i en blisterpakning.
• Hovedforskjellen ligger i hvor forseglingen eller bindingen sitter, siden dette bestemmer verktøy og maskinkompatibilitet.
• En face seal-blister krever vanligvis et heat-seal-blisterkort eller en annen kortoverflate som kan understøtte den nødvendige bindingen.
• Trapped blister-emballasje bruker to lag papp, noe som betyr at metoden for å binde pappen sammen må defineres tidlig.
• En full face-blister bruker ofte mer plast og krever et større verktøyareal, selv når det underliggende forseglingskonseptet ligner en face seal.
• Det optimale valget avhenger av produktets form, krav til eksponering, åpningsegenskaper, produksjonsvolum og hvor ofte det byttes format.
Face seal vs. trapped blister: hva innkjøpere bør sammenligne først
På hylla i butikken kan disse blisterpakningstypene se ganske like ut, men de oppfører seg svært forskjellig i produksjon. De grunnleggende spørsmålene er enkle: hvor forsegles pakningen, hvilken kort- eller pappkonstruksjon er nødvendig, hvor stort er det faktiske forseglingsarealet, og vil det arealet passe til den valgte maskinen? Derfor bør sammenligninger mellom face seal og trapped blister starte med forseglingsgeometri og forventet output, ikke bare utseende. Denne tilnærmingen hjelper innkjøpere med å unngå den vanlige feilen med å fastsette pakningsstilen først og sjekke maskinbegrensningene for sent.
Innkjøpsteam ønsker ofte et raskt svar på kostnad og kompleksitet, mens ingeniørteam vanligvis trenger mer detaljer om blisterkortkonstruksjon, forseglingsmetoder og skiftedeler. Begge perspektivene er svært verdifulle, så de beste vurderingene samler dem tidlig i prosessen. Denne samarbeidstilnærmingen gjør det mulig å vurdere materialer, verktøy og produksjonspåvirkning nøyaktig før noe verktøy frigis offisielt.
Face seal vs. trapped blister: definisjoner av de tre konstruksjonene
En face seal-blister er en formet plastblister med en flens rundt kaviteten. Denne flensen forsegles direkte mot forsiden av kortet, slik at hele produktområdet lukkes helt. I de fleste tilfeller må kortets overflate understøtte den nødvendige heat-seal-bindingen, noe som gjør valget av heat-seal-blisterkort svært viktig. Flensens bredde og form er også avgjørende faktorer, siden forseglingsverktøyet må presse nøyaktig langs den reelle bindingsbanen.
Trapped blister-emballasje fester blisterflensen mellom to lag papp. Med denne retail-blisterkonstruksjonen trenger ikke flensen å forsegles direkte mot forsiden av et belagt kort slik den ville gjort i en face seal-blister. Pakningen krever likevel en pålitelig metode for å binde de to papplagene sammen. Dette sikrer at den ferdige pakningen forblir godt lukket og fungerer som tiltenkt gjennom hele produksjonen og bruken hos forbrukeren.
En full face-blister bruker en klar, formet del som dekker det meste av, om ikke hele, kortets forside. Selv om det underliggende forseglingskonseptet kan ligne det man finner i en face seal-blister, er plastforsiden betydelig større. Dette fører til at materialforbruket endres og verktøyarealet vanligvis øker. Dette blir en av hovedforskjellene å vurdere i en sammenligning mellom sealed og trapped blister når et full face-alternativ også er aktuelt.
Face seal vs. trapped blister: hvor forseglingen sitter, og hvorfor verktøyet endres
Plasseringen av forseglingen er kjernen i denne sammenligningen. I en face seal-blister sitter forseglingen nøyaktig der blisterflensen møter forsiden av kortet. I trapped blister-emballasje er flensen fanget mellom to papplag, noe som betyr at den kritiske bindingsbanen er pappbindingen rundt flensen. For en full face-blister kan bindingsmetoden fortsatt følge en face seal-tilnærming, men den større plastforsiden endrer betydelig området verktøyet må dekke.
Nettopp derfor må verktøyet for blisterforsegling tilpasses den faktiske flens- eller bindingsgeometrien, ikke bare kortets ytre mål. Et stort kort betyr ikke nødvendigvis et stort forseglingsareal, og samme kortomriss garanterer ikke at samme verktøy kan brukes. Endres flensbredden, endres også forseglingsbanen. På samme måte må verktøyet vanligvis endres hvis flensformen endres. En grundig verktøygjennomgang bør derfor alltid fokusere på den faktiske bindingsbanen først og kortets ytre mål deretter.
Et enkelt eksempel illustrerer dette poenget. En produktfamilie kan beholde et felles kortformat for å sikre konsistens på hylla i butikken. Selv da kan en ny produktform kreve en dypere kavitet, et nytt flensomriss, en annen pappstansing og helt nytt forseglingsverktøy. Selv om en felles kortstørrelse kan forenkle enkelte deler av prosessen, fjerner den ikke behovet for verktøyendringer helt.
Face seal vs. trapped blister: maskinkonsekvenser etter konstruksjon
Det nødvendige forseglingsarealet må passe nøyaktig innenfor det brukbare forseglingsrommet på den valgte maskinen. Team overser noen ganger dette avgjørende punktet fordi de bare fokuserer på kortets ytre mål. Maskinen må kunne håndtere den faktiske forseglingsformen, den faktiske blisterstørrelsen og det spesifikke verktøyoppsettet. Derfor bør valget mellom face seal og trapped blister alltid inkludere en tidlig vurdering av maskintilpasning.
Kravene til kortet varierer også med konstruksjonen. Face seal-pakninger trenger vanligvis en kortoverflate utformet for å understøtte den nødvendige forseglingen til blisterflensen. Trapped-pakninger fungerer annerledes siden flensen er fanget mellom papplagene, men disse papplagene krever likevel en klart definert bindingsmetode. Det er viktig å merke seg at trapped-konstruksjon og kald forsegling ikke er det samme, så disse to temaene bør holdes atskilt. Hvis du ønsker mer bakgrunn, forklarer vår artikkel om varm og kald forsegling forskjellen på en enkel måte.
En enkelt produktendring kan påvirke flere komponenter samtidig. Blisterkaviteten kan kreve en ny form, mens flensen kan trenge et endret omriss. Pappstansingen kan endres, og forseglingsverktøyet vil sannsynligvis også måtte tilpasses. Denne kjeden av endringer er avgjørende i den daglige driften, siden hver justering kan påvirke omstillingstider, lager av reservedeler og prosessens generelle repeterbarhet.
Produksjonsvolum er en annen viktig faktor. Utviklingsarbeid, korte serier og hyppige formatendringer passer ofte best med manuelle bordmodeller eller enkeltstasjons shuttle-systemer. Motsatt kan gjentatte serier med middels til høyt volum lett rettferdiggjøre rotasjonsutstyr eller sterkt automatisert utstyr, særlig når output og konsistens blir toppprioritet. Vårt varierte utvalg av pakkemaskiner for retail-blister støtter ulike produksjonsvolum og flere retail-blisterkonstruksjoner. Selv om enkelte Starview-rotasjonsforseglere kan håndtere flere formater, må hver foreslåtte pakning fortsatt kontrolleres grundig mot maskinkategori, brukbart forseglingsareal og verktøyoppsett.
Sammenligningstabell: face seal, trapped og full face-blister
| Konstruksjon | Forseglingsplassering | Kortkrav | Verktøykonsekvens | Typisk bruk |
|---|---|---|---|---|
| Face seal-blister | Blisterflensen forsegles direkte mot forsiden av et enkelt kort | Trenger vanligvis en kortoverflate som understøtter heat sealing | Verktøyet må tilpasses flensbredden og den faktiske forseglingsbanen | Retail-pakninger der produktsynlighet er avgjørende |
| Trapped blister-emballasje | Blisterflensen sitter sikkert mellom to papplag | Krever to papplag og en definert metode for å binde pappen sammen | Verktøyet følger formen på pappbindingen og pakningens oppsett | Retail-pakninger der pappkonstruksjonen er en integrert del av designet |
| Full face-blister | Bruker ofte en binding i face seal-stil, med klar plast som dekker det meste av eller hele kortets forside | Har ofte kortkrav som ligner en face seal, avhengig av designet | Den større plastforsiden øker verktøyarealet og det totale materialarealet | Retail-pakninger som krever en stor, klar forside og sterk produkteksponering |
Materialer og resirkulerbarhet
Hver konstruksjon endrer naturlig nok materialforbruket. En face seal bruker vanligvis et belagt kort og en formet blister, mens trapped-emballasje legger til et ekstra lag papp. En full face-pakning krever et betydelig større formet plastareal, noe som betyr at plastkomponenten er merkbart tyngre enn i en standard face seal-blister. Denne strukturelle endringen påvirker både materialplanleggingen og pakningens totale vekt, selv om de eksakte resultatene avhenger av det endelige designet.
Resirkulerbarheten krever en grundig vurdering i hvert enkelt tilfelle. Den avhenger i stor grad av de nøyaktige materialene, belegg og lim som brukes, samt hvor lett komponentene lar seg skille og hvilke muligheter de lokale resirkuleringsordningene har. Derfor bør ingen av disse formatene beskrives som automatisk resirkulerbare. Det egentlige svaret kommer først frem når man vurderer den endelige pakningsspesifikasjonen sammen med den aktuelle lokale avfallsstrømmen.
Face seal vs. trapped blister: håndtering av formatendringer i en produktfamilie
Å bruke et felles kortformat kan gjøre en produktfamilie mye enklere å administrere. Det fremmer visuell konsistens på hylla og reduserer antallet ulike kortstørrelser i systemet, noe som forenkler både innkjøp og materialhåndtering. Likevel er det fortsatt avgjørende å vurdere hver enkelt produktform i detalj.
Et nyintrodusert produkt kan beholde samme kortstørrelse, men likevel kreve en ny blisterkavitet, en annen flens, en revidert pappstansing og et helt nytt forseglingsverktøy. Dette scenarioet er svært vanlig i prosjekter med face seal vs. trapped blister, først og fremst fordi det synlige kortformatet kan forbli stabilt selv om den faktiske bindingsgeometrien endres. Derfor sparer tidlige kravsjekker tid i det lange løp og hjelper team med å unngå kostbare redesign senere.
Fordi vi har inngående kjennskap til både pakningskonstruksjon og forseglingsmaskiner, kan vi finne det riktige utstyret til akkurat ditt format. Denne arbeidsmåten sikrer at kompliserte spørsmål om forseglingsform, materialer, forventet output og skiftedeler løses tidlig ved at vi fastsetter kravene sammen.
Slik velger du riktig konstruksjon og maskinoppsett
Start med å undersøke produktet og dets spesifikke behov for eksponering. Sjekk nøye størrelse, form, vekt og nøyaktig hvor mye av produktet som bør være synlig for forbrukeren. Selv om hyllepresentasjon utvilsomt er viktig, må den vurderes sammen med kavitetsform og tilgjengelig forseglingsplass; utseende alene avgjør ikke den best mulige pakningen.
Deretter bør du vurdere ønsket åpningsatferd og den bredere materialstrategien. Bestem nøyaktig hvordan pakningen skal åpnes, og hvilken materialretning teamet ditt har tenkt å gå for. Fordi disse strategiske valgene direkte påvirker valg av papp, blisterform og den endelige bindingsmetoden, må de defineres klart før noe verktøy frigis.
Etter det bør du tilpasse forventet produksjonsvolum til forventet byttefrekvens. Korte serier, markedstesting og hyppige produktendringer passer generelt bedre med enklere maskinkategorier. Motsatt kan stabile, gjentatte serier med middels eller høyt volum ofte rettferdiggjøre en investering i rotasjons- eller sterkt automatiserte systemer, ettersom langsiktig output og repeterbarhet blir stadig viktigere.
Det siste steget er å flytte fokuset fra pakningskonstruksjon til riktig maskinkategori. Et manuelt eller shuttle-system kan være fullt tilstrekkelig for produktutvikling eller serier med lav output, mens en rotasjons- eller inline-løsning passer bedre for stabil etterspørsel og minimale formatendringer. Til syvende og sist stammer den beste beslutningen fra å analysere den faktiske pakningsformen, det nøyaktige forseglingsarealet og de forventede produksjonsmønstrene.
Spørsmål innkjøpere ofte stiller
Unngår trapped blister-emballasje alltid heat sealing?
Nei, det gjør den ikke. Selv om blisterflensen er sikkert fanget mellom papplagene og dermed slipper å forsegles direkte mot et belagt blisterkort slik en face seal-blister ville gjort, krever pakningen fortsatt en definert metode for å binde disse papplagene sammen. Den valgte metoden må passe perfekt med det overordnede designet, materialvalgene og produksjonsprosessene.
Er en full face-blister det samme som en face seal-blister?
Nei, de er forskjellige. Selv om en full face-blister kan bruke et lignende bindingsprinsipp, dekker den klare plastkomponenten det meste av eller hele kortets forside. På grunn av dette større plastarealet endres det nødvendige verktøyarealet betydelig. Denne endringen påvirker deretter materialforbruket, verktøykravene og det endelige maskinoppsettet.
Kan én maskin kjøre flere typer retail-blisterpakninger?
Noen ganger, ja. Denne muligheten avhenger av den spesifikke maskinkategorien, verktøydesignet, forseglingsgeometrien, pakningsstørrelsen og de overordnede produksjonsbehovene. Selv om enkelte robuste rotasjonssystemer kan støtte flere ulike retail-blisterkonstruksjoner, bør hvert tiltenkte format kontrolleres grundig mot maskinens brukbare forseglingsareal og verktøyoppsett før det endelige utstyrsvalget fastsettes.
Hva er den viktigste praktiske forskjellen ved valg mellom sealed og trapped blister?
Hovedforskjellen ligger i bindingsbanen. En sealed pakning, som en face seal-blister, binder flensen direkte til kortets forside. En trapped pakning fanger flensen mellom to lag papp og er helt avhengig av en definert metode for å binde pappen sammen. Fordi bindingsbanen endres grunnleggende, vil verktøy, pappkonstruksjon og maskinkompatibilitet naturligvis endres med den.
Når bør et team sjekke maskintilpasning?
Det beste tidspunktet for å gjennomføre en sjekk av maskintilpasning er godt før verktøyet ferdigstilles. Disse tidlige vurderingene bidrar til å bekrefte det reelle forseglingsarealet, det nøyaktige verktøyarealet og eventuelle spesifikke krav til skiftedeler. Ved å vurdere disse faktorene proaktivt reduseres risikoen kraftig for å velge et emballasjeformat som senere viser seg vanskelig å kjøre på det planlagte utstyret.
Neste steg for din pakning og ditt volum
Hvis du for øyeblikket sammenligner alternativene face seal-blister, trapped blister-emballasje og full face-blister, er det beste neste steget å gjennomgå den faktiske pakningsdesignen, den nødvendige forseglingsgeometrien og forventet output samlet. Å ta et helhetlig blikk er nesten alltid raskere og mer effektivt enn å velge et format først og oppdage maskinbegrensninger senere. Del gjerne dine spesifikke behov for pakning og volum via kontaktsiden vår, så kan vi diskutere en gratis Quick Scan.