Fold-over card-emballage til pharma: maskinkrav til foldning og forsegling

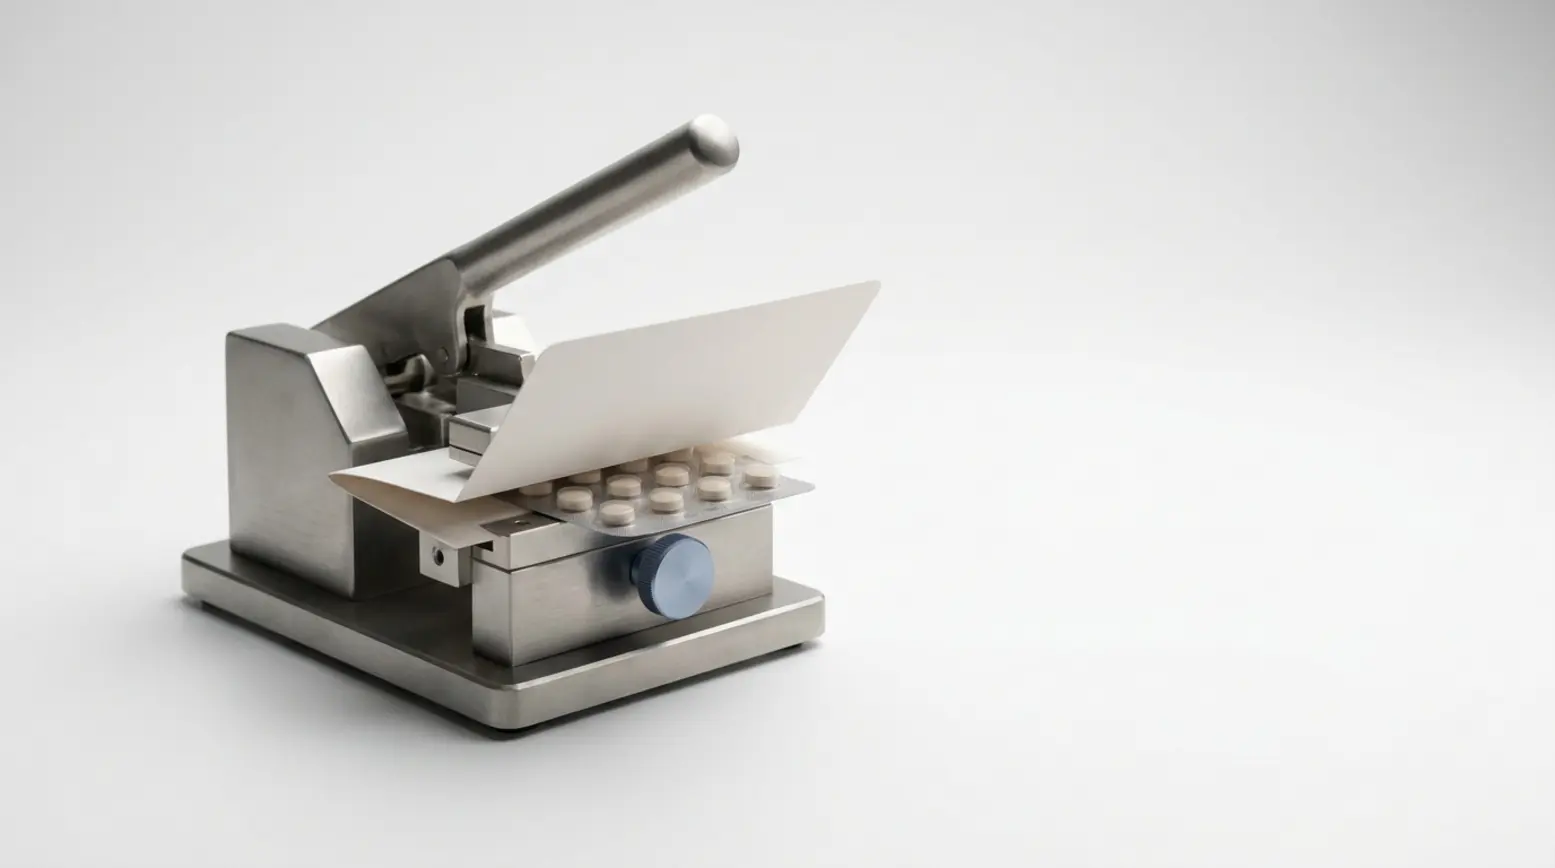
Fold-over card-emballage til pharma stiller større krav til maskinen, fordi kortet skal foldes, rette ind efter sig selv, holde blisteren sikkert på plads og forsegles jævnt i én samlet, kontrolleret proces. Den største risiko ligger i folden. Hvis foldelinjen forskubber sig en smule, kan blisterens placering og forseglingsområdet også flytte sig, hvilket giver en mindre stabil forsegling. Før produktionen starter, bør teamet måle det åbne kort, foldelinjen, blisterens placering, forseglingsgrænsen og den samlede tykkelse. Kartonens opførsel og værktøjets understøtning bør også testes med fysiske prøver, for selvom den færdige pakning kan se enkel ud, er maskinprocessen bag den overraskende krævende.
• Folden er den største mekaniske udfordring, da den direkte påvirker kortets registrering, blisterens placering og forseglingskontakten.
• Det åbne kort er mere afgørende end den lukkede pakning, når værktøjsplads, støttepunkter og maskinopsætning skal fastlægges.
• Køberne bør levere tegninger og fysiske prøver, før værktøjet færdiggøres, så maskingennemgangen bygger på reelle pakningsdata.
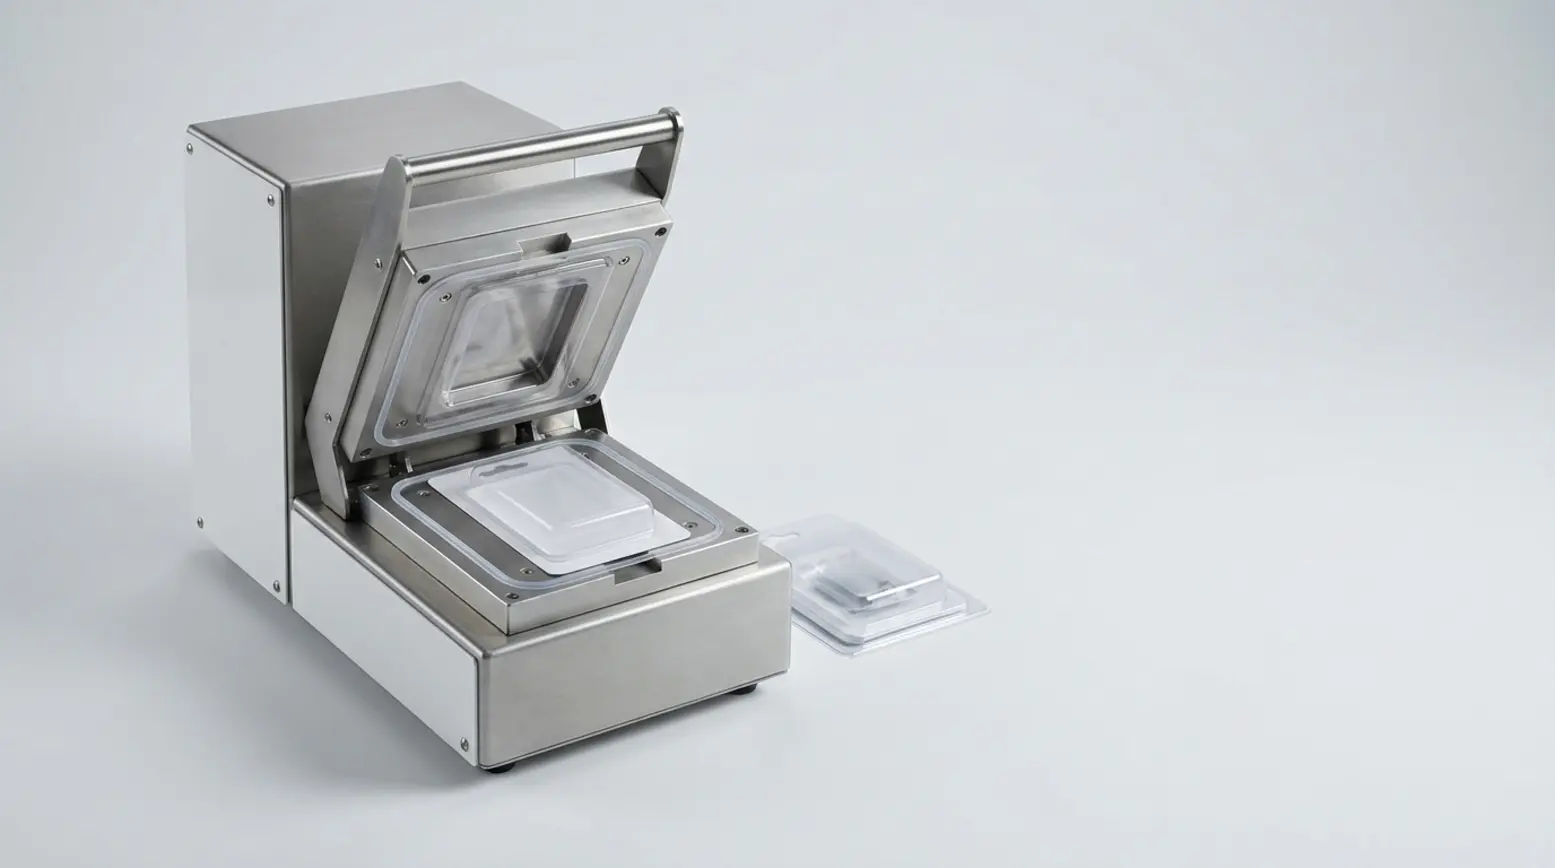
• En manuel shuttle-forseglingsmaskine er ofte en fordel ved lave til mellemstore volumener, da operatørens direkte kontrol gør opsætning og førstestykskontrol enklere.
• Højere automatisering bliver en realistisk mulighed, så snart kortet kan fremføres, foldes og forsegles med høj ensartethed.
Hvad fold-over card-emballage til pharma betyder i praksis
Definér formatet i klare vendinger
Et fold-over blisterkort består af ét enkelt kort, der foldes om en blister eller forsegles mod en anden del af sig selv. Denne emballagetype starter som et fladt, åbent kort. Under forseglingsfasen skal maskinen folde kortet ind i den korrekte position, samtidig med at blisteren holdes præcis der, hvor den skal være. Formatet kræver derfor langt tættere styring end en simpel, flad kortpakning.
Hvorfor pakningen ser enkel ud, men processen ikke er det
En færdig farmaceutisk fold-over-pakning kan se enkel ud at fremstille, men maskinen udfører en kompleks opgave. Den skal håndtere blisteren, kortet, rillen og forseglingsområdet samtidig. Derudover skal kortet rette perfekt ind efter sig selv efter foldningen. Har du brug for en bredere baggrundsforståelse, før du går i detaljer, forklarer vores guide til blistermaskiner de primære udstyrskategorier og hjælper dig med at sammenligne dem med dine specifikke formatbehov.
Hvor pharma og medicinske anvendelser bruger dette format
Formatet ses ofte i farmaceutiske pakninger, medicinsk blister-lidding og forskellige card-baserede emballageløsninger til medicinsk udstyr. Teamet vælger det typisk, fordi det giver rigelig plads til trykt information, sikrer en tydelig produktpræsentation eller muliggør en bestemt åbningsmetode. Selvom de konkrete pakningsdesign varierer, forbliver blisterkortets fold det centrale tekniske fokus i enhver udgave.
Hvorfor fold-over card-emballage til pharma ændrer forseglingsopgaven
Forsegling af fladt kort versus en foldet konstruktion
I en almindelig opgave med fladt kort retter maskinen primært to separate dele ind og forsegler dem sammen. I fold-over card-emballage til pharma skal et enkelt kort derimod foldes og lukkes i præcis den rigtige position. Maskinen skal derfor styre bevægelsen før, under og efter folden. Selv en lille forskydning kan ændre, hvor det øverste panel lander, hvilket i sidste ende går ud over den samlede forseglingskvalitet.
Hvorfor det åbne kort betyder mere end den lukkede pakning
Mange købere fokuserer indledningsvis på den endelige pakningsstørrelse, fordi den udgør det færdige produkt, de holder i hånden. Men for værktøj og maskinopsætning er det åbne korts mål langt mere afgørende. Det åbne layout bestemmer den fysiske plads, maskinen skal rumme, hvor støttepunkterne placeres, og hvordan kortet bevæger sig langs sin foldebane. Et foldbart blisterkort kræver derfor ofte et betydeligt større arbejdsareal, end den lukkede pakning antyder.
Sådan påvirker foldens position blisterregistreringen og forseglingsområdet
Blisterregistrering sikrer, at blisteren forbliver i den tiltænkte position i forhold til det foldede kort. Det er ofte her, problemerne opstår. En blister kan se perfekt centreret ud på det flade kort, men hvis foldelinjen er en smule forskudt, kan et panel lukke for højt eller for lavt. Forseglingsgrænsen bliver derved farligt smal på den ene side og for bred på den anden, hvilket gør det svært at opnå fuld, jævn kontakt.
Hvad skal måles, før værktøjet fremstilles til fold-over card-emballage til pharma
Det åbne korts mål
Mål altid det fulde åbne korts længde og bredde, da værktøjet skal understøtte hele kortet, før det foldes. Den lukkede pakningsstørrelse alene giver simpelthen ikke nok information. I vores formatgennemgange er de åbne mål blandt de første oplysninger, vi beder om, da de er med til at fastlægge den nødvendige maskinplads, værktøjslayout og indlæsningspositioner.
Blisterens placering
Mål blisterens placering ud fra det åbne korts stabile yderkanter. Stol ikke på den lukkede paknings midterpunkt. Værktøjet skal holde blisteren i den præcise, planlagte position gennem hele forseglingscyklussen, hvilket betyder, at alle referencepunkter skal være tydelige og meget ensartede.
Foldelinjens og rillens placering
Mål foldelinjen ud fra faste kortkanter, og vurdér rillen på fysiske prøver. En tegning viser ganske vist den tiltænkte foldelinje, men det reelle kort kan opføre sig helt anderledes, når det bukkes. Er rillen svag, ujævn eller for stiv, kan folden forskubbe sig under produktionen og skabe alvorlig ustabilitet i den færdige paknings position.
Forseglingsgrænse
Definér forseglingsområdet tydeligt, før noget værktøj fremstilles. Da varmeforsegling afhænger af den rette kombination af temperatur, tryk og holdetid, skal maskinen anvende netop disse betingelser på det korrekte målområde. I et koldforseglet fold-over card er tryk fortsat den primære mekanisme, men materialerne skal være kompatible og kræver stadig grundig testning. Ligger forseglingsområdet for tæt på blisterens kant eller foldelinjen, indsnævres dit pålidelige procesvindue betydeligt.
Samlet lagtykkelse
Den samlede tykkelse er afgørende, fordi et foldet kort skaber en varierende lagopbygning på tværs af pakningen. Nogle områder ender naturligt tykkere end andre. Denne variation påvirker direkte den underliggende understøtning, trykfordelingen og den endelige forseglings udseende. Værktøjet skal derfor designes ud fra den reelle fysiske lagopbygning frem for et groft skøn.
Hvorfor fysiske prøver og tegninger er nødvendige, før værktøjet færdiggøres
Mekaniske tegninger er nødvendige, men de viser ikke alt. Fysiske prøver viser præcis, hvordan kartonen folder sig, hvor tilbagefjedring opstår, hvordan blisteren sætter sig, og hvor den reelle forseglingsgrænse ender efter foldningen. Når vi hjælper kunder med at specificere og integrere forseglingsprocessen, gør disse fysiske prøver det muligt for os at gennemgå værktøjskravene præcist og eliminere undgåelige opsætningsrisici, længe før produktionen går i gang.
Sådan påvirker karton og værktøj stabiliteten i fold-over card-emballage til pharma
Hvorfor kartonkvalitet, tykkelse og rillekvalitet skal testes
Kartonens opførsel kan ændre dynamikken i hele opgaven. En stiv karton kan modstå rillen helt, mens en dårligt udført rille kan give ujævn foldning. Desuden kan en tykkere karton ændre, hvordan forseglingstrykket fordeler sig over målområdet. Derfor bør fold-over card-emballage til pharma altid testes som en samlet kombination af pakning og maskine frem for blot et abstrakt materialevalg på papiret.
Sådan påvirker tilbagefjedring og forvridning forseglingen
Tilbagefjedring opstår, når kortet forsøger at åbne sig igen, efter det er foldet. Forvridning opstår, når kortet slår sig og afviger fra sin tiltænkte geometriske form. Begge problemer reducerer forseglingskontakten drastisk. Løfter et foldet panel sig blot en smule, falder kontakttrykket for eksempel i det pågældende område, hvilket giver en plettet eller svag forsegling. Dette fænomen er en af hovedårsagerne til, at fold-over blistermaskiner kræver grundig prøvetestning tidligt i projektforløbet.
Sådan understøtter værktøjet det foldede kort og blisteren under forseglingen
Værktøj til foldet kort skal gøre langt mere end blot holde en grundform. Det skal understøtte de forskellige kortlag, låse blisteren sikkert fast og minimere bevægelse omkring rillen, mens selve forseglingen finder sted. Værktøj af høj kvalitet fastholder den korrekte positionering og forbedrer reproducerbarheden betydeligt fra pakning til pakning. Denne grundlæggende understøtning bliver særligt afgørende, når en pakning har smalle forseglingsgrænser eller følsomme krav til trykregistrering.
Maskinmuligheder for fold-over card-emballage til pharma efter volumen
Hvorfor en manuel Shuttle-maskine giver direkte kontrol
For mange foldede formater er direkte manuel indlæsning meget nyttig, fordi operatøren kan placere kortet omhyggeligt og kontrollere dets orientering, før forseglingen indledes. Denne håndholdte tilgang er uvurderlig, når foldelinjen, blisterens placering eller trykbilledet kræver tæt visuel opmærksomhed. Vores sortiment af farmaceutiske pakkemaskiner dækker udstyrsklasser til varierende produktionsvolumener, og en manuel shuttle-forseglingsmaskine fungerer ofte som et praktisk udgangspunkt til lavvolumenkørsler eller meget følsomme formater.
Hvornår en enkeltstations-opsætning hjælper førstestykskontrollen
En håndbetjent enkeltstations-opsætning gør førstestykskontrollen enklere, fordi operatøren kan observere formatet tæt på under den indledende opsætning. Denne indsigt er til stor hjælp, når man kontrollerer registreringen af et fold-over blisterkort, forseglingens placering og kartonens generelle opførsel. Et godt eksempel er en manuel Shuttle-varmeforseglingsmaskine, men det endelige udstyrsvalg afhænger altid af dine specifikke materialer, mål og påkrævede forseglingsmetode.
Hvornår rotary- eller automatisk udstyr bliver realistisk
Rotary- eller fuldautomatiske systemer bliver en realistisk mulighed, så snart kortet kan fremføres, foldes og indekseres med høj ensartethed. Højhastighedsudstyr afhænger grundlæggende af en vedvarende ensartethed. Varierer kartonens opførsel for meget, forskubber folden sig uforudsigeligt, eller forbliver tilbagefjedringen for høj, kan overgangen til højere automatisering først kræve yderligere redesign af formatet eller udvikling af specialværktøj. Det er netop derfor, maskinvalget altid bør følge reel formattestning frem for udelukkende at basere sig på det forventede produktionsvolumen.
Sådan passer varmeforsegling og koldforsegling til forskellige pakningskonstruktioner
Varmeforsegling er standarden, når emballagematerialerne kræver en kombination af varme, tryk og holdetid for at danne en sikker binding. Omvendt kan koldforsegling være en anvendelig løsning, når pakningen bygger på en kompatibel trykbaseret konstruktion, og varme skal undgås fuldstændigt. Koldforsegling hjælper i visse anvendelser, men fjerner ikke alle procesrisici. Den bedste løsning afhænger i sidste ende af det specifikke blistermateriale, kortets konstruktion, de anvendte belægninger og de ønskede krav til åbning.
Første pakningskontroller for fold-over card-emballage til pharma
Kontrollér kortets registrering efter foldning
Inspicér pakningen omhyggeligt, efter kortet er foldet til sin endelige form. Panelerne skal rette ind præcis som planlagt, da dårlig registrering går ud over både pakningens udseende og den endelige forseglingsposition. Denne enkle kontrol viser hurtigt, om rillen og værktøjet fungerer korrekt sammen.
Kontrollér foldens placering og blisterens position
Bekræft, at den fysiske fold rammer præcis der, hvor den mekaniske tegning foreskriver. Kontrollér derefter blisterens justering mod det helt foldede kort i stedet for blot mod det flade layout. Da selv en lille foldfejl kan skubbe blisteren uden for den tiltænkte forseglingsgrænse, er dette kontroltrin afgørende tidligt i maskinopsætningen.
Kontrollér fuld og jævn forsegling omkring det definerede område
Se efter fuldstændig og ubrudt forseglingskontakt hele vejen rundt om det planlagte område. Plettet glans, lokale huller eller ujævn kontakt peger typisk på problemer med den underliggende understøtning, trykvariationer eller uønsket bevægelse i kartonen. Disse advarselstegn er lette at få øje på og forklarer ofte grundårsagen til senere klager over forseglingen.
Kontrollér kartonskader, deformation og bevægelse ved folden
Undersøg kortet nøje for revner, utilsigtet bukning eller synlige spændingsmærker omkring rillen. Selv hvis en genstridig karton lykkes med at blive forseglet, betyder dens modstand mod folden, at ensartetheden sandsynligvis vil falde markant under en lang produktionskørsel. Det er langt bedre at opdage dette problem på førstepakningsstadiet end efter en fuld volumenkørsel allerede er i gang.
Kontrollér peel- eller åbningsadfærd, når pakningsspecifikationen kræver det
Visse formater kræver en specifikt defineret åbningsfølelse eller et bestemt peel-resultat. Hvis denne funktion indgår i pakningens specifikation, skal den testes grundigt på en reel, foldet pakning. Måden kortet folder sig og sætter sig omkring blisteren på, kan ændre markant, hvordan den færdige pakning åbnes, hvilket betyder, at kontrol af flade prøver aldrig er nok i sig selv.
Kontrollér tryk- og kodeorientering efter foldning
Bekræft altid orienteringen af tryk og sporingskoder, efter kortet er helt foldet. Et panel, der ser helt korrekt ud, mens det ligger fladt, kan nemt ende med at vende omvendt, på hovedet eller forskudt i sin endelige 3D-form. Denne afsluttende visuelle kontrol hjælper med at undgå dyrt materialespild, besværligt omarbejde og forsinkelser sent i produktionen.
Ofte stillede spørgsmål om fold-over card og maskinopsætning
Hvad er et fold-over blisterkort i farmaceutisk emballage? Det er et enkelt kort, der foldes for at omslutte en blister eller forsegles mod en anden del af det samme stykke karton. Selvom den færdige pakning ser enkel ud, skal pakkemaskinen samtidig styre foldebevægelsen, kortets positionering, blisterens placering og forseglingsområdet.
Hvorfor kan en lille foldfejl give forseglingsproblemer? En mindre foldfejl ændrer præcis, hvor kortets paneler mødes efter lukning. Denne fejljustering kan flytte forseglingsområdet i forhold til blisteren, hvilket gør kontakttrykket ujævnt og i værste fald får forseglingen til helt at springe dele af sin planlagte grænse over.
Hvornår er en manuel shuttle-forseglingsmaskine et godt valg? Den er typisk et fremragende valg til lave til mellemstore produktionsvolumener, tidlig formatudvikling og komplekse pakninger, der kræver omhyggelig indlæsning eller bestemt orientering. Operatørens direkte kontrol hjælper i høj grad med maskinopsætning, procesobservation og førstestykskontrol.
Kan en fold-over blistermaskine håndtere både varmeforsegling og koldforsegling? Nogle maskiner kan faktisk konfigureres til forskellige forseglingsmetoder, men pakningens design og det valgte materialesystem afgør i sidste ende, hvad der er muligt. Varmeforsegling bruger varme, tryk og holdetid. Koldforsegling kræver en trykkompatibel konstruktion og stiller stadig krav om grundig testning på reelle fysiske prøver.
Hvad skal en køber sende, før værktøjet fremstilles? Køberen bør levere tegningen af det åbne kort, præcise blistermål, de tiltænkte placeringer af foldelinjen, nøjagtige forseglingsgrænser, den samlede lagtykkelse og fysiske materialeprøver. Disse oplysninger giver maskin- og værktøjsingeniørerne et langt stærkere grundlag for en samlet gennemgang.
Hvad er et almindeligt tidligt advarselstegn under opsætningen? Ujævn paneljustering efter foldning er et meget almindeligt tidligt advarselstegn. Det tyder typisk på, at kortets foldeadfærd, den underliggende værktøjsunderstøtning eller den indledende kortregistrering kræver yderligere justering, før produktion i stor volumen kan begynde.
Næste skridt til formatgennemgang eller tilbud
Sammenligner du i øjeblikket forskellige maskinklasser, kan vi gennemgå dit format tidligt i processen og hjælpe dig med at forstå fuldt ud, hvad et foldet design kræver af maskine, værktøj og forseglingscyklus. Er din ideelle maskinklasse allerede klar, kan vi drøfte de næste specifikationstrin og udarbejde et detaljeret tilbud baseret på dine reelle pakningsparametre. Du kan kontakte os for en gratis Quick Scan eller en tilbudsdrøftelse og indsende dine korttegninger, blistermål og fysiske prøver, så vores tekniske gennemgang starter med solid, handlingsrettet information.