Face seal vs. trapped-blister: de vigtigste forskelle i emballage

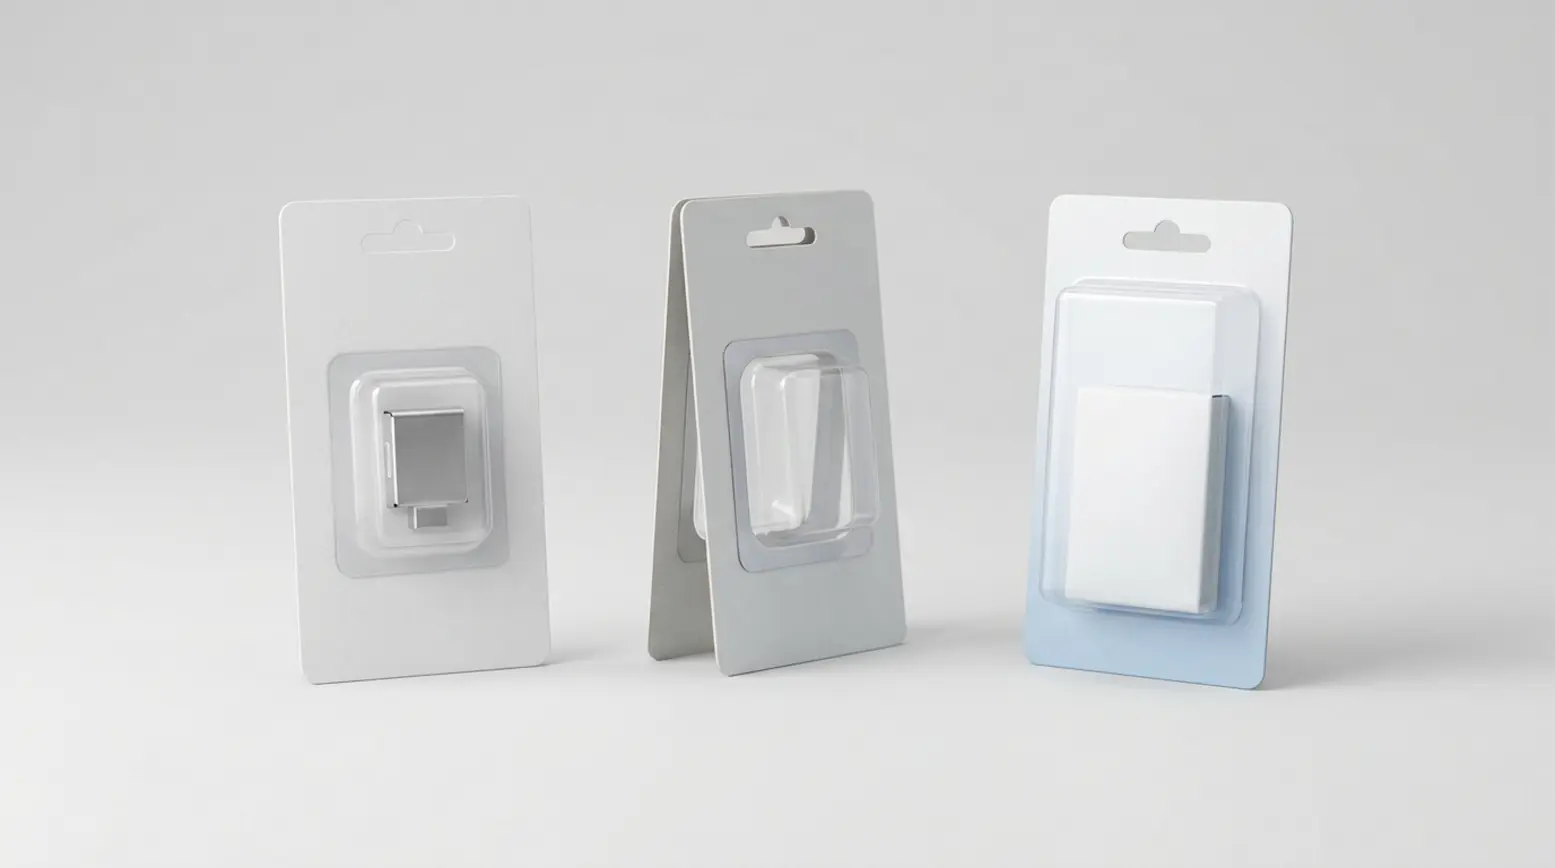
Face seal-, trapped- og full face-blistre adskiller sig primært i, hvor blisteren forbindes med kortet. I en face seal-blister forsegles flangen direkte på forsiden af et enkelt kort. I trapped-blisteremballage sidder flangen mellem to lag pap. I en full face-blister dækker det klare plastik det meste af eller hele kortets forside, hvilket ofte øger både materialeforbruget og værktøjsstørrelsen. Når man skal vælge mellem face seal- og trapped-blister, betyder disse forskelle noget, fordi pakningstypen påvirker kortvalget, forseglingsværktøjet til blistere, maskinkompatibiliteten og den optimale produktionsopsætning. For en bredere forståelse forklarer vores guide til grundlæggende blisteremballage de primære komponenter i en blisterpakning.
• Den primære forskel ligger i forseglings- eller bindingsstedet, da dette afgør værktøjet og maskinkompatibiliteten.
• En face seal-blister kræver typisk et blisterkort til varmeforsegling eller en anden kortoverflade, der kan understøtte den nødvendige binding.
• Trapped-blisteremballage bruger to lag pap, hvilket betyder, at metoden til at samle paplagene skal fastlægges tidligt i processen.
• En full face-blister bruger ofte mere plastik og kræver et større værktøjsaftryk, selv når det underliggende forseglingskoncept minder om en face seal-blister.
• Det optimale valg afhænger af produktets form, kravene til fremvisning, åbningsadfærden, produktionsvolumenet og omstillingsfrekvensen.
Face seal vs. trapped-blister: hvad indkøbere først bør sammenligne
På hylden i butikken kan disse blistertyper se ret ens ud, men de opfører sig meget forskelligt i produktionen. De grundlæggende spørgsmål er enkle: Hvor forsegles pakningen, hvilken kort- eller paptype er nødvendig, hvor stort er det faktiske forseglingsareal, og passer det areal til den valgte maskine? Sammenligninger mellem face seal og trapped-blister bør derfor tage udgangspunkt i forseglingsgeometrien og den forventede produktion frem for udseendet alene. Denne tilgang hjælper indkøbere med at undgå den almindelige fejl at fastlægge pakningstypen først og derefter tjekke maskinens begrænsninger for sent i forløbet.
Indkøbsteams ønsker ofte et hurtigt svar på omkostninger og kompleksitet, mens udviklingsteams typisk har brug for flere detaljer om blisterkortets konstruktion, forseglingsmetoderne og skiftedelene. Begge perspektiver er værdifulde, så de bedste evalueringer samler dem tidligt i processen. Denne fælles tilgang gør det muligt at vurdere materialerne, værktøjet og produktionens konsekvenser præcist, før noget værktøj frigives officielt.
Face seal vs. trapped-blister: definitionerne af de tre konstruktioner
En face seal-blister er en formstøbt plastblister med en flange omkring hulrummet. Denne flange forsegles direkte på forsiden af kortet, så produktområdet lukkes helt. I de fleste tilfælde skal kortets overflade kunne modstå den nødvendige varmeforsegling, hvilket gør valget af et blisterkort til varmeforsegling meget vigtigt. Flangens bredde og form er også afgørende faktorer, da forseglingsværktøjet skal presse præcist langs den egentlige bindingslinje.
Trapped-blisteremballage fastholder blisterens flange mellem to lag pap. Med denne retail-blisterkonstruktion behøver flangen ikke at blive forseglet direkte på forsiden af et coatet kort, som det ville være tilfældet i en face seal-blister. Pakningen kræver dog stadig en pålidelig metode til at samle de to paplag. Det sikrer, at den færdige pakning forbliver forsvarligt lukket og fungerer efter hensigten gennem hele produktionen og forbrugerens brug.
En full face-blister bruger en klar, formstøbt del, der dækker det meste af eller hele kortets forside. Selvom det underliggende forseglingskoncept kan minde om en face seal-blister, er plastforsiden betydeligt større. Det betyder, at materialeforbruget ændrer sig, og at værktøjsaftrykket typisk bliver større. Dette bliver en af de vigtigste forskelle at veje i en vurdering af forseglet kontra trapped-blister, når en full face-løsning også er i spil.
Face seal vs. trapped-blister: hvor forseglingen sidder, og hvorfor værktøjet ændrer sig
Forseglingens placering er selve kernen i denne sammenligning. I en face seal-blister sidder forseglingen præcis der, hvor blisterens flange møder forsiden af kortet. I trapped-blisteremballage er flangen fastholdt mellem to paplag, hvilket betyder, at den kritiske sammenføjning er bindingen mellem paplagene omkring flangen. I en full face-blister kan bindingsmetoden stadig følge en face seal-tilgang, men den større plastforside ændrer markant det areal, som værktøjet skal dække.
Det er netop derfor, at forseglingsværktøjet til blistere skal matche den reelle flange- eller bindingsgeometri i stedet for blot kortets ydre mål. Et stort kort svarer ikke nødvendigvis til et stort forseglingsareal, og selv samme kortkontur garanterer ikke, at det samme værktøj kan bruges. Hvis flangens bredde ændrer sig, ændrer forseglingslinjen sig med den. Ændrer flangens form sig, skal værktøjet som regel også ændres. En grundig værktøjsgennemgang bør derfor altid fokusere på den egentlige bindingslinje først og kortets ydre mål dernæst.
Et enkelt eksempel kan illustrere pointen. En produktfamilie kan holde fast i det samme kortformat for at sikre ensartethed på hylden i butikken. Selv da kan en ny produktform kræve et dybere hulrum, en ny flangekontur, en anden stansning af papkortet og helt nyt forseglingsværktøj. Selvom en fælles kortstørrelse kan forenkle visse dele af processen, fjerner den ikke behovet for værktøjsændringer helt.
Face seal vs. trapped-blister: maskinmæssige konsekvenser pr. konstruktion
Det nødvendige forseglingsareal skal passe præcist inden for den brugbare forseglingsplads på den valgte maskine. Teams overser sommetider denne vigtige detalje, fordi de udelukkende fokuserer på kortets ydre mål. Maskinen skal kunne håndtere den egentlige forseglingsform, den faktiske blisterstørrelse og det specifikke værktøjslayout. Derfor bør valg mellem face seal og trapped-blister altid omfatte en tidlig vurdering af maskinegnetheden.
Kravene til kortet varierer også afhængigt af konstruktionen. Face seal-pakninger kræver generelt en kortoverflade, der er udformet til at understøtte den nødvendige forsegling til blisterens flange. Trapped-pakninger fungerer anderledes, da flangen er fastholdt mellem paplagene, men disse paplag kræver stadig en klart defineret sammenføjningsmetode. Det er vigtigt at bemærke, at trapped-konstruktion og cold sealing ikke er det samme, så de to emner bør holdes adskilt. Hvis du ønsker mere baggrundsviden, forklarer vores artikel om varme- og cold seal-metoder forskellen på en enkel måde.
En enkelt produktændring kan påvirke flere komponenter samtidig. Blisterens hulrum kan kræve en ny form, mens flangen kan have brug for en ændret kontur. Papkortets stansning kan ændre sig, og forseglingsværktøjet vil formentlig også skulle tilpasses. Denne kædereaktion af ændringer er afgørende i den daglige drift, da hver justering kan påvirke opstillingstiderne, reservedelslageret og processens overordnede reproducerbarhed.
Produktionsvolumen er en anden vigtig overvejelse. Udviklingsarbejde, korte serier og hyppige formatskift passer ofte bedst med manuelle bordmodeller eller enkeltstations-shuttlesystemer. Omvendt kan gentagne serier med mellem til høj volumen sagtens berettige rotary- eller stærkt automatiseret udstyr, især når output og ensartethed bliver de vigtigste prioriteter. Vores brede udvalg af pakkemaskiner til retail-blistre understøtter forskellige produktionsvolumener og flere forskellige retail-blisterkonstruktioner. Selvom nogle Starview rotary-blisterforseglere kan håndtere flere formater, skal hver enkelt foreslået pakning stadig kontrolleres grundigt i forhold til maskinkategorien, det brugbare forseglingsareal og værktøjslayoutet.
Sammenligningstabel: face seal-, trapped- og full face-blister
| Konstruktion | Forseglingens placering | Krav til kortet | Konsekvens for værktøjet | Typisk anvendelse |
|---|---|---|---|---|
| Face seal-blister | Blisterens flange forsegles direkte på forsiden af et enkelt kort | Kræver som regel en kortoverflade, der understøtter varmeforsegling | Værktøjet skal matche flangens bredde og den egentlige forseglingslinje | Retail-pakninger, hvor produktsynlighed er altafgørende |
| Trapped-blisteremballage | Blisterens flange sidder sikkert fastholdt mellem to paplag | Kræver to paplag og en defineret metode til sammenføjning af paplagene | Værktøjet følger formen på bindingen mellem paplagene og pakningens layout | Retail-pakninger, hvor papkonstruktionen er en integreret del af designet |
| Full face-blister | Bruger ofte en binding i face seal-stil, hvor klart plastik dækker det meste af eller hele kortets forside | Har ofte krav til kortet, der minder om en face seal-blister, afhængigt af designet | Den større plastforside øger værktøjsaftrykket og det samlede materialeareal | Retail-pakninger, der kræver en stor, klar forside og stærk produktfremvisning |
Materialer og genanvendelighed
Hver konstruktion ændrer naturligt materialeforbruget. En face seal-blister bruger typisk et coatet kort og en formstøbt blister, mens trapped-emballage tilføjer endnu et lag pap. En full face-pakning kræver et betydeligt større formstøbt plastikareal, hvilket betyder, at plastikkomponenten er markant tungere end i en almindelig face seal-blister. Dette strukturelle skift påvirker både materialeplanlægningen og pakningens samlede vægt, selvom de præcise resultater afhænger af det endelige design.
Genanvendelighed kræver en grundig vurdering i hvert enkelt tilfælde. Det afhænger i høj grad af de præcise materialer, coatings og klæbemidler, der bruges, samt hvor let komponenterne kan adskilles, og af kapaciteten i de lokale genanvendelsesordninger. Derfor bør ingen af disse formater beskrives som automatisk genanvendelige. Det egentlige svar fremkommer først, når man vurderer den endelige pakningsspecifikation sammen med den gældende lokale affaldsstrøm.
Face seal vs. trapped-blister: håndtering af formatændringer på tværs af en produktfamilie
Hvis man bruger et fælles kortformat, bliver en produktfamilie meget lettere at styre. Det fremmer visuel ensartethed på hylden og reducerer antallet af forskellige kortstørrelser i systemet, hvilket forenkler både indkøb og materialehåndtering. Ikke desto mindre er det stadig afgørende at vurdere hver enkelt produktform i detaljer.
Et nyintroduceret produkt kan beholde samme kortstørrelse, men stadig kræve et nyt blisterhulrum, en anden flange, en revideret stansning af papkortet og et helt nyt forseglingsværktøj. Dette scenarie er meget almindeligt i projekter med face seal vs. trapped-blister, primært fordi det synlige kortformat kan forblive stabilt, selvom den egentlige bindingsgeometri ændrer sig. Derfor sparer det i sidste ende tid at tjekke kravene tidligt, og det hjælper teams med at undgå kostbare redesigns senere.
Fordi vi har indgående forståelse for både pakningskonstruktion og forseglingsmaskiner, kan vi matche det rette udstyr til dit specifikke format med stor sikkerhed. På den måde sikrer vi, at komplekse spørgsmål om forseglingsform, materialer, forventet output og skiftedele bliver løst tidligt ved at fastlægge kravene sammen.
Sådan vælger du den rette konstruktion og maskinopsætning
Start med at undersøge produktet og dets specifikke krav til fremvisning. Tjek nøje størrelsen, formen, vægten og præcis hvor meget af varen der skal være synlig for forbrugeren. Selvom præsentationen på hylden uden tvivl er vigtig, skal den vurderes sammen med hulrummets form og det tilgængelige forseglingsareal; udseendet alene afgør ikke den bedst mulige pakning.
Vurder dernæst den ønskede åbningsadfærd og jeres bredere materialestrategi. Beslut præcis, hvordan pakningen skal åbnes, og hvilken materialeretning jeres team ønsker at forfølge. Fordi disse strategiske valg direkte påvirker valget af pap, blisterens form og den endelige sammenføjningsmetode, skal de defineres klart, før noget værktøj frigives.
Derefter skal I sammenholde den forventede produktionsvolumen med den forventede omstillingsfrekvens. Korte serier, markedstest og hyppige produktændringer passer generelt bedre med enklere maskinkategorier. Omvendt kan stabile, gentagne serier med mellem eller høj volumen ofte berettige en investering i rotary- eller stærkt automatiserede systemer, efterhånden som langsigtet output og reproducerbarhed bliver stadig vigtigere.
Det sidste trin er at flytte fokus fra pakningskonstruktionen til den relevante maskinkategori. Et manuelt system eller et shuttlesystem kan være helt tilstrækkeligt til produktudvikling eller serier med lavt output, mens en rotary- eller inline-løsning passer bedre til stabil efterspørgsel og minimale formatændringer. I sidste ende bygger den bedste beslutning på en analyse af den egentlige pakningsform, det præcise forseglingsareal og jeres forventede produktionsmønstre.
Spørgsmål indkøbere ofte stiller
Undgår trapped-blisteremballage altid varmeforsegling?
Nej, det gør den ikke. Selvom blisterens flange sidder sikkert fastholdt mellem paplagene og undgår at blive forseglet direkte på et coatet blisterkort, som en face seal-blister ville gøre, kræver pakningen stadig en defineret metode til at samle paplagene. Den valgte metode skal passe præcist til det overordnede design, materialevalgene og produktionsprocesserne.
Er en full face-blister det samme som en face seal-blister?
Nej, de er forskellige. En full face-blister kan godt bruge det samme bindingsprincip, men plastikkomponenten dækker det meste af eller hele kortets forside. På grund af dette større plastikareal ændrer det nødvendige værktøjsaftryk sig markant. Denne ændring påvirker efterfølgende materialeforbruget, kravene til værktøjet og den endelige maskinopsætning.
Kan én maskine køre flere typer retail-blisterpakninger?
Nogle gange, ja. Det afhænger af den specifikke maskinkategori, værktøjsdesignet, forseglingsgeometrien, pakningsstørrelsen og jeres overordnede produktionsbehov. Selvom nogle robuste rotary-systemer kan understøtte flere forskellige retail-blisterkonstruktioner, bør hvert enkelt påtænkt format grundigt kontrolleres mod maskinens brugbare forseglingsareal og værktøjslayout, før det endelige udstyrsvalg træffes.
Hvad er den vigtigste praktiske forskel, når man skal vælge mellem forseglet og trapped-blister?
Den primære forskel ligger i bindingslinjen. En forseglet pakning, som f.eks. en face seal-blister, binder flangen direkte til kortets forside. En trapped-pakning fastholder flangen mellem to lag pap og er helt afhængig af en defineret metode til sammenføjning af paplagene. Fordi bindingslinjen ændrer sig grundlæggende, vil værktøjet, papkonstruktionen og maskinkompatibiliteten naturligvis også ændre sig.
Hvornår bør et team kontrollere maskinegnetheden?
Det bedste tidspunkt til at kontrollere maskinegnetheden er godt før værktøjet er færdiggjort. Disse tidlige vurderinger hjælper med at bekræfte det reelle forseglingsareal, det præcise værktøjsaftryk og eventuelle specifikke krav til skiftedele. Ved proaktivt at vurdere disse faktorer reduceres risikoen markant for at vælge et emballageformat, der senere viser sig svært at køre på det planlagte udstyr.
Næste skridt for din pakning og dit volumen
Hvis I i øjeblikket sammenligner face seal-blister, trapped-blisteremballage og full face-blister, er det bedste næste skridt at gennemgå jeres egentlige pakningsdesign, den nødvendige forseglingsgeometri og jeres forventede output samlet. En helhedsorienteret tilgang er næsten altid hurtigere og mere effektiv end først at vælge et format og derefter opdage maskinens begrænsninger senere. I er velkomne til at dele jeres specifikke behov for pakning og volumen via vores kontaktside, så kan vi tale om en gratis Quick Scan.